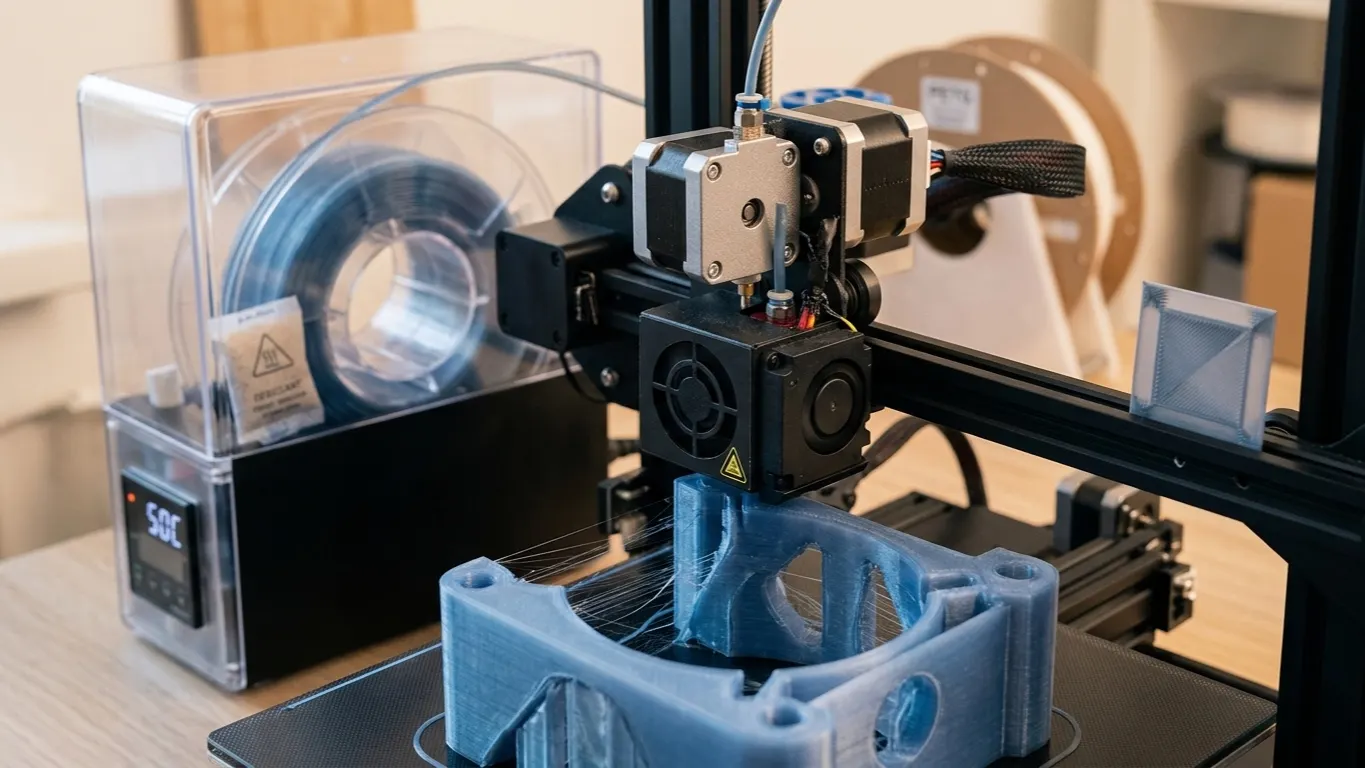
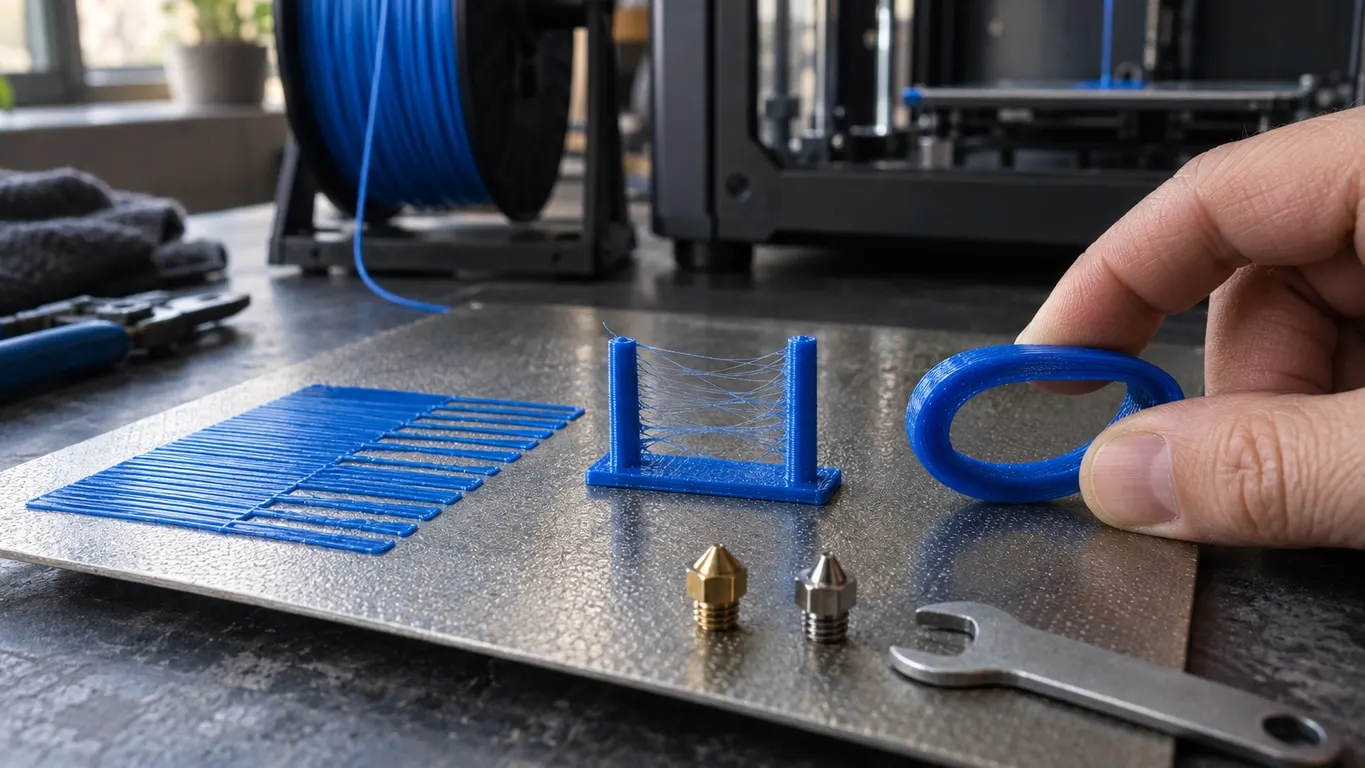
Bambu yazıcında TPU basıyorsun; ilk katmanın bazı hatları düzgün çıkıyor, bazılarında nozzle neredeyse hiç plastik bırakmıyor, normal bir parçada da baskı ilk katmanın ortasında neredeyse akmayı kesiyor. Aynı nozzle PETG'yi kusursuz basıyorsa tıkanıklık olası değil. Bu tablo üçüncü parti CHT tipi bir yüksek akış nozzle'ında görüldü: nozzle sökülüp standart 0,4 mm nozzle takılınca Generic TPU profili, yalnız retraction uzunluğu 0,9 mm yapılarak, baskıyı düzgün bitirdi. O geçişte profil de değişti (CHT'de 6 mm³/s ve 215 °C kullanılıyordu), yani tek değişken nozzle değildi; aşağıdaki sıra ikisini ayrı ayrı sınıyor. Geriye yer yer yoğun ipliklenme kaldı; onun ayarları da aşağıda.
Kısa yol:
- Filament olarak Generic TPU seç; Max volumetric speed'i ya da sıcaklığı değiştirdiysen profildeki değere (3,2 mm³/s, 240 °C) döndür.
- Normal bir parça bas ve ilk katmanı izle. Akış hâlâ yer yer kesiliyorsa ve takılı nozzle yüksek akış ya da CHT tipiyse onu çıkar, standart 0,4 mm nozzle tak.
- Aynı profille yeniden bas. Akış ancak nozzle değişince düzeliyorsa sorun nozzle'daydı.
- İp kaldıysa filament profilindeki retraction uzunluğunu testle bul, sonra sıcaklığı yaklaşık 5 °C düşür.
TPU'nun genel ayarları (basınç ilerlemesi, kurutma, hız aralıkları) TPU baskı ayarları yazısında. Bu yazı tek bir arızaya bakıyor: TPU'nun hiç akmaması ve ardından gelen ipliklenme.
Belirti: akış kesiliyor, nozzle tıkalı değil
Bu arızayı ayırt eden şey düzensizlik: ilk katmanın bir bölgesi iyi, bir bölgesi boş. Kalibrasyon baskısının ilk katmanı tek başına karar verdirmesin; normal bir parçada da aynı kesilme varsa sorun gerçek.
İlk akla gelen ayarların hiçbiri bu tabloyu değiştirmedi: filamenti 8 saat kurutmak (yaklaşık 6 g kayıp), akışı 0,1 artırmak, sıcaklığı yükseltip düşürmek, makarayı rahat dönen bir standa almak, filamenti önceden açmak. Retraction testi basılıp değer 0,6 mm yapıldı; test iyi göründü, ilk katman yine bozuktu.
Retraction testinin iyi görünüp ilk katmanın bozuk kalması bir ipucu: sorun geri çekmede değil, nozzle'dan çıkan akışta. Bambu wiki'sinin TPU rehberi az ekstrüzyon için hız, besleme direnci, kuruluk ve nozzle'da önceki malzemeden kalan artığa (soğuk çekme, cold pull) bakmanı söylüyor. Rehber ayrıca TPU basmadan önce baskı gönderme penceresindeki Flow Dynamics Calibration'ı kapatmanı istiyor.
Yüksek akış nozzle'ı TPU'da neden şüpheli
CHT, Bondtech'in nozzle tasarımı: giriş geometrisi filamenti üç ince kola ayırıp içeriden de eritiyor; malzeme daha hızlı eriyor ve daha yüksek akış kullanılabiliyor. Bondtech'in ürün sayfası bu kazancın kapsamını da yazıyor: 1,75 ve 2,85 mm sert filamentler ile yalnız 2,85 mm esnek filament. Bambu yazıcıların kullandığı 1,75 mm TPU bu listede yok.
Bondtech 1,75 mm esnek filamentte neyin ters gittiğini yazmıyor, mekanizma belgeli değil. Elde tek bir vaka var: CHT tipi nozzle'la, 6 mm³/s ve 215 °C ayarıyla TPU ilk katmanda neredeyse akmayı kesti; standart nozzle ve Generic TPU profiliyle (3,2 mm³/s, 240 °C) aynı filament düzgün bastı. Nozzle ile profil aynı anda değiştiği için bu sonuç nozzle'ı tek başına suçlamaya yetmiyor. CHT tipi nozzle'ların TPU'da benzer sorun çıkardığı başka vakalarda da bildiriliyor. Sorunun görüldüğü nozzle Bondtech'in kendisi değil, üçüncü parti bir kopyaydı; orijinal CHT'de aynı şeyin olup olmadığı bilinmiyor.
Bambu'nun kendi tutumu aynı yönde. Wiki'deki TPU rehberi (17 Eylül 2026 güncellemesi) TPU için 0,2 mm nozzle'ı ve sıradan yüksek akış nozzle'larını önermiyor, malzemeye göre şu tabloyu veriyor:
| Filament | Uygun | Önerilmiyor | Uyumsuz |
|---|---|---|---|
| TPU 85A | 0,6 / 0,8 mm, TPU high-flow hotend | High-flow 0,6 / 0,8 mm | 0,2 / 0,4 mm, High-flow 0,4 mm |
| TPU 90A | 0,4 / 0,6 / 0,8 mm, TPU high-flow hotend | High-flow hotend | 0,2 mm |
| TPU 95A HF | 0,4 / 0,6 / 0,8 mm, high-flow hotend, TPU high-flow hotend | Yok | 0,2 mm |
| TPU for AMS | 0,4 / 0,6 / 0,8 mm, high-flow hotend | Yok | 0,2 mm |
Sıradan yüksek akış hotend'iyle uyumlu sayılanlar yalnız TPU 95A HF ile TPU for AMS. Hotend'in eritebildiği plastik ile baskı hızı arasındaki ilişki akış yazısında.
Generic TPU profiline dön
Yüksek akış nozzle'ıyla basarken Max volumetric speed'i yükseltmek cazip geliyor; standart nozzle'da o değerle kalma. Generic TPU profili X1, P1 ve A1 serisinde şunları getiriyor (Şubat 2024 sürümünde de aynıydı; H2 serisinin varyantlarında sıcaklık ya da retraction farklı olabiliyor):
| Ayar | Generic TPU |
|---|---|
| Nozzle sıcaklığı, ilk katman dahil | 240 °C |
| Profildeki sıcaklık aralığı | 200-250 °C |
| Max volumetric speed | 3,2 mm³/s |
| Retraction uzunluğu (filament override) | 0,4 mm |
240 °C bir başlangıç, alt sınır 200 °C. İlk katman düzelene kadar profili değiştirmeden bas; iki şeyi birden değiştirirsen hangisinin işe yaradığını göremezsin.
Besleme: AMS ve sertlik
Generic TPU profilinin açıklaması bu filamenti AMS ile uyumsuz sayıyor. Wiki'ye göre AMS ailesinde TPU'yu yalnız AMS HT taşıyor, o da otomatik besleme olmadan: filament arkadaki ayrı TPU çıkışından veriliyor. AMS, AMS Lite ve AMS 2 Pro TPU ile uyumsuz. İstisna bütün AMS modellerinde normal beslenen TPU for AMS; Bambu Studio'daki Generic TPU for AMS profili yalnız en az 55D sertlikteki TPU için. Sertlikte wiki 85A ve üstünü öneriyor.
Nozzle değişince kalan ipliklenme
Retraction iki yerde: yazıcı ayarlarında Extruder sayfası, Retraction grubu, Length; filament ayarlarında Setting Overrides sayfası, Retraction grubu, yanında onay kutusu olan aynı alan. Filamentteki değer doluysa yazıcınınkinin yerine geçiyor. Generic TPU bu alanı X1, P1 ve A1 serisinde 0,4 mm getirdiği için değişikliği filament profilinde yap. Retraction Speed de aynı grupta, yalnız Advanced modda görünüyor.
Wiki temkinli: ciddi sızma varsa mevcut değere 0,2 mm ekle. Bu vakada 0,6 ve 0,9 mm'de de ip yer yer yoğundu; daha fazla retraction kendiliğinden daha az ip demek değil.
Doğru değeri tahminle değil testle bul. Orca Slicer'da Calibration menüsünde Retraction testi var. Bambu Studio'da da aynı test Calibration menüsünde Retraction test adıyla duruyor, ama Bambu yazıcı seçiliyken bu menü yalnız tercihlerde (Other sekmesi, Developer Mode başlığı) Develop mode açıksa görünüyor. Diyalog Start retraction length 0, End retraction length 2 mm ve step 0,1 ile açılıyor; kule her milimetre yükseldikçe geri çekme bir adım artıyor. Testten önce gezinme hızını (Speed sayfası, Travel speed grubu, Travel) 20 mm/s civarına indirip nozzle'ı izlersen ipin kesildiği yeri daha kolay görürsün.
Testten sonra ip sürüyorsa sıradaki kontroller:
| Kontrol | Nerede | Ne yap |
|---|---|---|
| Sıcaklık | Filament ayarları | Yaklaşık 5 °C düşür, ardından Max volumetric speed'i 0,4 mm³/s azalt (wiki) |
| Gezinme sayısı | Others sayfası, Print sequence | Plakada çok model varsa By object seç ya da daha az model koy |
| Dolgu içi geri çekme | Others sayfası, G-code output, Reduce infill retraction | Enabled seçiliyse Disabled ya da Auto yap |
| Akış | Filament ayarları, flow ratio | Fazla akış nozzle'da birikip ip yapabilir |
Reduce infill retraction 2.05.03'ten önce tek bir kutuydu; açıkken dolgu içindeki gezinmelerde geri çekmeyi atlıyordu, PETG'de ipliklenmeyi bu kutuyu kapatmak çözmüştü. Bugün Enabled, Disabled ve varsayılan Auto var; Auto yalnız metale az yapışan filamentlerde (PLA gibi) atlıyor. TPU 2.07'den beri yüksek yapışkan işaretli, Auto'da geri çekiyor; 2.05.03-2.06 arasındaysan Disabled seç.
Flow ratio'nun neyi çözüp neyi çözmediği flow ratio yazısında. Nemli TPU da ip yapıyor; kurutma tarafı TPU ayarları yazısında.