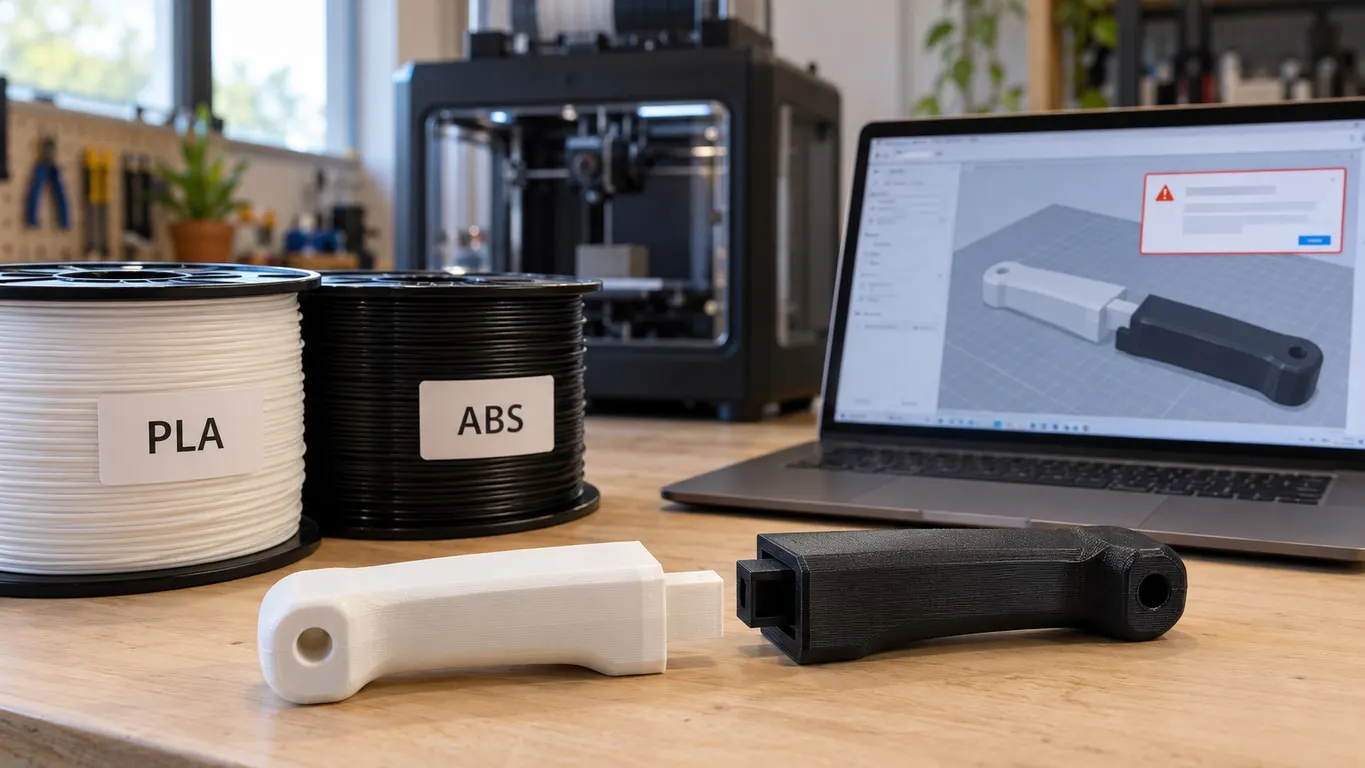
AMS'e bir makara PLA, bir makara ABS takıp iki parçalı bir montajı tek seferde basmak istiyorsan ve Bambu Studio dilimlemeye geçmiyorsa sebep sıcaklık değerleri değil, filamentlerin türü. Program her filamenti profilindeki Tip (Type) alanına göre bir sıcaklık sınıfına koyuyor; ABS yüksek, PLA düşük sınıfta ve bu iki sınıf aynı baskıda buluşunca dilimleme duruyor. Nozzle sıcaklıklarını eşitlemek bu yüzden hatayı kaldırmıyor. 2.0 sürümünden beri Tercihler (Preferences) penceresinde kısıtlamayı kaldıran bir kutu var, ama Bambu'nun kendi wiki'si bu iki sınıfın birlikte basılmamasını istiyor.
Kısa yol:
- Hata metni yüksek ve düşük sıcaklık filamentlerinden söz ediyorsa elindeki çift bu kontrole takılıyor; sıcaklıkla uğraşma.
- Parçanın tamamını tek malzemeden bas ya da iki parçayı ayrı basıp birleşimi geçme, vida ya da kilitle çöz.
- İki malzeme gerçekten gerekiyorsa aynı sınıftan bir çift seç: PLA ile PETG bugün aynı sınıfta, program uyarı vermiyor.
- Kısıtlamayı kaldıran kutuyu son çare say; açınca tıkanma riski senin üstüne kalıyor.
Hangi filament hangi sınıfta
Sınıf listesi programla gelen bir dosyada duruyor; bugünkü kararlı sürümde (2.8.2, Ağustos 2026) şöyle:
| Sınıf | Tipler |
|---|---|
| Yüksek sıcaklık | ABS, ABS-GF, ASA, ASA-CF, ASA-AERO, PC, PA, PA-CF, PA-GF, PA6-CF, PET-CF, PPS, PPS-CF, PPA-CF, PPA-GF |
| Düşük sıcaklık | PLA, PLA-CF, PLA-AERO, PETG, PETG-CF, PCTG, TPU, TPU-AMS, PVA, BVOH |
| Orta sıcaklık | HIPS, PE, PP, EVA, PE-CF, PP-CF, PP-GF, PHA |
Kontrol tablada kullanılan bütün filamentlere bakıyor, destek filamenti dahil:
| Karışım | Ne oluyor |
|---|---|
| Yüksek + düşük | Dilimleme durur |
| Yüksek + orta ya da orta + düşük | Uyarı çıkar, dilimleme sürer |
| Aynı sınıf ya da listede olmayan tip | Hiçbir şey çıkmaz |
Durduran hata şu: Yüksek sıcaklık ve düşük sıcaklık filamentlerini birlikte yazdırmak, püskürtme ucunun tıkanmasına veya yazıcının hasar görmesine neden olabilir. Yine de yazdırmak istiyorsan bu seçeneği Tercihler bölümünden etkinleştirebilirsin. (Printing high-temp and low-temp filaments together may cause nozzle clogging or printer damage. If you still want to print, you can enable the option in Preferences.)
Kontrol yazıcı modeline bakmıyor; X1 Carbon'da da H2D'de de aynı. Yazdırma sırası (Print sequence) Nesneye göre (By object) iken her nesneye ayrı bakıyor, hata yalnız tek bir nesne iki sınıfı birden kullanıyorsa çıkıyor.
PETG'nin yeri değişti. 15 Nisan 2025 tarihli 2.0.2'den hemen önceki sürümlerde PETG orta sınıftaydı; o sürümle düşük sınıfa geçti. Bu yüzden PLA ile PETG artık uyarısız dilimleniyor, PETG ile ABS ise PLA ile ABS gibi duruyor. Haziran 2023'te güncel olan 1.6'da liste daha kısaydı, PETG yoktu, hata metni farklıydı ve kısıtlamayı kaldıran bir seçenek bulunmuyordu.
Tercihler'deki kısıtlama kutusu
Kutu 25 Mart 2025 tarihli 2.0 ile geldi. Tercihler Windows'ta üst menüde (Ctrl+P), Mac'te Bambu Studio menüsünde (Cmd+,). Pencerede Kullanıcı (User) sekmesine geç; Kullanıcı Ayarları (User Settings) başlığının altında Yüksek ve düşük sıcaklık filamentlerinin birlikte yazdırılmasına ilişkin kısıtlamayı kaldır. (Remove the restriction on mixed printing of high and low temperature filaments.) kutusu duruyor. Varsayılanda kapalı.
İşaretlediğin anda Yatak Sıcaklığı Farkı Uyarısı (Bed Temperature Difference Warning) penceresi açılıyor ve üç sonucu sıralıyor: extruder'ın tıkanması, nozzle hasarı, katman yapışma sorunları. Evet demezsen kutu kendiliğinden boşalıyor. Açık kaldığında aynı karışım hata yerine uyarı veriyor, dilimleme sürüyor; uyarıdaki Yardım için Wiki'ye tıkla. (Click Wiki for help.) bağlantısı Bambu wiki'sinin H2D ve H2C için yazılmış filament sınırları sayfasını açıyor. O sayfa açık konuşuyor: yüksek ve düşük sıcaklık filamentleri birlikte basılmamalı.
Nozzle'da ne oluyor
Wiki sınıfları ayırmanın gerekçesini yumuşamayla açıklıyor: düşük sıcaklık filamentleri kabin 45°C'yi geçince extruder'ın ya da hotend'in içinde yumuşayıp tıkanmaya yol açabiliyor; Bambu dışı filamentte ölçüt ISO 75'e göre (1,8 MPa yük) ısıl eğilme sıcaklığı: 80°C'nin altı düşük sınıf. Bambu'nun PLA profillerinde Yumuşama sıcaklığı (Softening temperature) 45°C; alanın ipucu tabla bu değere ulaştığında ön kapağı açmayı ya da üst camı kaldırmayı öneriyor. ABS profili ise tablayı 90°C'ye ısıtıyor.
X1 Carbon profilinin filament değişim G-code'u purge'ü yeni filamentin önerilen sıcaklık aralığının üst sınırında yapıyor. Bambu profillerinde PLA'nın aralığı 190-240°C, ABS'ninki 240-280°C. ABS'den PLA'ya geçerken nozzle'da kalan ABS 240°C'de, yani kendi aralığının alt ucunda itiliyor; PLA'dan ABS'ye geçerken PLA 280°C'yi, kendi üst sınırının 40°C üstünü görüyor. Öne sürülen açıklama da bu yönde: ABS'den PLA'ya geçişte nozzle kalan ABS'yi atacak kadar sıcak olmadığı için tıkanabiliyor, PLA'dan ABS'ye geçişte ise PLA aşırı ısınıp değişim sırasında nozzle'dan damlıyor. Profil değerleri bu açıklamayla örtüşüyor, ama tıkanmanın tek sebebinin bu olduğunu hiçbir kaynak söylemiyor. Purge hacmi ve filament profilindeki Tahliye sıcaklığı (Flush temperature) alanı flush yazısında; X1 Carbon'un değişim G-code'u ise sıcaklığı doğrudan aralığın üst sınırından alıyor.
Filament tipini yanlış tanıtmak
Kontrol yalnız Tip alanını okuduğu için tipi PLA olan ama ABS sıcaklıklarını taşıyan bir profil engele takılmıyor. Değişen yalnız etiket; nozzle'daki iki malzeme aynı. Sınıf kontrolü, ona bağlı uyarılar ve değişimde hangi sıcaklıkla temizleneceği artık gerçek malzemeye göre değil, sahte profile göre işliyor. Resmi Bambu makaralarında AMS tipi RFID etiketinden okuyor; o eşleşmenin nasıl işlediği Generic PLA yazısında.
Sonuçlar karışık. Haziran 2023'te bir baskının sorunsuz bittiği bildirildi; Eylül 2023'te başka bir denemede dilimleme geçti ama filament değişimde düzgün geri çekilmedi. Yine Eylül 2023'te, program bugün hiç uyarı vermediği PLA ile PETG çiftinde bile, PLA destek olarak kullanılırken beş kadar değişimden sonra nozzle'ın her denemede tıkandığı bildirildi; rapor hangi ayarlarla basıldığını vermiyor. Tek bir başarılı baskı yöntemin güvenli olduğunu göstermiyor.
Yapışmamayı araç olarak kullanmak
Bambu wiki'si PLA ile PETG'nin birbirine iyi bağlanmadığını açıkça yazıyor; PLA ile ABS için wiki'de bir ölçüm yok, bağın zayıf kaldığı kullanıcı deneyimi olarak aktarılıyor. Bambu ABS profilinin açıklamasındaki çarpılma ve zayıf katman yapışması uyarısı ise ABS'nin kendi katmanları için; PLA ile ABS arasındaki bağdan söz etmiyor. Montajın tek bir bölgesi için ABS'nin dayanımı gerekiyorsa bütün parçayı ABS basmak ya da iki parçayı ayrı basıp mekanik kilitle birleştirmek daha sağlam. Baskı parçası Z yönünde kesmeye, eğilmeye ve çekmeye karşı daha zayıf olduğu için yük taşıyan birleşimi XY düzlemine yatır. Aynı sınıftan iki filamenti tek nesnenin parçalarına atamak istersen yolu parça birleştirme yazısında.
Zayıf bağın işe yaradığı yer destek. Wiki PLA ile PETG'yi tam bu yüzden karşılıklı destek çifti olarak öneriyor: destek temiz kopuyor, yüzey düzgün kalıyor. Tarif yalnız Bambu PLA Basic ile PETG HF ya da PETG Basic için; öteki PLA ve PETG türleri kapsam dışında. PLA destek olarak tüm katmanlarda 230°C'de, tabla 60°C'de basılıyor; X1, P1S ve P2S gibi kapalı yazıcılarda ön kapağı ya da üst kapağı açman isteniyor. Wiki ikinci malzemeyi yalnız arayüzde kullanmayı öneriyor: Destek (Support) sayfasındaki Destek filamenti (Support filament) grubunda Destek/Raft arayüzü (Support/raft interface) PLA ya da PETG, Destek/Raft tabanı (Support/raft base) model malzemesi. Bütün desteği ikinci malzemeden basmak süreyi uzatıyor ve desteğin parçadan kopma riskini artırıyor. Desteğin kendisini kurmak destek ekleme yazısında.
Bambu'nun destek filamentleri de bu sınıflara göre ayrılmış: PLA ve PETG için olanın (Support For PLA/PETG) profil tipi PLA, ABS için olanınki (Support for ABS) ABS. ABS parçaya PLA tabanlı destek istersen yine aynı hataya varırsın.