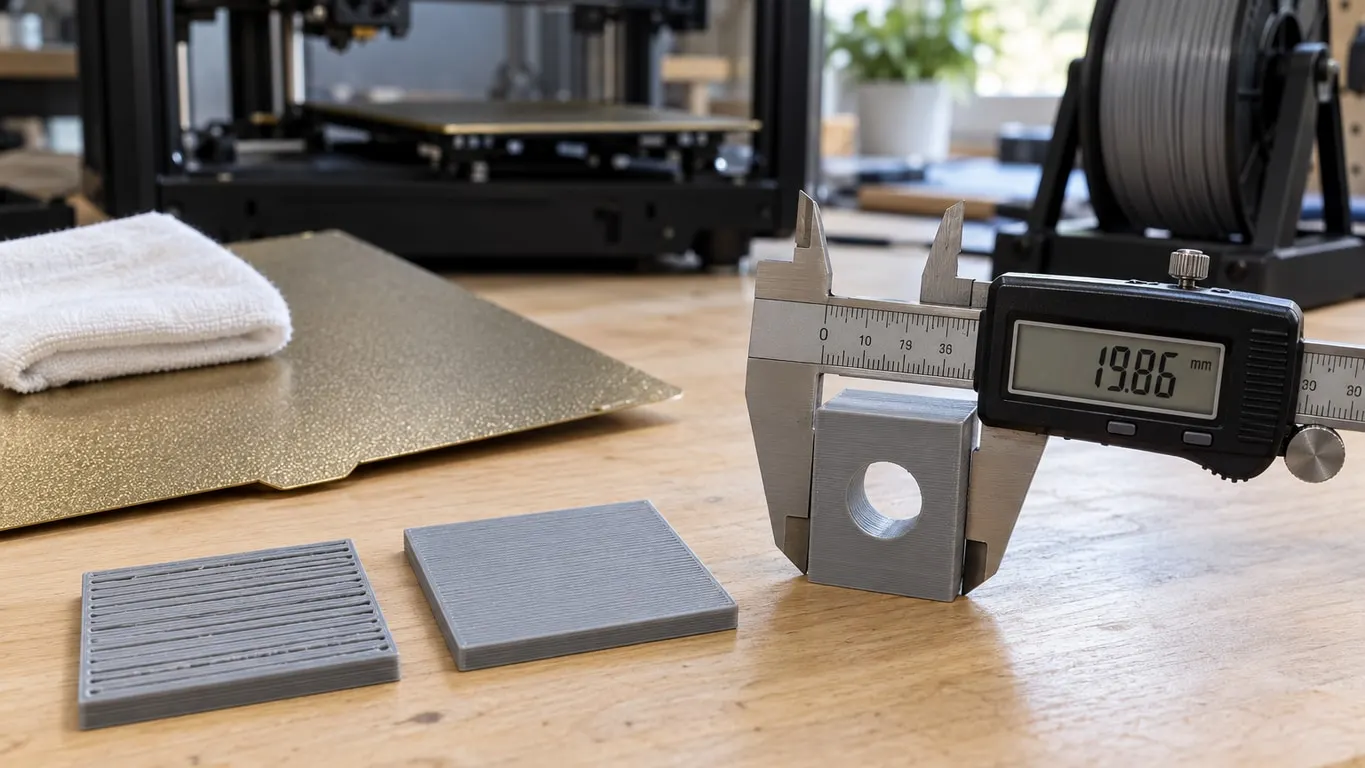
Kenarı 100 mm olması gereken kare 99,75 mm çıkıyor, bir P1S'in üst katmanında çizgi araları açılıyor, başka bir P1S'in ilk katmanı birden bozuluyor. Üç Bambu Lab forum konusunda da ilk akla gelen akış oranı (Flow ratio). Birinde çözüm gerçekten o. Birinde soru akış değil ölçü. Üçüncüsünde konuyu açan kişi hiçbir flow ratio değerinin işe yaramadığını yazıyor; sorun sonunda tablanın temizliği çıkıyor.
Flow ratio nerede, ne yapıyor
Ayar filament presetinde duruyor: Filament settings penceresinde Filament sekmesi, Basic information grubu, Flow ratio satırı. Bambu Studio kaynağında anahtarı filament_flow_ratio ve gelişmiş seviyede tanımlı, yani pencerenin üst şeridindeki Advance anahtarı kapalıyken görünmüyor. İpucu metnine göre bu filamentin G-code'daki bütün ekstrüzyon akışını orantılı olarak değiştiriyor; önerilen aralık 0,95 ile 1,05 arası.
Değer filamente ait olduğu için her çizgi türünde aynı oranda işliyor. Depodaki bugünkü profillerde P1S ve 0,4 mm nozzle için Bambu PLA Basic de Bambu PLA Matte de 0,98 ile geliyor; Polymaker PolyLite PLA profili 0,95.
Process tarafında köprü akışı (Bridge flow) dışında daha dar üç çarpan daha var: Top surface flow ratio, Initial layer flow ratio ve nesne başına Object flow ratio. Üçü de Quality sekmesinin Advanced grubunda ama geliştirici seviyesinde; Preferences penceresinde Develop mode kutusunu işaretlemeden arayüzde çıkmıyorlar. Object flow ratio ayrıca yalnız nesne ayarlarında görünüyor.
Bir karışıklığı baştan ayır: buradaki akış bir çarpan. Hotend'in saniyede eritebildiği plastik, yani mm³/s ile ölçülen hacimsel akış başka bir ayar, başka bir soru.
Üst katman eksikse: çare gerçekten akış
Ocak 2025 tarihli konuda P1S sahibi Bambu PLA Matte ile 0.16mm High Quality profilinde basıyor; yalnız dolguyu %25'e, alt kabuğu 8 katmana almış. Üst katmanlarda hafif eksik akış var. Sorun Basic makara bitip Matte'ye geçince başlamış; Basic'te çok daha az belirgin, 0.20mm Standard profilde daha belirgin.
Kabul edilen cevap tek cümle: mat PLA için sıcaklığı, akış oranını ve pressure advance'i kalibre et. Kullanıcı akış oranını 0,98'den 1,03'e çıkarınca sorunun çoğu gitmiş; alttaki üst katmanlar 1,00'da zaten düzelmiş, en üst katmanın köşeleri 1,03'te bile pek değişmemiş. Sekiz gün sonraki mesajı şu:
1,05 akış oranı sorunları çözdü.
Aynı mesajda biraz ipleşme başladığını, bunu dert etmediğini ekliyor. Bu sayılar o kullanıcının makarası için geçerli; 1,05 ipucundaki aralığın tam üst sınırı. Profilde dikkat çeken bir ayrıntı var: Basic ile Matte aynı 0,98 değeriyle geliyor, oysa kullanıcı iki malzemede farklı sonuç görmüş. Sebebin bu olduğunu konuda kimse söylemiyor.
Bambu Studio'nun kendi metni de bu belirtiyi sayıyor. Calibration sekmesinde iki sayfa var, Flow Dynamics ve Flow Rate. Flow Rate sayfası kendini Flow Dynamics kalibrasyonundan sonra kalan sorunlar için konumluyor; eksik akışın işaretleri arasında yavaş basarken bile üst katmanda kalan boşlukları sayıyor. Bambu wiki'sine göre otomatik akış oranı kalibrasyonu yalnız X1 serisinde; P1S'te elle yöntem kalıyor. Complete Calibration önce kaba, sonra ince bloklar basıyor; sen üst yüzeyi en düzgün bloğu seçiyorsun, sonuç filament presetine kaydediliyor.
Flow Dynamics ise akış oranı değil: pressure advance'in, yani hızlanıp yavaşlarken nozzle basıncını telafi eden K değerinin kalibrasyonu. Baskı gönderirken çıkan Flow Dynamics Calibration seçeneği de bu değeri ölçüyor, akış oranını değil; P1 serisinde bu kutu hiç çıkmıyor, orada K değeri yalnız Calibration sekmesinden elle ölçülüyor; ne zaman kapatılabileceği baskı öncesi kalibrasyon yazısında. Kabul edilen cevabın saydığı sıcaklık testi için yol sıcaklık kulesi yazısında. Bambu yazıcı seçiliyken Calibration sekmesinde sıcaklık sayfası yok; menüdeki test üçüncü parti yazıcıda ya da Develop mode açıkken çıkıyor.
Develop mode açıksa bir ara yol daha var: yalnız üst yüzeyi etkileyen Top surface flow ratio. Konudaki kullanıcı bu ayara dokunmadı, yani ipleşmeyi önleyip önlemeyeceği sınanmadı.
Parça küçükse: soru akış değil ölçü
Ocak 2023 tarihli konu başka yerden açılıyor. 100 x 100 mm olması gereken kare 99,75 x 99,75 mm çıkmış. Konuyu açan kişi PolyLite PLA'nın varsayılan ayarlarla taşma yaptığını, akış oranını 0,95'ten 0,91'e indirdiğini yazıyor; zaman zaman çok hassas delik basması gerekiyor. Sorusu şu: parçalar bu yüzden mi küçük?
Konuda bunu kimse ölçmüyor. İlk yanıt hatayı ikiye ayırıyor. Genel ölçek hatası vida ve kayış adımındaki sapmadan, bir de ısıl genleşmeden geliyor; çaresi bir test baskısı yapıp modeli ölçeklemek, her şeyi aynı tutarak yeniden basmak. Yerel hata ise basılan çizgi genişliğinin dilimleyicinin beklediğinden farklı olmasından geliyor; bunun için dilimleyicide X-Y delik ve kontur telafisi var.
Kabul edilen cevap tasarım tarafından geliyor: çekmeyi tasarımda hesaba kat, kareyi 100,25 mm çiz; hassas delik gerekiyorsa deliği biraz küçük tasarla, fazladan duvarla bas, raybayla aç. Bir başka kullanıcı endüstriyel FDM'de ölçü toleransının ±%0,15, alt sınırının ±0,2 mm olduğunu yazıyor; sayının kaynağını vermiyor.
Mayıs 2024'te gelen mesaj tek tip ölçeğin sınırını gösteriyor. Yazan kişinin kendi testlerinde iç çapları tutturmak için %0,2, dış çaplar için %0,4 ölçek gerekmiş; tek bir ölçek seçmek zorunda kaldığından yakınıyor.
Bambu Studio'da ölçü telafisi
Bugünkü sürümde bu iş için dört ayar var, dördü de gelişmiş seviyede:
| Ayar | Yeri | Ne yapıyor | Ne zamandan beri |
|---|---|---|---|
| Shrinkage | Filament settings → Filament → Basic information | Parçayı XY'de ölçekliyor; 100 mm yerine 94 mm çıkıyorsa %94 | 1.10.0, Kasım 2024 |
| X-Y hole compensation | Process → Quality → Precision | Delikleri XY'de büyütüyor ya da küçültüyor | Konu açıldığında vardı |
| X-Y contour compensation | Process → Quality → Precision | Dış konturu büyütüyor ya da küçültüyor | Konu açıldığında vardı |
| Auto circle contour-hole compensation | Process → Quality → Precision | 50 mm altı daire delik ve konturları otomatik düzeltiyor | 2.0.0, Mart 2025 |
Hata gerçekten ölçekten geliyorsa, Shrinkage ipucundaki örneğe göre bu kareye karşılık gelen değer %99,75. Tek bir 100 mm ölçüsü bunun ölçek hatası mı, her kenarda sabit bir fark mı olduğunu ayırmıyor; Mayıs 2024'teki iç ve dış çap farkı ikisinin karışabildiğini gösteriyor. Hesaba yalnız duvarı basan filament giriyor; sürüm notuna göre Z değişmiyor. 2.8.4 Beta'dan (Eylül 2026) itibaren renk boyanmış nesnede program uyarı verip telafiyi uygulamıyor; son kararlı sürüm 2.8.2'de bu kontrol yok.
Delik ve kontur telafisi yerel hata için, varsayılanları 0. Delik ile dış konturun ayrı ayarlanması Mayıs 2024'teki şikâyete bir yol açıyor, ama o kullanıcının hatası yüzdeydi, bu iki ayar ise çaptan bağımsız sabit bir mm değeri ekliyor. Bambu wiki'si deliğin çapının girilen değerin iki katı kadar değiştiğini yazıyor, kalibrasyonu M6 vidayla anlatıyor. İki sınır var: 2 mm'yi aşan değer girersen program büyük düzeltmeler için ölçekleme kullanmanı söyleyip değeri sıfırlıyor; wiki'ye göre delik telafisi yalnız katmanda kapalı deliklerde çalışıyor.
Otomatik daire telafisi ipucuna göre deneysel, yalnız PLA Basic, PLA CF, PET CF, PETG CF ile PETG HF'yi destekliyor. Açıldığında elle girilen iki değeri sıfırlıyor, yerine User Customized Offset çıkıyor. İşaretin yönü belgeli: 2.0.0 sürüm notu da Bambu wiki'si de pozitif değerin geçmeyi gevşettiğini, negatifin sıkılaştırdığını yazıyor; wiki 0,02 mm adımla ayarlamayı öneriyor. Arayüzdeki İngilizce ipucu bunun tersini söylüyor; Bambu, GitHub'daki hata kaydında (Kasım 2025) ipucunun yanlış olduğunu kabul etti, düzeltme henüz sürüme girmedi.
P1S'in 0.16 ve 0.20 profilleri zaten bir düzeltme yapıyor: Elephant foot compensation 0,15 mm, yani ilk katmanın konturu biraz içeri çekiliyor. Modele delik eklemek ise ayrı iş; negatif parçayla yolu delik açma yazısında.
İlk katman kötüyse önce tabla
Kasım 2024 tarihli konuda P1S aylarca sorunsuz basmış, sonra hata mesajı vermeden ilk katmanı bozulmuş: aynı parçada önce eksik, sonra fazla akış, her baskıda aynı yerde. Konuyu açan kişi tıkanmayı kontrol etmiş, yazıcıyı sıfırlamış, dilimleyiciyi yeniden kurmuş, fabrika ayarlarını ve farklı filamentleri denemiş. Kendi ifadesiyle hiçbir flow ratio değeri sorunu çözmemiş. Tablayı düzenli olarak izopropil alkolle sildiğini de yazıyor.
Yanıtlar tablayı gösteriyor: sıcak su ve yağ çözen bulaşık deterjanıyla yıkamak, tabla sıcaklığını 5 derece artırmak. İlk deneme işe yaramıyor. Bir başka kullanıcı yağlı tabla görüntüsünü tarif ediyor: katkısız deterjan, sıcak suyla iyice ovmak, dokulu PEI'den yağ zor çıktığı için gerekirse iki kez, yeni kağıt havluyla kurulamak, baskı alanına parmakla dokunmamak. Aynı gün konuyu açan kişi sorunun tablayı düzgünce temizleyince çözüldüğünü yazıyor.
Bambu wiki'sinin tabla temizleme sayfasının bugünkü hâli bu tarifle örtüşüyor. Dokulu PEI için deterjanı öneriyor; gerekçesi, alkolün dokulu yüzeydeki yağı çıkarmak yerine yayabilmesi. Deterjanın yağ ya da nemlendirici içermemesini, asetonun kullanılmamasını, tablanın kenarından tutulmasını istiyor; ince zımpara ya da çelik yünün yüzeyi yenileyebileceğini de yazıyor. Konuyu açan kişinin hangi plakayı kullandığı yazılı değil. Kalibrasyonla bağı da var: Flow Dynamics sayfası tablaya yetersiz tutunmanın kalibrasyon sonucunu güvenilmez yapabileceğini söylüyor.
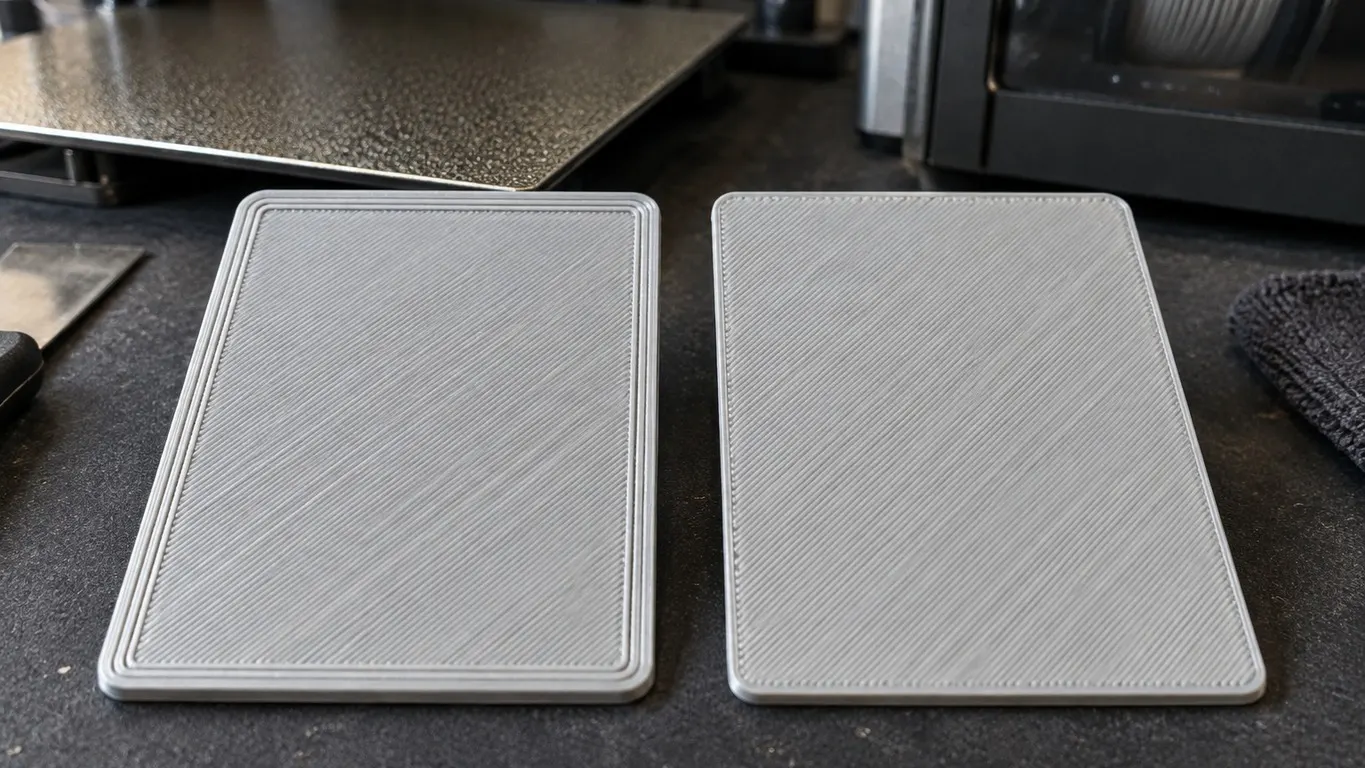
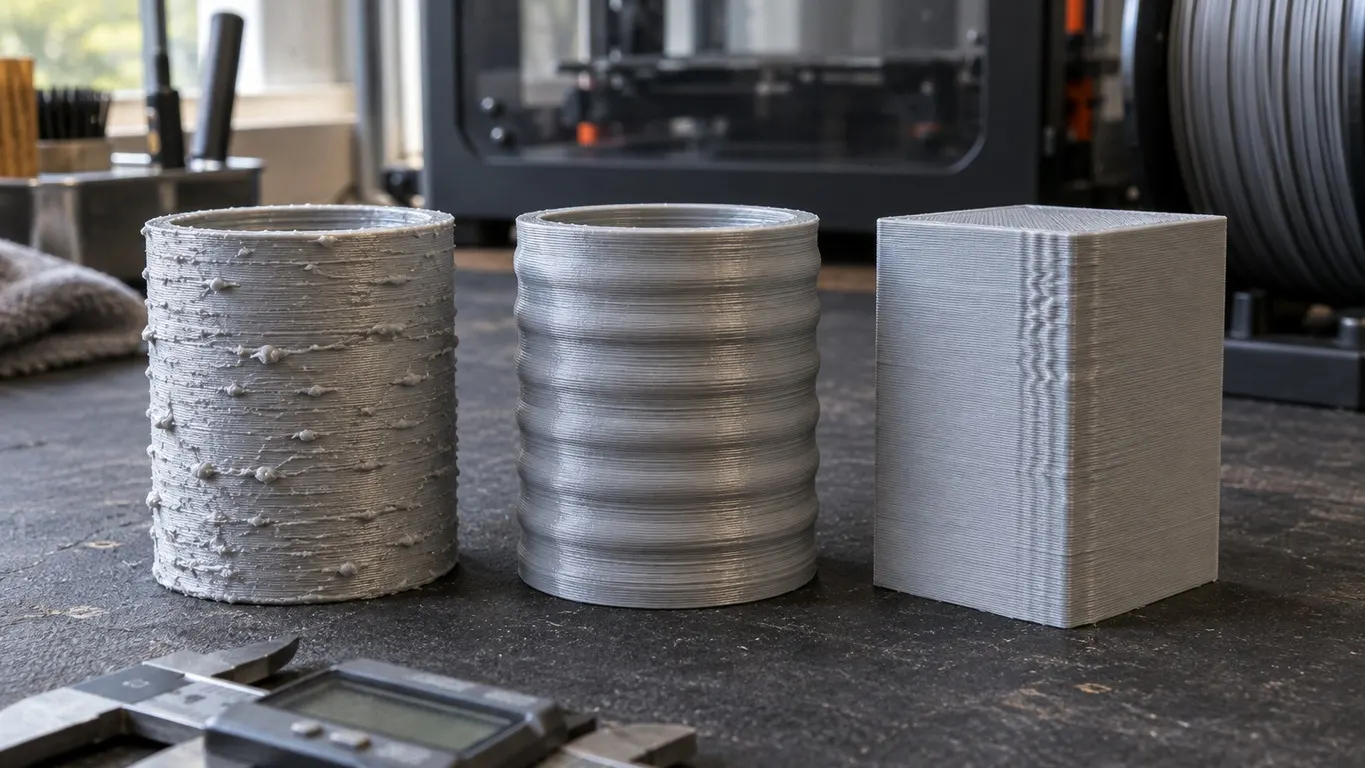
Üst katman konusunda araya giren bir kullanıcı da ilk katmanının fazla basılmış göründüğünü soruyor, aldığı cevap "bilerek öyle". Kaynakta bunun karşılığı bir akış çarpanı değil: Initial layer flow ratio'nun varsayılanı 1, P1S'in 0.16mm High Quality profilinde de değiştirilmemiş. Değişen çizginin ölçüsü: aynı profilde ilk katman çizgisi 0,5 mm genişlikte (dış duvar ve üst yüzey 0,42, iç duvar ve seyrek dolgu 0,45 mm), yüksekliği 0,2 mm (katman 0,16 mm). Bambu wiki'sinin tabla sayfası tutunma sorununda ilk katman için 0,5 mm çizgi ve 0,25 mm katman öneriyor; forumdaki "bilerek" sözünün bu olup olmadığını konuda kimse söylemiyor. Duvarlardaki pütür, bant ya da dalga ise başka bir teşhis; onlar katman izi yazısında.
Hangi iz neyi gösteriyor
| Belirti | Önce bak | Flow ratio'nun payı |
|---|---|---|
| Üst yüzeyde çizgi arası boşluk, köşelerde eksik | Flow Dynamics, sonra Flow Rate kalibrasyonu, sıcaklık | Asıl ayar; forumdaki vakada 0,98'den 1,05'e |
| Parça ya da delik ölçüsü tutmuyor | Shrinkage, delik ve kontur telafisi, tasarım payı | Konuda ilişkisi ölçülmedi |
| İlk katman düzensiz, her baskıda aynı yerde | Deterjanla tabla yıkama, baskı alanına dokunmamak | Yok; hiçbir değer çözmedi |
Bu yazının önerisi, kaynak değil: önce izi tabloda ayır, sonra tek bir şeyi değiştir. Akış oranını değiştirip aynı baskıda delik telafisi de girersen ölçüdeki farkın hangisinden geldiğini ayıramazsın. İlk katman bozuksa kalibrasyona geçmeden tablayı yıka; Bambu'nun kendi metnine göre tutunmayan tabla kalibrasyonun sonucunu da bozabiliyor.