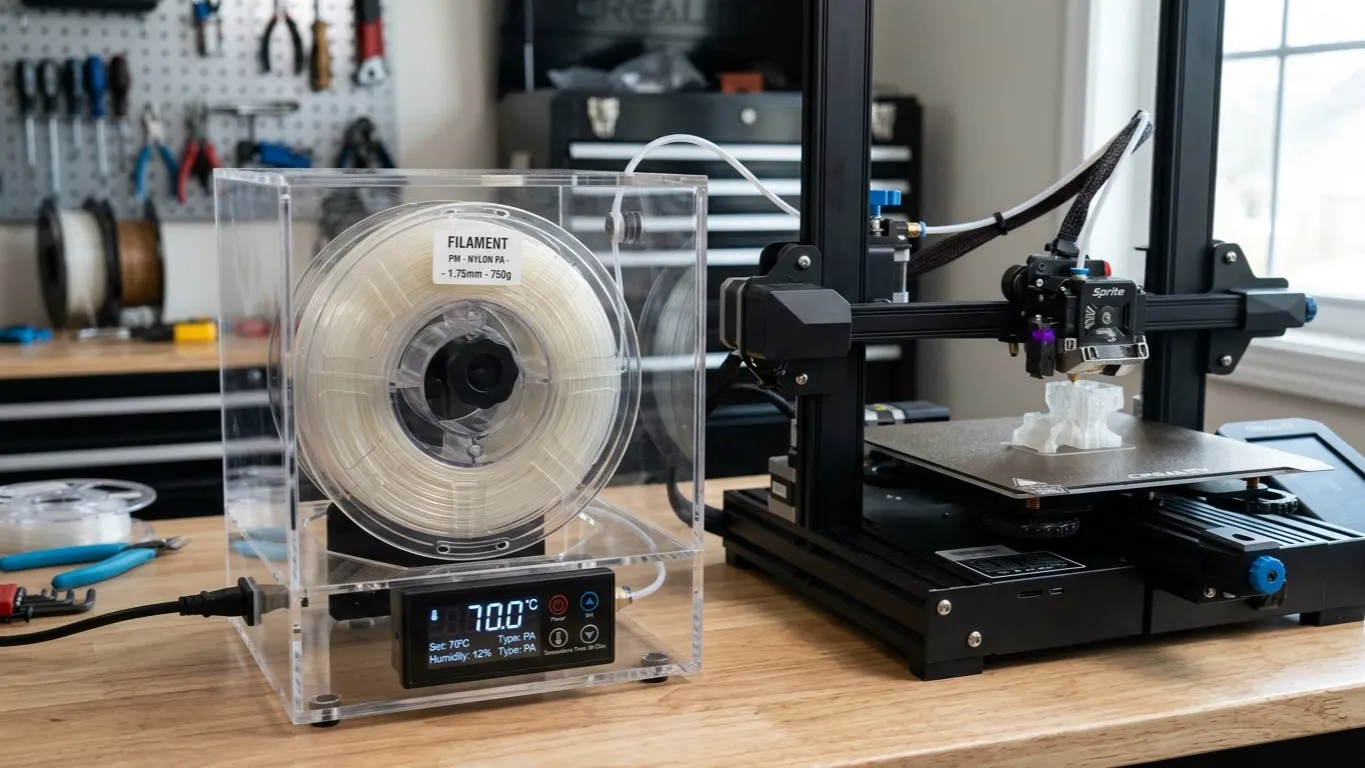
Naylon (PA) filament, masaüstü 3D baskıda en zorlu malzemelerden biri ve zorluğun büyük kısmı tek bir sebepten geliyor: nem. Naylon havadaki nemi diğer filamentlerden çok daha hızlı çekiyor ve nemli naylon basılamıyor. Kurutmadan denersen çıtırdama sesi, kabarcık, boşluklu duvar ve kopma alırsın.
Aşağıda kurutma, sıcaklıklar, hangi nozzle'ın gerektiği ve yapışma var.
Önce nem
Yeni açılmış bir makara bile nemli olabilir. Naylon paketinden çıktıktan sonra birkaç saat içinde ortam nemini almaya başlıyor.
| Değer | |
|---|---|
| Kurutma sıcaklığı | 70-80 °C |
| Süre | 8-12 saat |
| Nem alma süresi | Nemli ortamda birkaç saat |
Filament kurutucun yoksa fırın kullanılabilir ama çoğu ev fırını 70 °C'de kararlı durmuyor ve alt sınırı 100 °C'den başlıyor. 100 °C makarayı deforme edebilir. Termometreyle doğrulamadan fırına koyma.
Baskı sırasında da kurutmak gerekiyor. Naylon, uzun bir baskının ortasında yeniden nem çekebilir. Pratik çözüm makarayı kurutucunun içinde tutup filamenti oradan yazıcıya vermek.
Nemli olduğunu nasıl anlarsın: nozzle'dan çıkarken çıtırdama ve tıslama sesi, ekstrüzyonda kabarcık, yüzeyde tüylenme, katmanların birbirini tutmaması.
Sıcaklıklar
Marka ve alt tür (PA6, PA12, cam elyaf katkılı) arasında ciddi fark var. Makaranın etiketi başlangıç noktası; aşağıdaki aralık genel çerçeve.
| Aralık | |
|---|---|
| Nozzle | 250-280 °C |
| Tabla | 70-100 °C |
| Kabin | Varsa 40-50 °C, yoksa cereyansız oda |
Doğru sıcaklığı bulmanın yolu sıcaklık kulesi basmak. Orca Slicer'da bu hazır bir test; Bambu Studio'da model bulup elle kurmak gerekiyor. Nasıl basıldığı ve sonucun nasıl okunduğu sıcaklık kulesi yazısında.
Naylon 250 °C üstünde basıldığı için nozzle'ın buna dayanması gerekiyor. PTFE astarlı hotend'ler 250 °C civarında astarı bozmaya başlıyor ve zehirli duman çıkarıyor. Tam metal hotend şart.
Nozzle seçimi
Katkısız naylonda standart pirinç nozzle iş görür. Ama piyasadaki naylon filamentlerin çoğu cam elyaf (GF) veya karbon elyaf (CF) katkılı ve bu katkılar aşındırıcı.
Aşındırıcı filamentte pirinç nozzle birkaç yüz gramda genişliyor. Genişlemiş nozzle akışı bozuyor, ölçüler kayıyor ve sebebini anlamak zor oluyor. Sertleştirilmiş çelik ya da yakut uçlu nozzle gerekiyor.
Nozzle çapını da büyütmek işi kolaylaştırıyor: 0,6 mm, 0,4'e göre daha az tıkanıyor ve elyaf katkılı malzemeyi daha rahat geçiriyor.
Yapışma
Naylon soğurken belirgin biçimde çekiyor ve tablaya iyi yapışmıyor. Çıplak PEI tabla çoğu zaman yetmiyor.
İşe yarayanlar:
- Yapıştırıcı çubuk (stick). Ucuz, basit, çoğu durumda yeterli.
- Garolite (G10) tabla. Naylon için en iyi yüzey. Naylon G10'a çok iyi yapışıyor.
- Brim. Tabanın etrafına yaka ekle, köşe kalkmasını engelliyor.
- Cereyansız ortam. Kabin yoksa bile yazıcıyı pencereden ve klimadan uzak tut. Ani soğuma çarpılmanın birinci sebebi.
Fan ayarı ters çalışıyor: PLA'da fanı açık tutuyorsun, naylonda kapatıyorsun ya da çok düşük tutuyorsun. Soğutma katmanlar arası yapışmayı zayıflatıyor.
Ayar özeti
Başlangıç noktası olarak kullanılabilecek bir set. Kendi malzemende sıcaklık kulesiyle doğrula.
| Ayar | Değer |
|---|---|
| Nozzle sıcaklığı | 260 °C |
| Tabla sıcaklığı | 80 °C |
| Katman yüksekliği | 0,2 mm |
| Baskı hızı | 30-50 mm/s |
| Fan | %0-20 |
| Retraction | 1-2 mm, yavaş |
| Duvar sayısı | 3-4 |
| Kurutma | 70 °C, 8-12 saat, baskı boyunca devam |
Hız düşük tutuluyor çünkü naylon yüksek akışta kabarcık yapıyor ve katman yapışması bozuluyor. Hızın gerçekte neyle sınırlandığını akış yazısında hesapladım.
Ne zaman naylon kullanmamalı
Naylon dişli, menteşe, kayış makarası, aşınan parça gibi işlerde çok iyi: tok, esnek, sürtünmeye dayanıklı. Ama her iş için doğru malzeme değil.
Dekoratif bir parça basıyorsan naylonun zorluğuna katlanmanın karşılığı yok: PLA daha kolay ve daha iyi görünüyor. Esnek bir parça gerekiyorsa naylon değil TPU bakılır: TPU baskı ayarları. Ölçü hassasiyeti kritikse naylonun nem alıp boyut değiştirdiğini hesaba katmalısın; bitmiş parça bile zamanla nem çekip birkaç yüzde büyüyor.