TPU (esnek filament) basmanın üç kritik ayarı var: basınç avansı (pressure advance), nem ve hız. Üçü de sert malzemelerden farklı çalışıyor, çünkü TPU extruder'ın içinde yay gibi davranıyor: itilen filament hemen nozzle'dan çıkmıyor, önce sıkışıyor.
TPU95a için ölçülmüş basınç avansı aralığı: 0,110 ile 0,190 arası, markaya göre değişiyor. Nemli TPU hiçbir ayarla düzgün basılmıyor, hız da 15-30 mm/s bandında kalıyor.
Basınç avansı neden farklı
Basınç avansı (Klipper'da pressure advance, Marlin'de linear advance), extruder'ın ne kadar önceden hızlanıp yavaşlaması gerektiğini belirleyen ayar. Nozzle içindeki basıncın anlık değişmediğini hesaba katıyor.
Sert filamentte bu gecikme küçük. TPU esnek olduğu için çok daha büyük: dişli filamenti ittiğinde filament kendi içinde sıkışıyor, plastik nozzle'dan gecikmeli çıkıyor. Köşeye gelindiğinde extruder yavaşlıyor ama basınç hâlâ yüksek olduğu için plastik akmaya devam ediyor: köşede şişme oluyor. Köşeden çıkarken de tersi: basınç düşük, plastik gelmiyor, boşluk kalıyor.
| Değer | Sonuç |
|---|---|
| Çok düşük | Köşelerde şişme, dış köşelerde fazla plastik |
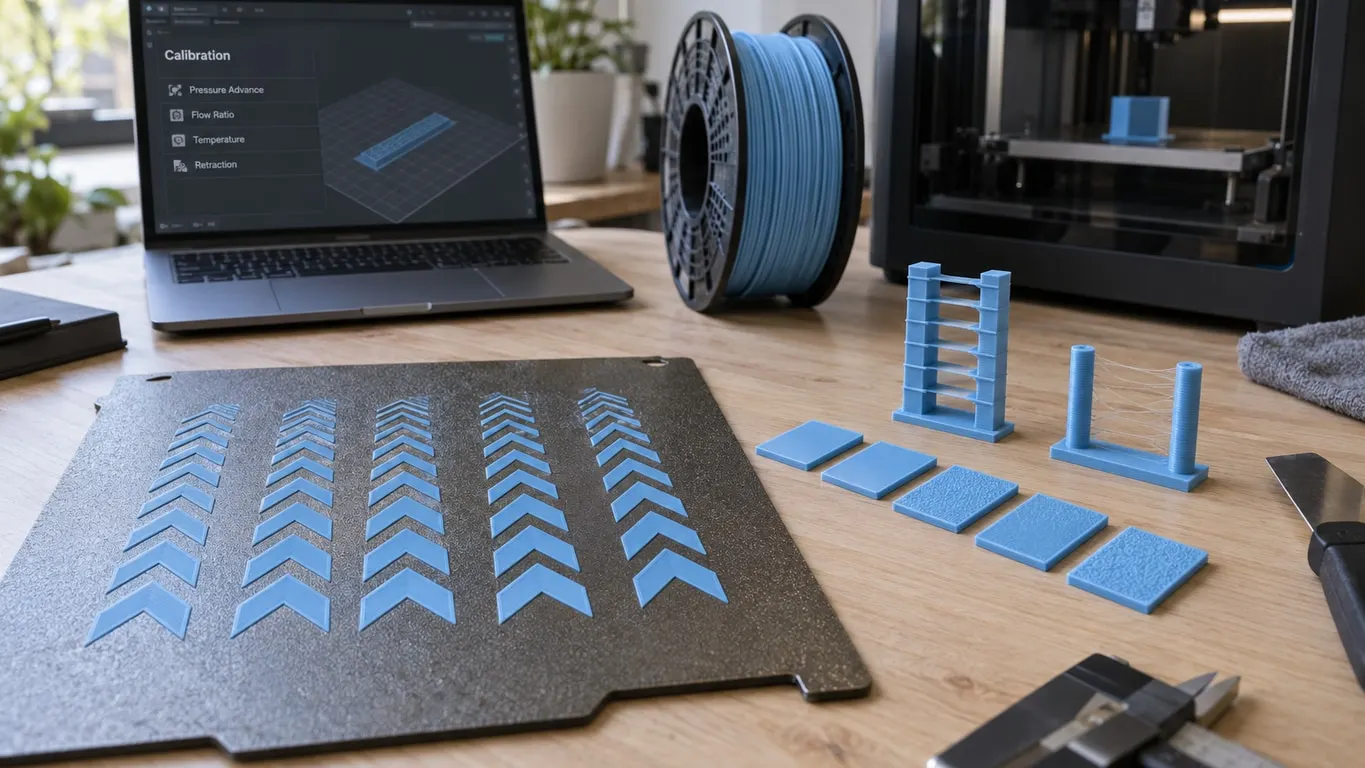
| Doğru | Köşeler keskin, hat genişliği sabit |
| Çok yüksek | Köşelerde boşluk, hatlarda kopma |
Değeri bulmak
Tahminle bulunmuyor, test basmak gerekiyor. Orca Slicer'ın Kalibrasyon (Calibration) → Pressure Advance testi bunu hazır veriyor: artan değerlerle bir parça basıyor, en keskin köşenin hangi değerde olduğuna bakıyorsun.
Başlangıç noktası olarak şu aralıklar kullanılabilir:
| Malzeme | Tipik basınç avansı |
|---|---|
| PLA | 0,02 - 0,05 |
| PETG | 0,04 - 0,08 |
| TPU 95A | 0,110 - 0,190 |
TPU'nun değeri PLA'nın üç dört katı. Sertlik derecesi düştükçe (95A'dan 85A'ya) değer daha da yükseliyor, çünkü malzeme daha çok sıkışıyor.
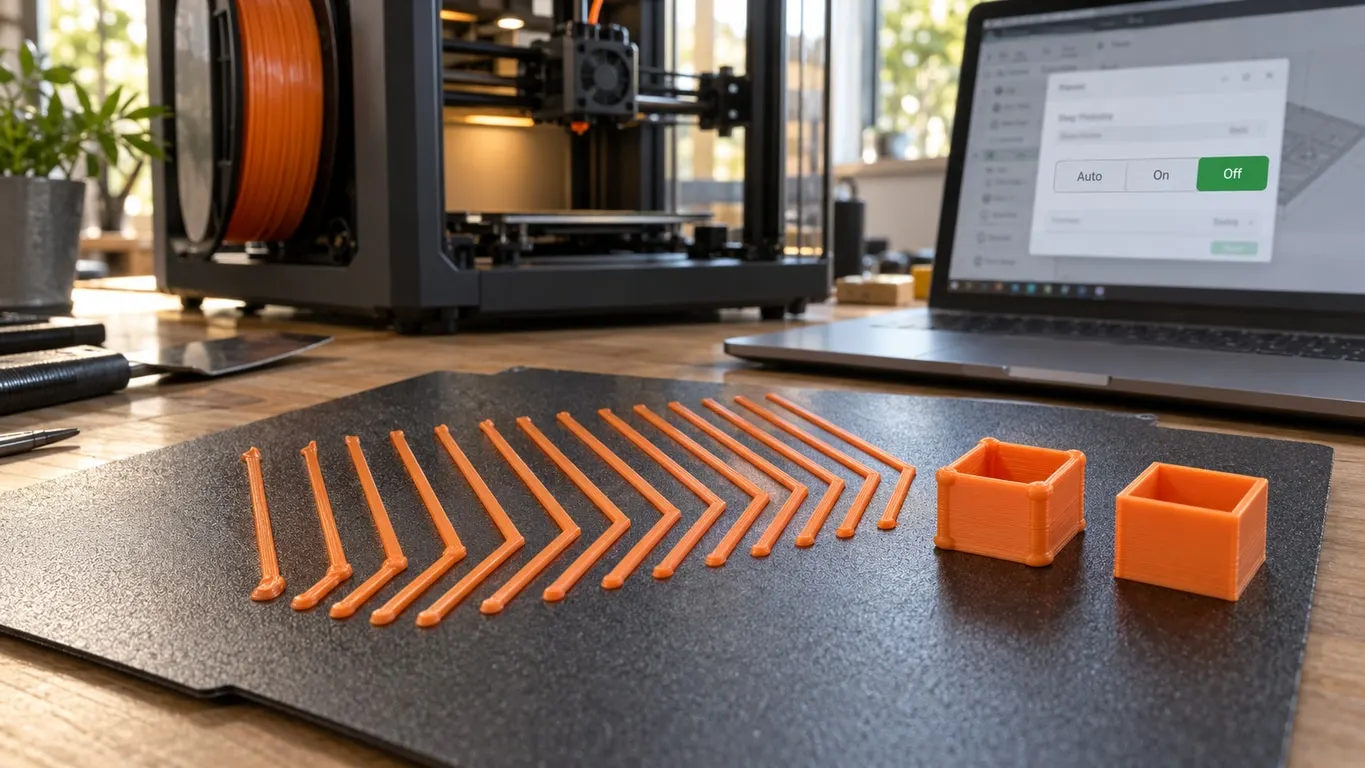
Bambu yazıcılarda bu değer normalde akış dinamiği kalibrasyonuyla ölçülüyor, ama Bambu'nun TPU rehberi TPU basmadan önce bu kalibrasyonu kapatmanı istiyor. TPU'da otomatik ölçüme güvenme; değeri test baskısından bul.
Nem: asıl belirleyici
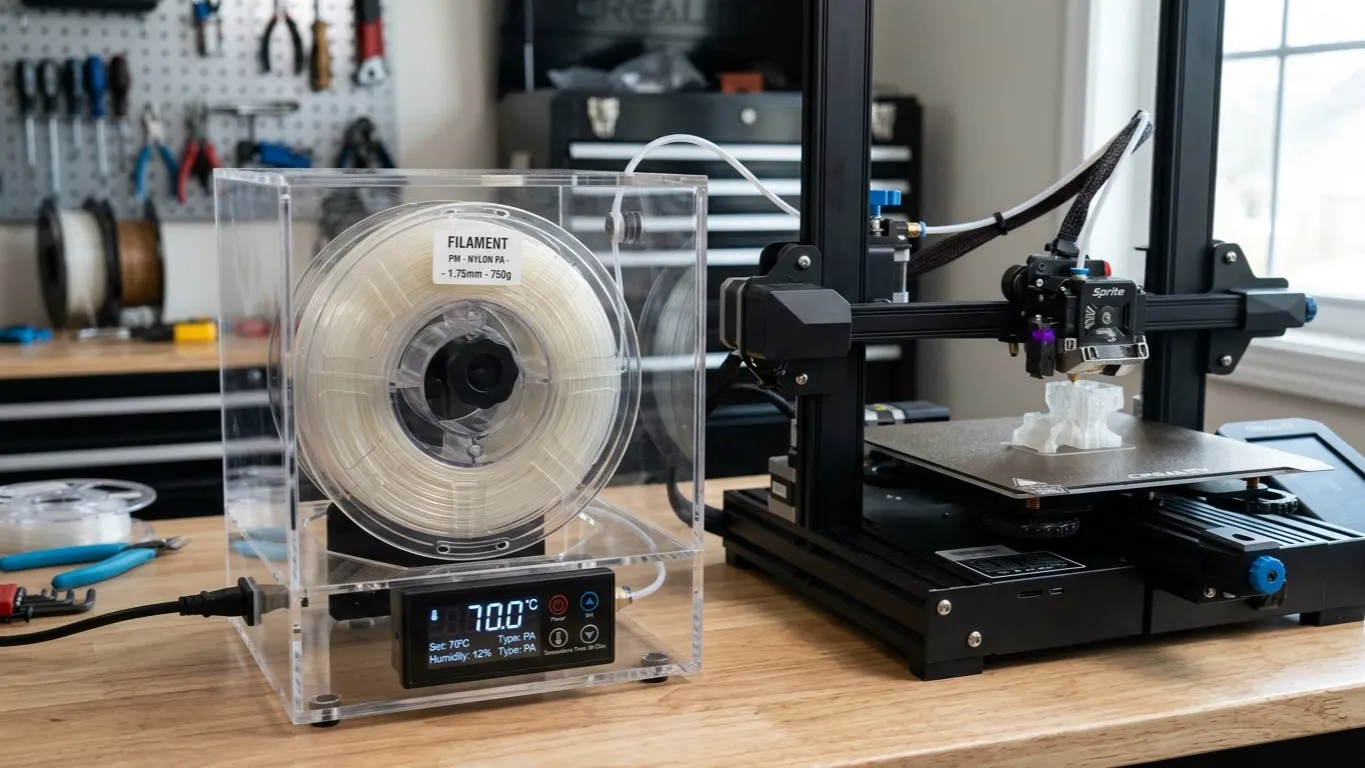
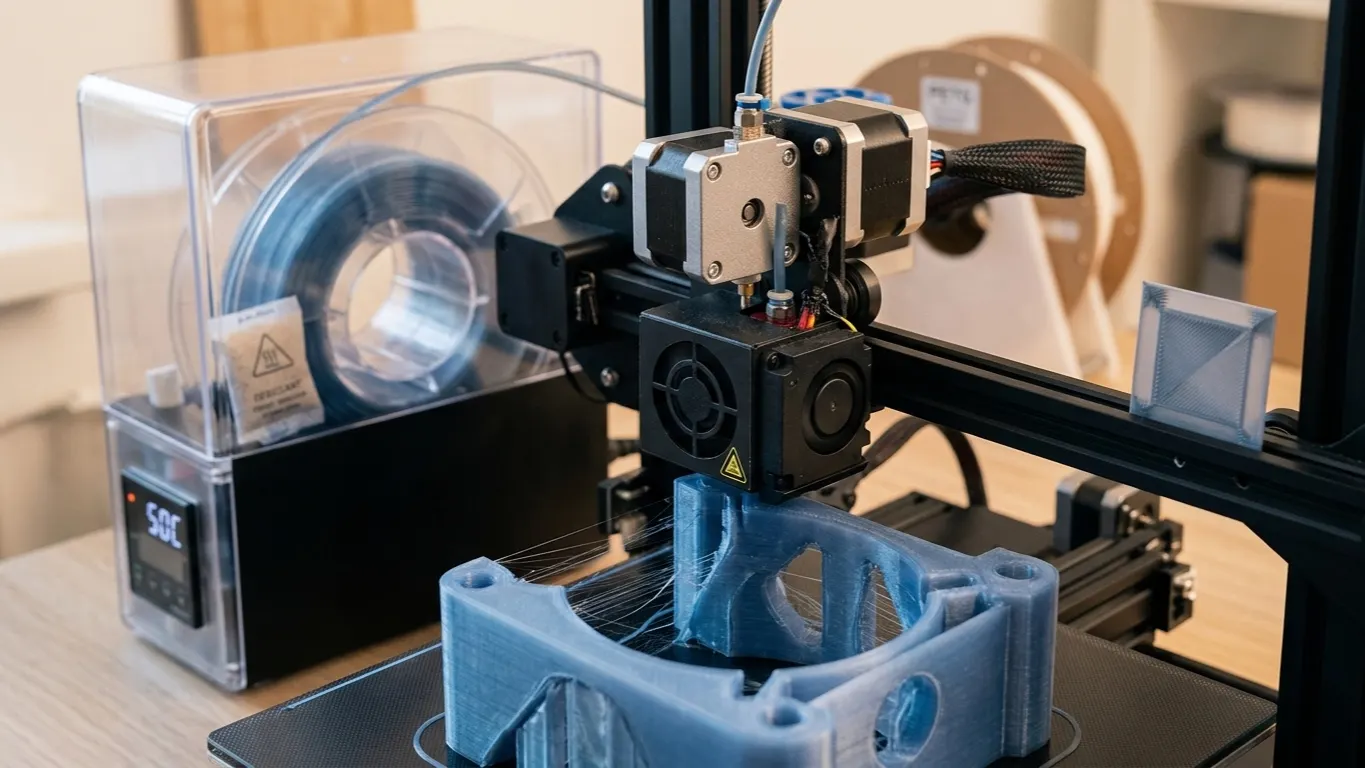
TPU nemi hızlı çekiyor ve nemli TPU basılamıyor. İşleyen yöntem net: baskıdan önce kurut (değerler aşağıda), sonra filamenti kurutucu hâlâ açıkken doğrudan kurutucudan makineye besle.
Bu iki ayrı şey: baskı öncesi kurutma ve baskı sırasında kurutmaya devam. İkincisi TPU'da naylon kadar önemli, çünkü uzun bir baskının ortasında filament yeniden nem çekiyor.
| Değer | |
|---|---|
| Kurutma sıcaklığı | Fırında 70 °C; AMS 2 Pro'da 65 °C, AMS HT'de 75 °C |
| Süre | Fırında 8 saat; AMS 2 Pro'da 12, AMS HT'de 18 saat |
| Baskı boyunca | Kurutucu açık, filament oradan besleniyor |
Bu değerler Bambu wiki'sinin kurutma tablosundan. TPU'nun yumuşama sıcaklığı düşük olduğu için wiki AMS'in statik kurutma modunu TPU'da önermiyor: makara dönmeden kurutulursa katmanlar birbirine yapışabiliyor ya da şekil bozulabiliyor.
Ortam nemi de sayılıyor. Bodrum gibi bir odayı nem alma cihazı sürekli çalışırken bile %40'ın altında tutmak zor olabiliyor. %40 üstü ortamda TPU makarası açıkta bırakılmıyor; kullanılmadığı zaman kapalı kutuda, nem alıcıyla.
Nemli olduğunu nasıl anlarsın: nozzle'da çıtırdama ve tıslama, ekstrüzyonda kabarcık, yüzeyde tüylenme, katmanların birbirini tutmaması. Aynı belirtiler naylon filamentte de geçerli.
Hız
TPU yavaş basılıyor ve bunun sebebi mekanik. Filament esnek olduğu için extruder'da sıkışıyor; hızlı ittiğinde plastik nozzle'a değil, filamentin kendi gövdesinin sıkışmasına gidiyor. Sonuç eksik ekstrüzyon.
| Ayar | Değer |
|---|---|
| Baskı hızı | 15-30 mm/s |
| İlk katman | 10-15 mm/s |
| Geri çekme | Generic TPU'da 0,4 mm; ip yaparsa 0,2 mm artır |
| Nozzle | 220-240 °C |
| Tabla | 30-35 °C; profilde Soğutma Tablası (Cool Plate) ve Mühendislik Tablası (Engineering Plate) 30, Dokulu PEI Tabla (Textured PEI Plate) ve Pürüzsüz PEI Tabla / Yüksek Sıcaklık Tablası (Smooth PEI Plate / High Temp Plate) 35 |
| Fan | %100, ilk katmanda kapalı (Generic TPU profili) |
Hız ayarını yükseltmek işe yaramıyor; sınır extruder'ın TPU'yu itebilme kapasitesi. Akış yazısında aynı mantığın sert malzemelerdeki hâli var: orada sınır hotend'in eritme kapasitesi, TPU'da filamentin kendisi.
Geri çekme en hassas ayar. Fazla geri çekme TPU'da filamenti extruder'da büküyor ve tıkanmaya yol açıyor. TPU'da geri çekmeyi tamamen kapatıp ip bırakmayı kabul etmek de bir seçenek: ipi temizlemek daha kolay.
Donanım tarafı
Doğrudan sürüş (direct drive) extruder TPU'da belirgin avantajlı. Bowden sistemde filament uzun bir boru boyunca itiliyor ve esnek malzeme o borunun içinde kıvrılıyor. Nozzle tarafında yüksek akış (CHT tipi) nozzle'ların TPU'yu ilk katmanda aç bırakabildiği vaka TPU akmıyor yazısında.
Bowden'la basılamaz demek değil ama hız daha da düşürülmeli ve geri çekme daha da azaltılmalı.
Makara gerginliği de önemli: TPU makaradan zorlanarak çekilirse geriliyor ve akış bozuluyor. Makaranın serbest döndüğünden emin ol.
Ne zaman TPU kullanmamalı
TPU esnek conta, telefon kılıfı, tampon, kayış, ayak altlığı gibi işlerde yerini tutan başka malzeme yok. Ama her iş için doğru değil.
Ölçü hassasiyeti gerekiyorsa TPU yanlış seçim: parça esnek olduğu için ölçmek bile zor, kullanımda da deforme oluyor. Sert ama tok bir şey gerekiyorsa PETG ya da naylon daha uygun.
Bir de köprü ve sarkma TPU'da kötü çıkıyor; malzeme katılaşmadan sarkıyor. Model TPU'ya göre tasarlanmalı: sarkan yüzeyler için anlatılan çözümlerin çoğu TPU'da daha zor çalışıyor.