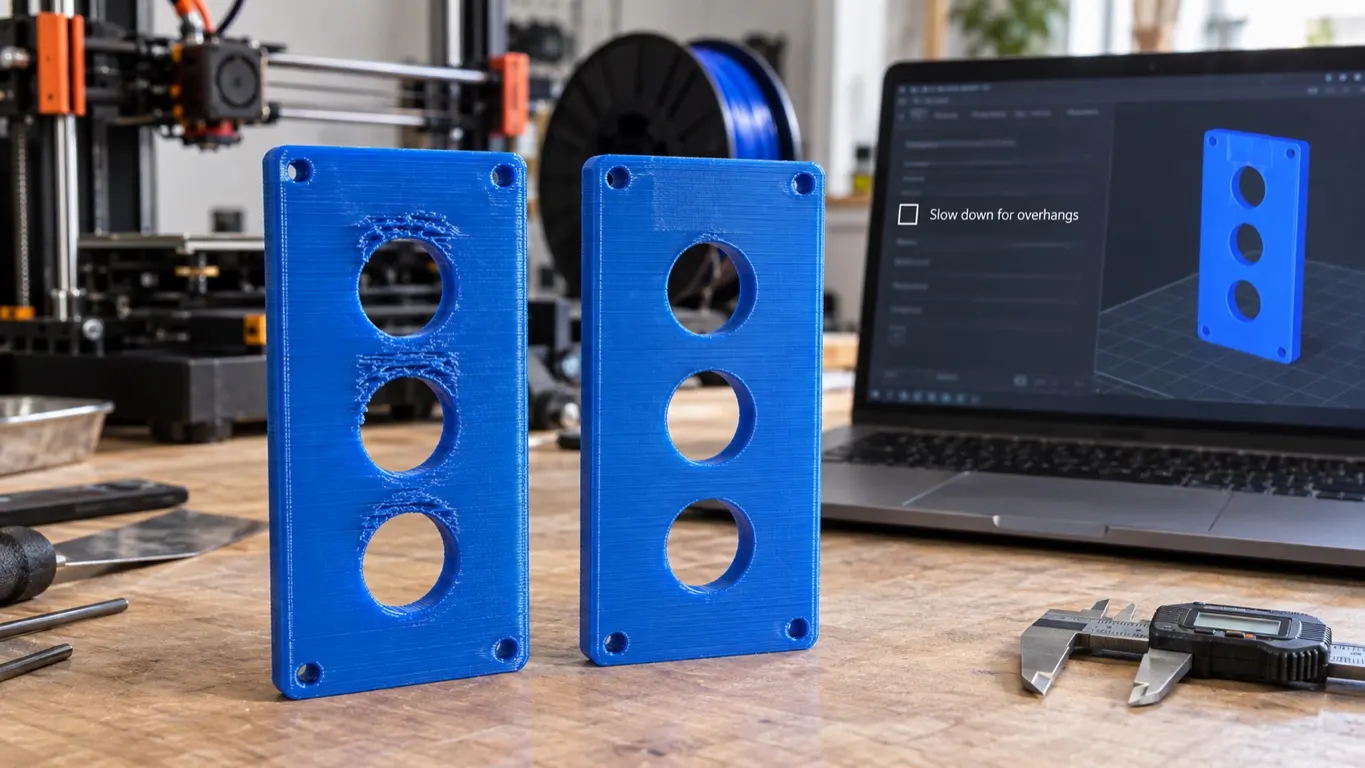
PETG baskında bir yüzey bozulması geçmiyorsa, filament kurutulmuş olduğu hâlde sıcaklığı yükseltip akışı düşürmek de yetmiyorsa, normalde sarkma kalitesini iyileştirmek için konulmuş bir ayarı kapatmayı dene: Hız (Speed) bölümündeki Çıkıntılar için yavaşla (Slow down for overhang). Genel tavsiyenin tersi ama denemesi ucuz.
Bu bozulmanın yerleşik bir adı yok; onu tanıtan şey yeri. Asıl ipucu, kusurun her deliğin tam üstünde çıkması.
Sırayla ne denenir
- Çıkıntılar için yavaşla kutusunu kapat, yeniden dilimle, aynı modeli bas. Tek değişken bu olsun; aynı anda sıcaklık da oynarsan hangisinin çözdüğünü bilemezsin.
- Düzeldiyse durdun. Düzelmediyse ayarı geri aç; kapalı tutmanın bir bedeli var, aşağıda anlatılıyor.
- Sıcaklık ve akış tarafına dön: öne çıkan değerler nozzle'da 265 ve 270 °C, maksimum hacimsel hızda 10 ve 6 mm³/s.
- Generic profil yerine markaya özel bir profile geç ya da kendi profilini kur; nasıl yapıldığı filament profili yazısında.
Durum: model değil, makine ve profil
Sorunun çıktığı kurulum şöyle: A1 combo, Generic PETG profili, 0.16 optimal ayarları, yeni kurutulmuş Overture PETG.
En işe yarar bilgi şu: aynı model bir Prusa'da ve bir Creality'de çeşitli PETG filamentlerle sayısız kez sorunsuz basılmış. Yani değişen şey model değil, malzeme türü de değil: yazıcı ve onunla gelen dilimleyici profili. Aynı dosya başka bir makinede temiz çıkıyorsa aramaya geometriden değil profilden başlamak gerekiyor.
Filamentin kurutulmuş olması da bir eleme. PETG'de yüzey bozulmasının klasik ilk şüphelisi nem; filament kurutulmuşsa o şüpheli baştan devre dışı.
Yetmeyen yol: sıcaklık ve akış
İlk akla gelen yol klasik olan: sıcaklığı yükselt, akışı düşür. Bu kurulumda nozzle 265 °C'ye çıkarılıp maksimum hacimsel hız 10 mm³/s'ye indirildiğinde sorun sürdü ama daha seyrek çıktı. Bu yarım sonuç önemli, çünkü en yanıltıcı müdahale hiç işe yaramayan değil, biraz işe yarayan. Bozulmanın seyrekleşmesi insana doğru yolda olduğunu düşündürüyor ve aynı yönde daha da ileri gitmeye itiyor.
Aynı belirti için öne sürülen diğer çareler dağınık: 270 °C'de bas, maksimum hacimsel hızı 6'ya indir, filamenti iyice kurut, nozzle'ı temizle ya da değiştir, Generic yerine Bambu'nun kendi PETG profiline geç. İki profilin fan ayarları farklı: Bambu %10-40, Generic %40-90. PETG'nin bu kadar agresif soğutulmaması gerektiği görüşü var; Generic PETG'nin soğutma ayarlarını en iyi bulan da var. Bu konuda ortak bir görüş yok.
Maksimum hacimsel hızın ne olduğu ve düşürmenin neyi değiştirdiği hacimsel hız yazısında anlatılıyor. Burada önemli olan şu: akışı sınıra kadar kısmak bile bu bozulmayı geçirmemiş.
İşe yarayan ayar
Sorunu bitiren şey Hız bölümündeki Çıkıntılar için yavaşla ayarını kapatmak oldu.
Ayar, işlem (process) ayarlarının Hız bölümünde duruyor. Sarkan yüzeyler yazısında Hız → Çıkıntı hızı (Overhang speed) diye geçen ayar grubunun açma-kapama kutusu bu; wiki'ye göre varsayılan olarak açık geliyor ve kutuyu kaldırdığında gruptaki sarkma hızları da gizlenip devre dışı kalıyor.
Bir çekince var: iyi sonuç, ayar kapatılırken Generic profilden Bambu'nun kendi varsayılan PETG profiline de geçildiğinde geldi. Kapatmak tek değişken değildi; ayarı kendi başına sınamak istiyorsan profili sabit tut.
Doğrulama da sınırlı. Başka bir denemede ayar çoğunlukla işe yaradı, ama aynı baskıya brim de eklenmişti, yani temiz bir doğrulama değil. Bu geniş çapta sınanmış bir reçete değil: bir vakada sorunu çözen, bir vakada kısmen işe yarayan bir ayar. Denemesi ucuz olduğu için yazmaya değer, garanti olduğu için değil.
Ayar tam olarak ne yapıyor
Bambu wiki'nin Çıkıntılar için yavaşla ayarını anlatan sayfasına göre ayar açıkken duvarın ekstrüzyon hatları sarkma derecesine göre gruplara ayrılıyor ve her gruba ayrı bir hız atanıyor. Sarkma derecesi bir yüzde: %0 hiç sarkma yok, %100 alt katmanın hiç desteklemediği hat, yani köprü.
Wiki bir de uygulama detayı veriyor: her hattın derecesini tek tek hesaplamak dilimlemeyi çok yavaşlatacağı için sarkma derecesi örneklenip dört aralığa bölünüyor. Buradan çıkan sonuç önemli: ayar açıkken duvar boyunca hız sabit değil, basamaklı. Yine wiki'ye göre bu basamakları yumuşatan sarkma geçiş hızını yumuşatma (smooth overhang transition speed) özelliği sonradan, 1.9.1 sürümüyle geldi. Kapatmanın işe yaradığı vaka o sürümden önceye ait.
Neden ters tepiyor: kesin sebebi bilinmiyor
Sebep belli değil. Önerilmiş bir mekanizma yok; elde olan tek şey işe yaramış bir ayar. "PETG'de kesin sebep şudur" diyen bir kaynak yok.
Söylenebilecek olan şu kadar: ayar açıkken aynı duvar üzerinde hız defalarca değişiyor. Bambu'nun kendi sürüm notu bu geçişlerin görünür kusur bırakabildiğini söylüyor: sarkma hızını yumuşatma (smooth overhang speed) özelliğinin eklenme gerekçesi doğrudan "hız geçişi kusurlarının görünümünü iyileştirmek". Bu, bakılacak yeri işaret ediyor; PETG'deki bu vakanın sebebini açıklamıyor.
Bozulmanın her deliğin üstünde çıkması, ayarın tam da devreye girdiği yeri gösteriyor: delik üstleri dilimleyicinin sarkma saydığı bölgeler. Yani bu vakada ayar, dokunmaması gereken bir yerde değil, tam dokunduğu yerde iz bırakmış görünüyor. Delik üstlerinin köprü mü sarkma mı sayılacağı ayrı bir mesele ve sarkma yazısının köprü bölümünde duruyor.
Ayarın sarkma olmayan yüzeylere de dokunabildiği ise ayrı bir kayıtta duruyor: Bambu Studio'nun GitHub deposunda, Çıkıntılar için yavaşla açıkken düz dikey yan yüzeylerin bozuk çıktığını bildiren Aralık 2023 tarihli bir hata kaydı var; arka uç hatası olarak etiketlenmiş, kapatılmamış ama uzun süredir hareketsiz. Orada da sebep yazmıyor.
Kapatmanın bedeli
Kapatmak bedava değil. Sarkan yüzeyler yazısının "2. Hız" bölümünde sarkma bölgesinde yavaşlamak çözüm olarak geçiyor ve genel kural hâlâ o: plastiğe katılaşma zamanı vermek sarkmayı azaltıyor. Bu vaka o kuralın istisnası. Ayarı kapattığında gerçek sarkmalarda devreye giren fren de kalkıyor; sarkma kalitesi düşebilir.
Yani bu bir "hep kapalı tut" tavsiyesi değil. Sarkması az bir parçada kapatmanın bedeli neredeyse yok. Sarkması bol bir parçada takas var: temiz düz yüzey mi, temiz sarkma mı. Aynı yazıdaki soğutma ve yönlendirme yolları bu ayara hiç dokunmadan sarkmayı düzeltiyor; önce onlara bakıp ayarı en sona bırakmak daha az şey feda ettiriyor.
Buradan çıkan genel ders ayarın kendisinden büyük: bir seçenek "iyileştirme" diye konulmuş olabilir ve yine de belirli bir malzemede işi bozabilir. Profil ayarları malzemeye göre farklı davranıyor; Generic PETG profilindeki bir değer oraya çoğu zaman PETG için ölçüldüğü için değil, varsayılan olduğu için gelmiş oluyor.