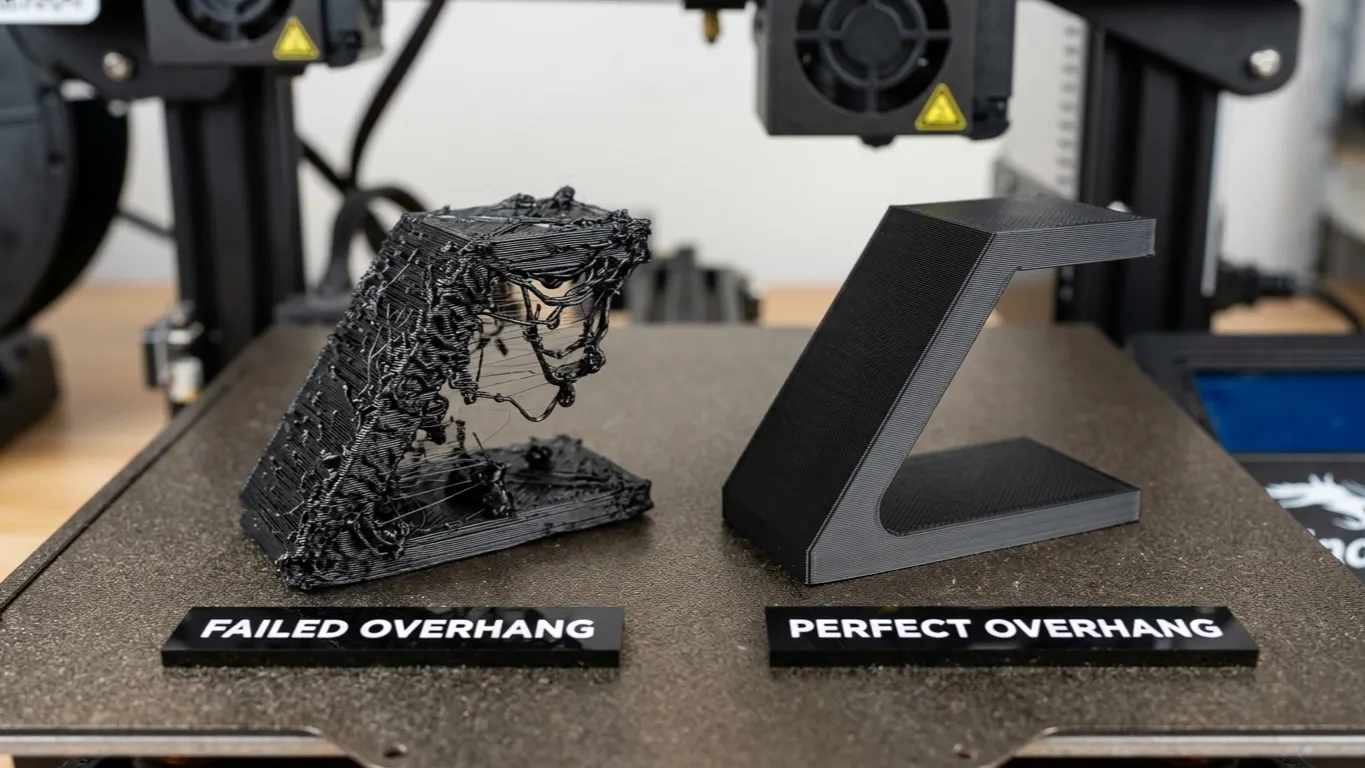
Sarkan yüzey (overhang), altında destek olmadan havaya doğru genişleyen kısım. Üst yüzeyde dolgu deseninin izi çıkıyorsa o ayrı bir sorun: dolgu yüzeyden görünüyor. Nozzle o noktada plastiği boşluğun üstüne bırakıyor ve plastik henüz sıvı olduğu için aşağı sarkıyor. Sonuç: pürüzlü alt yüzey, sarkan iplikler, bazen top şeklinde birikintiler.
Çözüm çoğu zaman destek eklemek değil. Sırasıyla bakılacak dört yer var.
45 derece kuralı
Dikeyden 45 dereceye kadar eğim desteksiz basılabiliyor. Bunun sebebi geometrik: her katman bir öncekinin üstünde yarım hat genişliği kayıyor, yani yeni katmanın en az yarısı önceki katmanın üstüne oturuyor ve tutunacak yer buluyor.
45 dereceyi geçtiğinde tutunma yüzeyi hızla azalıyor. 60 derecede katmanın büyük kısmı boşlukta ve sarkma başlıyor.
Kural yaklaşık; malzemeye, soğutmaya ve hıza göre 50-55 dereceye kadar iyi sonuç alan da var.
1. Soğutma
Sarkmada en belirleyici etken bu. Plastik boşluğa bırakıldığı anda katılaşırsa sarkmıyor; sıvı kalırsa sarkıyor.
- Fanı aç. PLA'da sarkan bölgelerde fan %100 olmalı. Bambu Studio'da bunun için ayrı bir ayar var: Soğutma (Cooling) → Overhang fan speed.
- Overhang fan threshold. Hangi eğimden itibaren fanın tam açılacağını belirliyor. Varsayılan genelde %50; sorun yaşıyorsan düşür.
- Kabin sıcaklığına dikkat. ABS ve ASA'da kabin sıcak tutuluyor ve bu sarkmayı zorlaştırıyor. PLA'yı kapalı kabinde basıyorsan kapağı aç.
2. Hız
Sarkan bölgede yavaş basmak, plastiğe katılaşma zamanı veriyor.
Bambu Studio ve Orca'da Hız (Speed) → Çıkıntı hızı (Overhang speed) ayarı var; eğime göre kademeli hız düşürüyor. Varsayılan genelde iyi ama sorun sürüyorsa daha da düşürülebiliyor.
Fazla yavaşlatmanın da bedeli var: nozzle aynı noktada uzun kalınca ısı birikiyor ve yüzey parlaklaşıyor, bazen deforme oluyor.
PETG'de bu ayarın kendisinin yüzeyde tekrar eden bir bozulmaya yol açtığı bir vaka da var; orada çözüm ayarı tamamen kapatmak oldu: PETG'de sarkma yavaşlatması.
3. Yönlendirme
En etkili çözüm çoğu zaman parçayı döndürmek. Aynı model 30 derece yatırıldığında sarkma tamamen ortadan kalkabiliyor.
Önizleme (Preview) sekmesinde modeli döndürüp katmanlara bakmak birkaç saniye sürüyor ve destek eklemekten iyi sonuç veriyor. Döndürme araçları model çevirme yazısında. Destek söküldüğü yerde iz bırakıyor; sarkmayı yönlendirmeyle çözersen yüzey temiz kalıyor.
4. Köprü mü, sarkma mı
İkisi farklı ve dilimleyici bazen karıştırıyor.
Köprü (bridge) iki noktası tutan yatay açıklık. Nozzle bir taraftan diğerine gerilmiş bir iplik atıyor ve iplik iki uçtan tutulduğu için sarkmıyor. Dilimleyici köprüleri tanıyıp özel ayarla basıyor: yavaş, fan tam açık, geri çekmesiz.
Sarkma tek taraftan tutuluyor, karşı ucu yok.
Ayrım bazen yanlış yapılıyor: delik üstündeki düz kısımlar köprü olarak değil sarkma olarak işaretlenip bozuk çıkabiliyor. Orca Slicer'da Kalite (Quality) → Köprüleme (Bridging) → Köprü havşa delikleri (Bridge counterbore holes) ayarını Kısmen köprülü (Partially bridged) yapmak bunu düzeltiyor.
Delik üstlerinde sürekli sorun yaşıyorsan bu ayara bak.
Üçüncü bir durum daha var ve ikisiyle de karışıyor: altında hiçbir bağlantısı olmayan ada. Dilimleyici onu floating regions uyarısıyla haber veriyor; orada soğutma ve hız ayarları işe yaramıyor, çünkü plastiğin tutunacağı bir kenar yok.
Tasarımla çözmek
Model senin elindeyse sarkmayı baştan engellemek en iyisi.
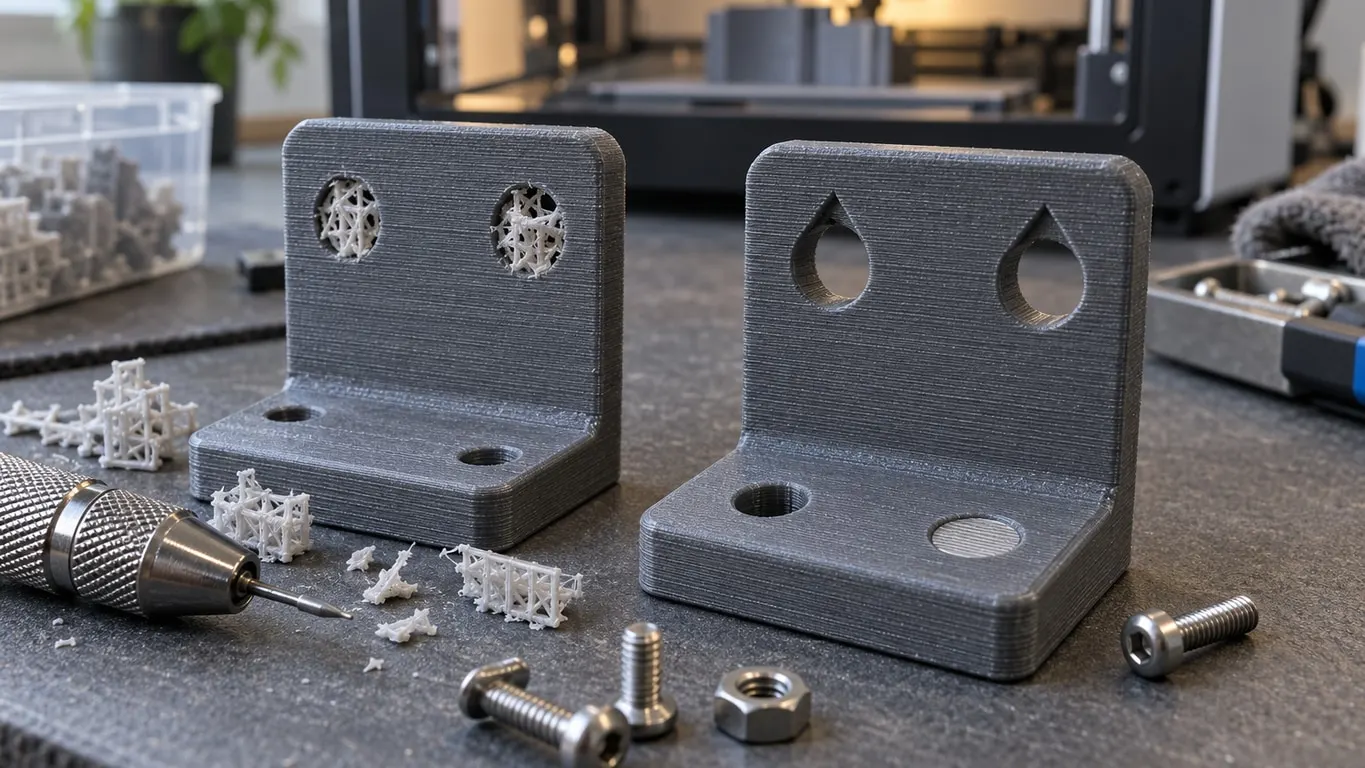
- Deliği damla şeklinde çiz. Yatay bir delik yerine üstü sivri (gözyaşı) bir delik desteksiz basılıyor.
- 45 dereceyi aşma. Sarkan yüzeyleri 45 derece eğimle tasarla.
- Pah ekle. Keskin bir çıkıntı yerine altına 45 derecelik bir destek yüzeyi çiz; parçanın kendisi kendi desteği olur.
- Parçayı böl. İki parça halinde basıp yapıştırmak, destekli tek parçadan temiz çıkıyor.
Destek son çare
Yukarıdakiler tükendiğinde destek konuyor. O zaman da Üst Z mesafesi (Top Z distance) değerini 0,2 mm civarında tutmak sökümü kolaylaştırıyor; ağaç destek (tree) organik yüzeylerde daha az iz bırakıyor. Üç destek yönteminin farkı destek ekleme yazısında.