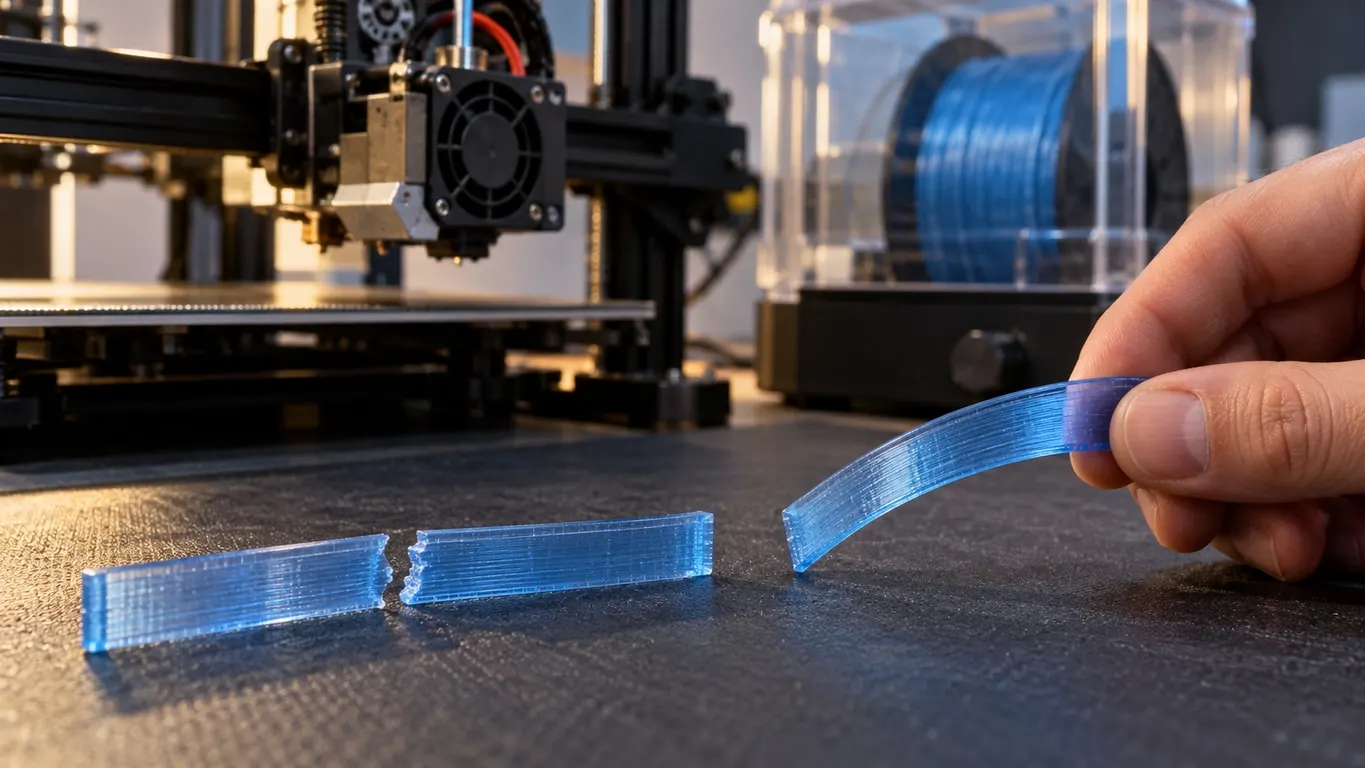
PETG parçan, PLA'da bükülen aynı modelde ince bir tahta gibi kırılıyorsa iki şeye bak: filamentin nemine ve parça fanına. Makara kuru olduğu hâlde kırılganlık sürüyorsa sebep fan olabilir: Bambu Studio fan hızını her katmanın süresinden hesaplıyor ve ince, uzun bir parçada katmanlar kısa sürdüğü için fan profildeki en yüksek değerde dönüyor. Bir vakada en yüksek fan hızını %100'den %20'ye indirmek parçayı kırılmadan bükülen hâle getirdi; sıcaklık, akış ve hız ayarları aynı vakada belirgin bir fark yaratmadı.
Kısa yol:
- Makarayı kurut, kuruduğunu doğrula (aşağıda). Baskıda çıtırtı, ipliklenme ya da topaklanma varsa önce onu çöz.
- Filament ayarlarının Soğutma (Cooling) sekmesinde Maksimum fan hızı eşiği (Max fan speed threshold) satırına bak: yüzde fanın tavanı, yanındaki Katman zamanı (Layer time) tavanın devreye girdiği süre.
- Dilimle, Önizleme (Preview) sekmesinde Renk Şeması (Color Scheme) listesinden Fan Hızı (Fan Speed) seç. Katmanların çoğu tavandaysa parça o fanla basılıyor.
- Tavanı kademe kademe düşür, her adımda aynı test parçasını basıp kır; sarkma ve köprü kalitesine de bak.
- Dayanım yalnız bir bölümde gerekiyorsa fanı o katmanlarda kıs (aşağıda).
Nemin belirtileri ve kurutmanın tuttuğunu anlamak
Bambu wiki'nin kurutma sayfasına göre nem sıcak nozzle'da buharlaşıp eriyikte kabarcık yapıyor; sonuç ipliklenme, sızma, delik, pürüzlü yüzey ve düşük dayanım. Wiki yazmasa da baskı sırasındaki çıtırtı da bilinen bir nem işareti. Yeni açılmış makara da kuru olmayabilir: hiç kurutulmamış yeni bir PETG makarasında çıtırtı, ipliklenme ve topaklanma birlikte görülmüş.
Aynı sayfa PETG için fırında 60-65 °C ve 8 saat, AMS 2 Pro ya da AMS HT'de 65 °C ve 12 saat, H, X, P2S ve P1S serisinde tablada 75-85 °C ve 12 saat veriyor; A1 gibi açık kasalı yazıcılarda tablada kurutma yok. Malzeme tablosundaki farklı fırın değeri PETG HF yazısında.
Kurutmanın tuttuğunu görmek için makarayı hassas bir tartıyla önce ve sonra tart ya da kurutucudan çıkan makarayı bir nem ölçerle kilitli bir poşete koy; 10-12 saat sonra okunan değer filamentin nemiyle orantılı.
Kurutma her zaman yetmiyor: bir vakada 50 °C'de 24 saat kurutulmuş makara da hiç kurutulmamış yeni makara da aynı derecede kırılgan çıktı, ardından 65 °C'de 8 saatlik kurutma da dayanımı değiştirmedi; fark sonunda fandan geldi.
Fan hızını katman süresi belirliyor
Soğutma sekmesinde iki satır var: Minimum fan hızı eşiği (Min fan speed threshold) ve Maksimum fan hızı eşiği. Her satırda bir fan yüzdesi ve bir Katman zamanı duruyor. Wiki'nin soğutma ayarları sayfasındaki kural şu:
- Katman, en yüksek eşiğin süresinden kısa sürüyorsa fan en yüksek değerde.
- Katman süresi iki eşiğin arasındaysa fan iki yüzde arasında doğrusal değişiyor.
- Katman en düşük eşiğin süresinden uzun sürüyorsa fan kapanıyor; Fanı her zaman açık tut (Keep fan always on) açıksa en düşük değerde dönüyor.
Bambu Studio deposunda (Ekim 2026, 2.8.2 ile aynı) PETG profilleri (0,4 mm nozzle):
| Ayar | Generic PETG | Bambu PETG Basic, A1 | Bambu PETG Basic, X1C ve P1S |
|---|---|---|---|
| En düşük fan ve süresi | %40, 30 s | %30, 30 s | %20, 30 s |
| En yüksek fan ve süresi | %90, 12 s | %50, 12 s | %40, 12 s |
| Fanı her zaman açık tut | Açık | Açık | Açık |
| Çıkıntı için fan hızı (Fan speed for overhang) | %90 | %50 | %50 |
Generic PETG'nin fan değerleri zincirdeki Generic PETG @base dosyasından geliyor (Generic PETG, Generic PETG @base, fdm_filament_pet, fdm_filament_common); A1 varyantı fan satırlarına dokunmuyor. Fanın hiç durmaması ortak taban fdm_filament_pet'ten.
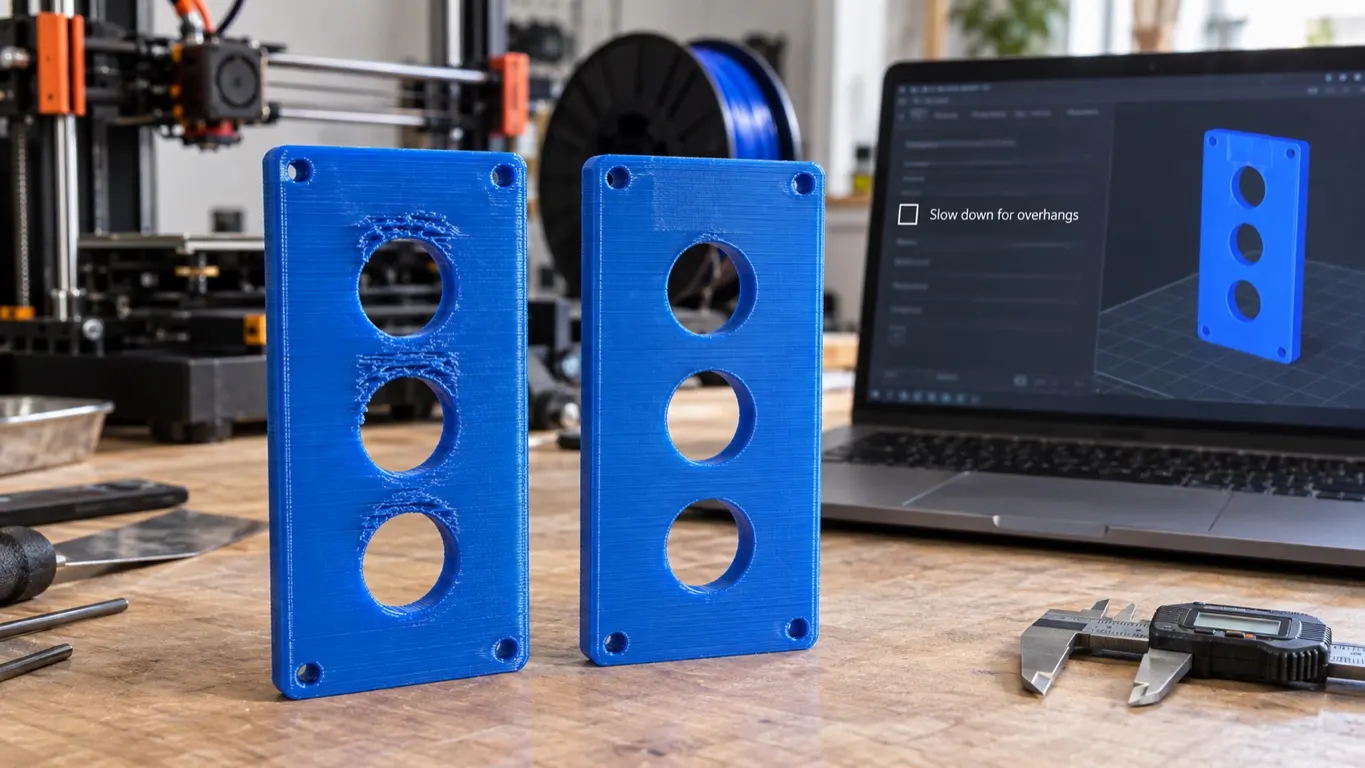
Sayıyla: Generic PETG'de 21 saniyelik bir katmanda fan %65, 12 saniyenin altındaki her katmanda %90. Üçüncü parti bir PETG için Generic PETG seçtiysen fanın tavanı Bambu PETG Basic'in aynı satırının yaklaşık iki katı. Tablonun son satırı da önemli: tavanı ne kadar düşürürsen düşür, sarkmalar ve köprüler o hızla zorlamalı soğutuluyor.
İnce uzun parçada fan neden tavanda kalıyor
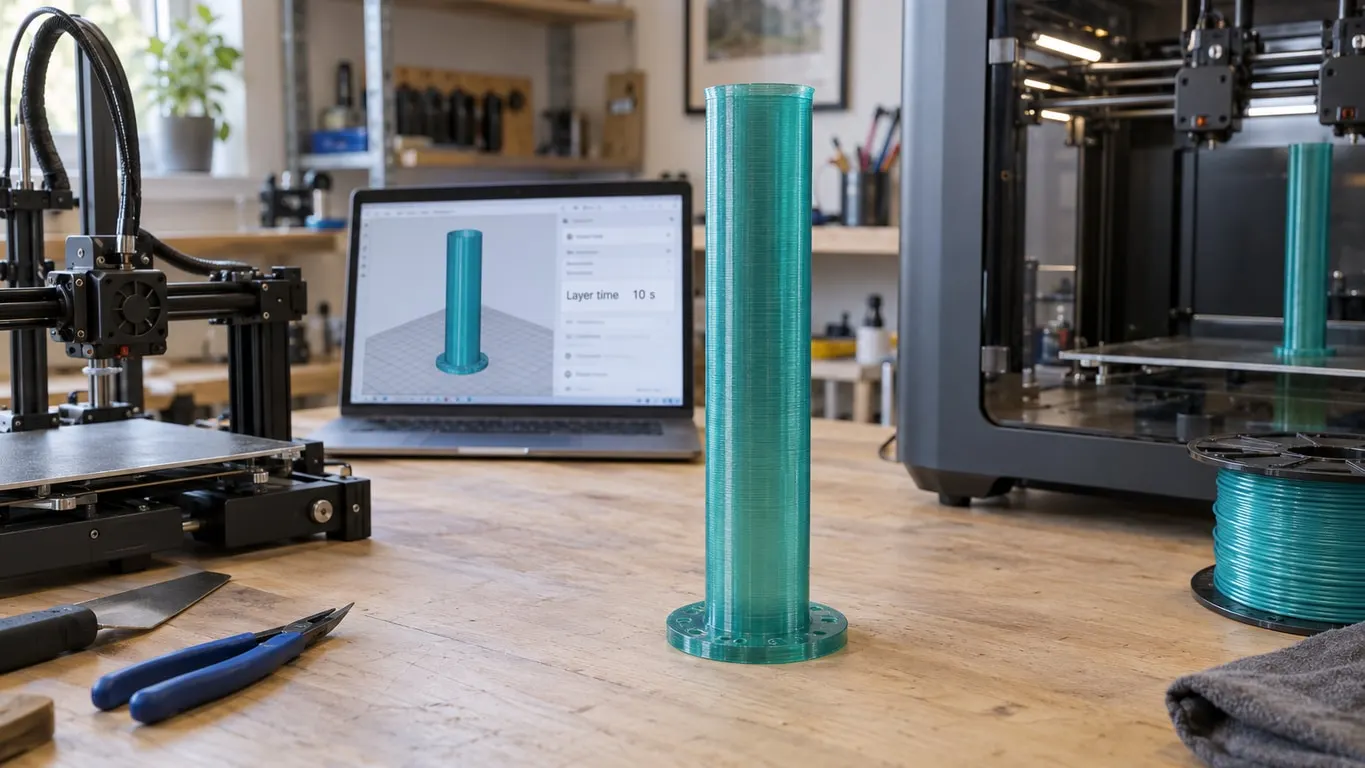
Küçük kesitli, uzun bir parçada katmanlar birkaç saniyede bitiyor. Daha iyi katman soğutması için yazdırmayı yavaşlat (Slow printing down for better layer cooling) açıksa dilimleyici bu katmanları en yüksek eşiğin süresine, bu profillerde 12 saniyeye kadar yavaşlatıyor; frenin kendisi katman süresi yazısında. Fan hızı yavaşlatmadan sonraki süreyle hesaplandığı için yavaşlatılmış katman da eşikte kalıyor ve fan tavanda dönüyor. Geniş bir parçada ise katmanlar 30 saniyeyi aşınca fan en düşük değere iniyor; aynı profilde geniş parça sağlam, ince parça kırılgan çıkabiliyor.
Mekanizma kesin değil. Bambu'nun malzeme tablosu PETG için kapalı kasalı yazıcı öneriyor, düşük ortam sıcaklığı katmanlar arası dayanımı düşürmesin diye. Fazla fanın alt katmanı fazla soğutup bağı zayıflattığı yorumu buna uyuyor; ama wiki'nin soğutma sayfası fanı yalnız sarkma, köprü ve sivri uç kalitesi için anlatıyor.
Vaka şu: A1'de üçüncü parti PETG ile uzun ince test parçaları, en düşük fan %10'da sabit, en yüksek fan %100'den başlayıp her baskıda %10 düşürülerek basıldı. Fan düştükçe parça güçlendi; %20'de bükülüp geç çatlayan, kırılmayan bir parça çıktı. Tek yazıcı, tek parça; %20 senin parçan için doğru değer olmak zorunda değil. Yöntemi al: aynı parçayı kademeli fanla bas, kır, karşılaştır.
Fanı yalnız bazı katmanlarda kısmak
Fan ayarı bütün baskıya uygulanıyor. Dayanım yalnız bir bölümde gerekiyorsa: Önizleme'de katman kaydırıcısını o katmana getir, üzerinde + işareti duran tutamaca sağ tıkla, Özel G-kodu ekle (Add Custom G-code) seç. Komut o katmanın başına ekleniyor; yolun ayrıntısı katmanda sıcaklık yazısında.
Komut M106 P1 S ve 0-255 arası bir sayı: 255 %100, 128 yaklaşık %50, 51 %20. Bambu yazıcılarda parça fanı hem M106 P1 hem P'siz M106 ile sürülüyor; Bambu Studio kendi komutlarında ikincisini yazıyor.
Bir tuzak var: dilimleyici kendi fan komutlarını yazmayı bırakmıyor. Hesapladığı hız değişince, zorlamalı soğutulan bir sarkma ya da köprü başlayıp bitince ya da filament değişiminden sonra fanı kendi değerine geri yazıyor; senin değerin o noktaya kadar geçerli. Normal fana döneceğin katmana ikinci bir komut koy, sonra Fan Hızı şemasına bak: Önizleme dosyadaki M106 satırlarını okuduğu için ezilen yerler orada görünüyor.
Sıcaklık, hız ve aşırı kurutma
Aynı vakada en iyi sonuç 240-250 °C aralığında, katman bağı en iyi 250 °C'de çıktı; daha sıcak basmak hıza yardım ediyor ama ipliklenme ve bozulma getiriyor. Generic PETG profili zaten 255 °C, Bambu PETG Basic'in A1 profili 245 °C. Akış oranı, basınç avansı ve sıcaklığın baştan kalibre edilmesi dayanımı yalnız biraz artırdı.
Hacimsel hız ve genel hız değişince dayanımda anlamlı fark görülmedi. Bu, hacimsel hız yazısındaki ölçümlerle çelişmiyor: orada da altı PETG markasının çoğu hızlıda zayıflamış ama biri iki hızda aynı dayanımı vermişti; sonuç filamente göre değişiyor.
Aşırı kurutmanın PETG'yi kırılganlaştırdığı da söyleniyor; sürekli kurutucudan basılan bir makaranın çiğ makarna gibi kırılır hâle geldiği bildirilmiş. Bunu destekleyen bir Bambu kaynağı yok. Wiki tekrarlanan ısıtma-soğutma döngüsündeki kırılganlaşmayı yalnız PC için yazıyor, onu da filamentin baskıda kopma riski olarak; basılı parçanın mekanik özelliklerini etkilemediğini ekliyor. PETG'yi sürekli 65 °C'de kurutucuda tutup sorun görmeyen kullanım da aktarılıyor. Bu bildirilmiş bir şüphe, kanıtlanmış bir sebep değil: filament makaradan çıkarken kırılıyorsa ayrı bir sorun var, kırılan basılı parçaysa fan kontrolü daha somut bir başlangıç.