Dayanıklı bir parça basacaksan Orca Slicer'ın maksimum hacimsel hız (max volumetric speed, MVS) testinin verdiği sayıyı hedef alma. O sayı filamentin ekstrüzyon bozulmadan çıkabildiği en yüksek akış, en sağlam parçayı verdiği akış değil. CNC Kitchen ölçümünde PLA testi 23 mm³/s'ye kadar sorunsuz çıkıyor, ama katman yapışması 12 mm³/s civarında tepe yapıyor ve oradan sonra düşüyor. Ekstrüzyon sınırı ile dayanım tepesi aynı yerde değil.
Kısa yol:
- Parça görünür ve dekoratifse fabrika profilini bırak, hızı kazan.
- Parça yük taşıyacaksa filament profilinde Maksimum hacimsel hız (Max volumetric speed) değerini dayanım tepesine çek; PLA'da referans 12 mm³/s.
- Malzemeyi tanımıyorsan önce aşağıdaki kanca testiyle kendi sınırını bul, sonra üretime geç.
Hız tavanının kendisi, yani hotend'in ne kadar erittiği, filamentin hangi akışta tam erimediği ve sayının dilimleyiciye nasıl girildiği akış yazısında. Burada konu o tavanın altında, yük taşıyacak parça için nerede durmak gerektiği.
Test tavanı ile dayanım tepesi
P1S, X1C ve P1P aynı extruder'ı kullanıyor; bu yüzden X1C ya da P1P ile yapılmış testler P1S için de yol gösteriyor. CNC Kitchen ölçümü PLA'da MVS ile katman yapışmasını doğrudan karşılaştırıyor:
| Akış | Ne oluyor |
|---|---|
| ~10 mm³/s | Yüzey parlaktan mata dönmeye başlıyor |
| 12 mm³/s | Katman yapışması en yüksek |
| 20 mm³/s | Katman yapışması tepenin yaklaşık %92'si |
| 21 mm³/s | Bambu Lab PLA profilinin fabrika değeri |
| 23 mm³/s | Orca MVS testinde ekstrüzyonun bozulduğu sınır |
Tablo iki şey söylüyor. Birincisi, fabrika değeri (21) ekstrüzyon sınırının (23) hemen altında, dayanım tepesinden (12) uzakta duruyor. İkincisi, Orca'nın testi seni tam o sınıra götürüyor; testin baktığı şey duvarın bozulup bozulmadığı, katmanların birbirini ne kadar tuttuğu değil.
Yüzde 8'lik kayıp az gelebilir. Ama bu tek bir PLA'nın sayısı; başka bir PLA'da kaybın yüzde 30'a çıktığı da gözlemlenmiş (aşağıda). Filamente göre değişiyor, o yüzden tek bir evrensel sayı yok: bütün malzemeler için genel bir kural kurulamıyor, emin olmak için aynı malzemeyi farklı hızlarda kırmak gerekiyor. Bu farkın pratikte ne kadar önemli olduğu ayrı bir soru; ona yazının sonunda dönülüyor.
Silent modu aynı şeyi söylüyor
İkinci bir ölçüm başka yoldan aynı sonuca varıyor. Bambu PLA ile hız modları karşılaştırıldığında Standard modun (%100 hız) katman yapışması Silent modun yaklaşık %88'i çıkıyor. Silent bütün hareketleri %50 hıza çektiği için bu kabaca 10,5 mm³/s ile 21 mm³/s karşılaştırması olarak okunabilir: birinci testteki 12'ye karşı 20'nin neredeyse aynısı.
Buradan pratik bir sonuç çıkıyor: bu ölçüme göre Silent'ta basmak katman yapışmasını Standard'a göre yükseltiyor; bunun için dilimleyiciye dokunman gerekmiyor, modu yazıcının ekranından seçiyorsun. Modların ne yaptığı hız modları yazısında. Ama bu kaba bir araç; her hareketi yarıya indiriyor, oysa asıl istediğin akışı sınırlamak. Filament profilinde MVS'yi düşürmek ise yalnız akışın tavanı aştığı hareketleri frenliyor. Akış yazısındaki formülle 12 mm³/s, 0,2 mm katman ve 0,42 mm hat genişliğinde yaklaşık 143 mm/s'ye denk geliyor: bunun üstündeki her hareket yavaşlıyor, altındakilere dokunulmuyor. Bambu Studio'nun X1C için 0.20 Standard profilinde dış duvar 200 mm/s'de duruyor; yani dış duvar da frenlenenler arasında.
Parlaktan mata geçiş: gözle ipucu
Elinde test düzeneği olmasa da bir gösterge var: yüzey. CNC Kitchen videosunda PLA 10 mm³/s civarında parlaklığını kaybedip matlaşıyor ve bu nokta, dayanımın düşmeye başladığı 12 mm³/s ile örtüşüyor. Bunun bir yorumu şu: filament matlaşmaya başladıysa hotend onu artık tam eritmiyor, dayanım da bu yüzden düşüyor.
Ama bu örtüşme tek bir PLA'nın ölçümü. Tahta kollu bir düzenek ve tepe değeri tutan bir kuvvet ölçerle yapılan bir denemede 6 PETG markası 120 ve 300 mm/s'de, her birinden 4 numuneyle kırılmış: çoğu hızlıda zayıf çıkmış ama hepsi değil; bir filament iki hızda aynı dayanımı vermiş, markalar arasındaki fark ise büyük. Bu denemeye göre parlak-mat geçişi gösterge olabilir ama güvenilir değil, bulguları genellemenin de anlamı yok. Mat yüzey bir başlangıç noktası; hangi filamentte ne kadar dayanım kaybettiğini kırmadan bilemiyorsun. Sıcaklık kulesinde de mat yüzey düşük sıcaklığa işaret ediyordu; aynı belirti burada akıştan geliyor. Mat yüzeyi tek başına yorumlama, sıcaklık mı akış mı önce ona bak. PETG parça kırılgan çıkıyorsa üçüncü bir şüpheli de var, parça fanı: PETG fan ayarı yazısında.
Mat yüzeyin bir tuzağı da var. Hızlı basıldığında çok güzel mat bir yüzey veren bir PLA'da dayanımın yaklaşık %30'unun kaybolduğu gözlemlenmiş. Aynı filament yavaş basıldığında yalnız parlak çıkmamış, ringing (ghosting) de görünür hale gelmiş; tuhaf bir ilişki. Buradan çıkan seçim parçaya göre: fonksiyonel parçada parlak ve biraz ringing'li olanı, görsel parçada tersini.
Cihazsız dayanım testi
Asıl soru şu: PLA için 12 sayısı elde var, ama ASA ya da başka bir malzemede ne olacak? Her malzemenin kendi MVS'si var. Test düzeneğin yoksa şu yöntem özel alet gerektirmiyor:
- Orca'nın MVS testini bas. Parlaktan mata geçtiği yeri ve yapışmanın tamamen kaybolduğu yeri işaretle; bu iki işaret bakacağın aralığı daraltıyor, sonucu vermiyor.
- Numuneyi 5 parçaya böl; her parçaya testteki karşılık gelen MVS değerini yaz.
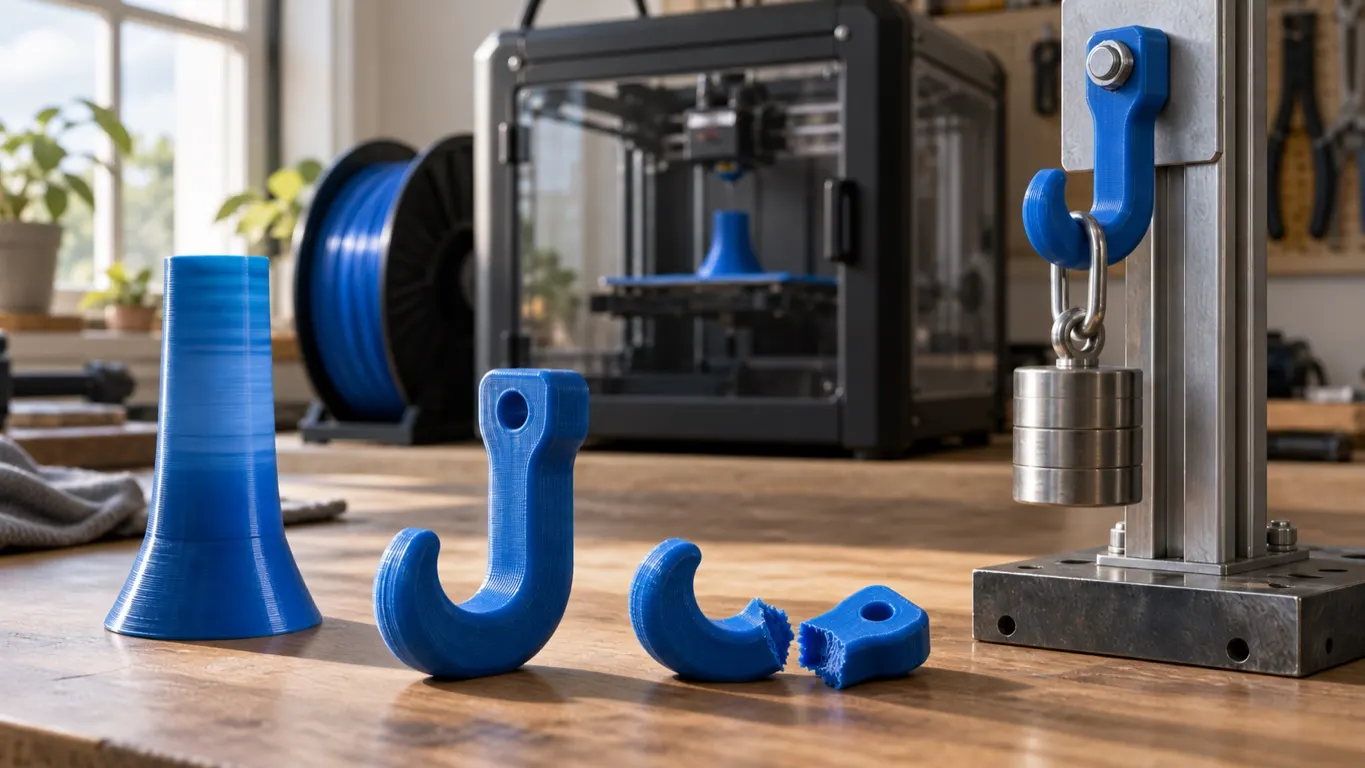
- O 5 değerle aynı kancayı bas.
- Kancalara yük as ya da tepe değeri tutan (max function) bir bavul terazisini kancaya takıp kopana kadar çek. Asmak için masa kenarı ya da katlanır çamaşır askısı gibi bir yer yeter, ağırlığı kademe kademe artırıyorsun. Hangi MVS değerinin hangi yükte koptuğunu yan yana yazdığında filamentin senin yazıcındaki sınırını görüyorsun.
Bir uyarı: bu en basit test. Parçanın çekmeye mi, eğilmeye mi, basmaya mı dayanacağı bilinmeden tek bir test parçası her durumu kapsamaz; test parçasını beklenen yüke göre seç. Sıcaklık kulesini okurken geçerli olan kural burada da geçerli: gözle bakmak yanıltıyor, kırmak gerekiyor.
Bambu yazıcı seçiliyken Bambu Studio'nun Kalibrasyon (Calibration) sekmesinde bu test görünmüyor; üçüncü parti bir yazıcı seçiliyken ya da ayarlardan Geliştirici Modu (Developer Mode) açıldığında üst menüde Kalibrasyon → Daha fazla... (More...) → Maksimum akış hızı (Max flowrate) olarak çıkıyor. Orca'nın kalibrasyon menüsünde ise hazır duruyor. Seçtiğin değeri girmek için Bambu Studio'da filament profilini aç; Filament sekmesinde Hacimsel hız sınırlaması (Volumetric speed limitation) bölümündeki Maksimum hacimsel hız alanına gir.
Filament başına test şart
Denenmiş filamentlere sadık kal, ama yeni filament denemeyi de bırakma; üretime alacağın her yenisinde testi yeniden yap. Bunun bir sebebi daha var: ev koşullarında ucuz bir PLA'nın mekanik özellikleri bakımından PETG, ABS ya da PA-CF'den daha iyi çıkabildiği görülmüş. Bu bir ölçüm değil, bir gözlem; ama malzeme adının tek başına dayanım garantisi olmadığını söylüyor.
Sonuç: fonksiyonel üretime alacağın her malzeme için önce temel testleri yap. Hızlı basan ayar çalışıyor görünebilir; dayanım kaybı elle kırmadan görünmüyor.
Hangi parçada önemli
| Parça | Yaklaşım |
|---|---|
| Yük taşıyan, fonksiyonel | MVS'yi dayanım tepesine çek; PLA'da referans 12 mm³/s |
| Yük belirsiz, yer bol | Duvar kalınlığını artır, hızı koru |
| Görünür, dekoratif | Fabrika profili kalsın, hızı kazan |
| Yeni malzeme, fonksiyonel iş | Önce kanca testi, sonra üretim |
Dekoratif bir parçada yüzde 8'lik dayanım farkı hiçbir şeyi değiştirmiyor; süreyi uzatmanın anlamı yok. Bir braket, bir menteşe, bir dişli basıyorsan hesap değişiyor: baskı süresinin uzaması, parçanın yükte kopmaması için ödeyebileceğin bedellerden biri; ama tek yol değil.
Ters yönde bir görüş de var. Dayanımın %80'e düşmesi her tasarımda kırılıp kırılmamayı belirlemiyor; dik basılmış 6 mm çaplı bir numuneyi koparmak için gereken kuvvet şaşırtıcı çıkabiliyor. Bir örnekte çocuk bisikletlerini tavana asmak için güvenli tarafta kalacak kadar biraz kalın tasarlanmış kancalar, ön teste göre bisikletler 100 kg olsa da taşıyacak durumda çıkmış. Bu görüşe göre parçadaki gerilmeyi simüle edemiyorsan zaten sınıra yakın tasarlayamazsın, ±%30 büyük fark yaratmaz.
Yani iki yol var: hızı koruyup et kalınlığını artırmak ya da hızı düşürmek. Yer ya da malzeme sınırı varsa ikincisi öne çıkıyor. İkisi birleştirilebilir de: yükü tanımsız bir e-bisiklet batarya kutusunda (en kötü durum bir kaza) 5 mm duvar, darbeye dayanıklı ABS ve en yüksek dayanım için dilimleyici ayarları, üçü birden kullanılabiliyor.
Son bir not: E3D Obxidian hotend takılı bir yazıcıda PLA'nın 40 mm³/s akış sınırı ve basit kutularda 450 mm/s dış duvar hızıyla dayanım sorunu görülmeden basıldığı aktarılıyor; belirli bir hızın üstünde ekstrüzyon sıcaklığını da yükseltmek gerekiyor. Bu bir ölçüm değil, bir gözlem; ama tablodaki sayıların standart hotend için olduğunu hatırlatıyor.