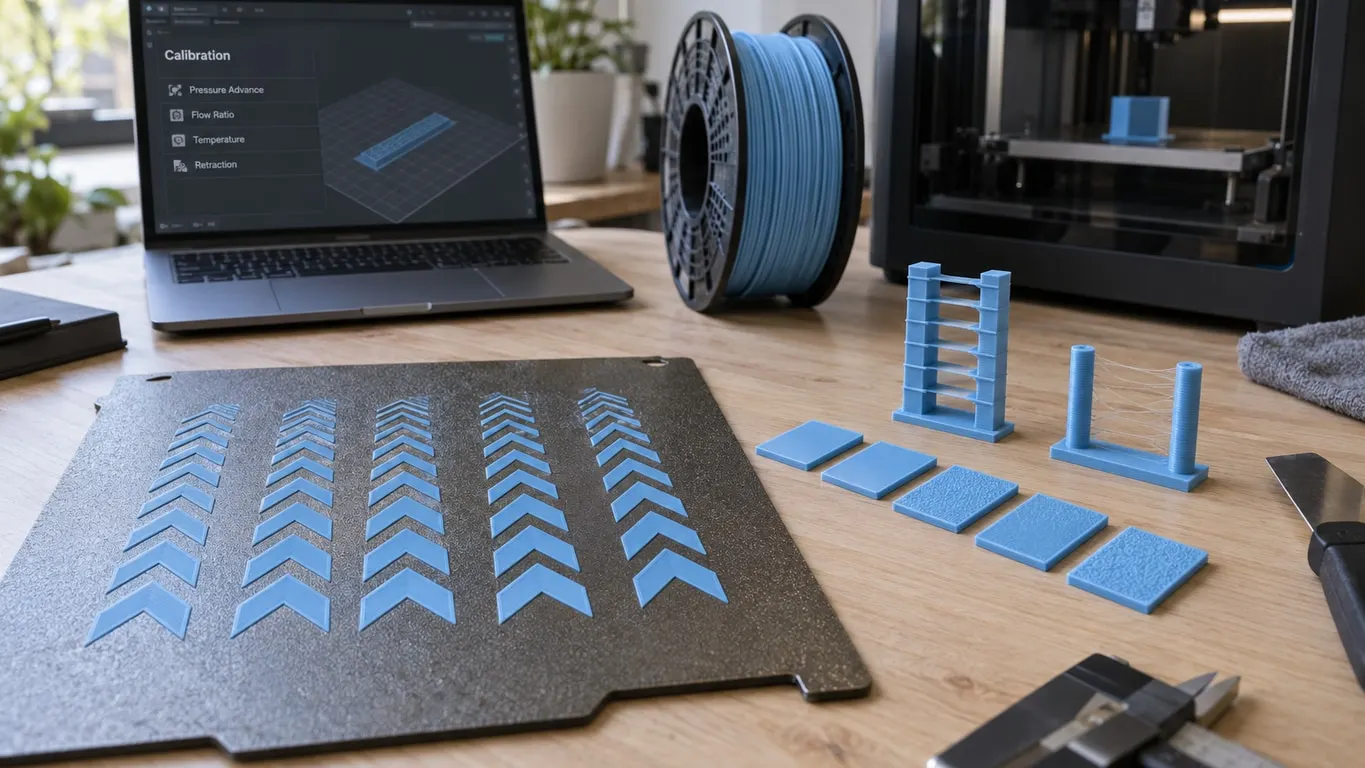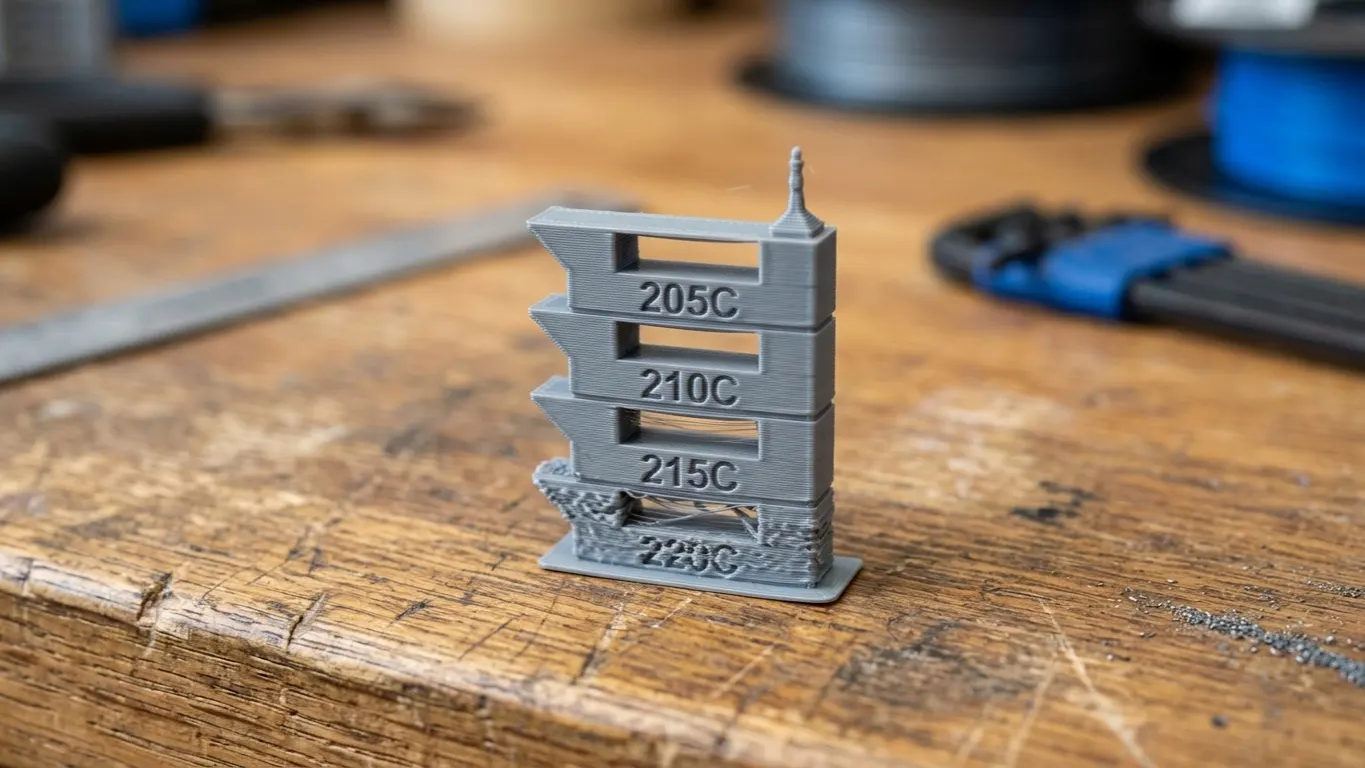
Sıcaklık kulesi, tek bir baskıda birden çok nozzle sıcaklığını deneyen bir test parçası. Kule yükseldikçe sıcaklık kademeli düşüyor; bittiğinde hangi bölümün en iyi çıktığına bakıp o sıcaklığı profiline giriyorsun.
Neden gerekiyor: makara etiketinde yazan aralık (mesela 200-230 °C) geniş ve o aralığın her yerinde aynı sonuç alınmıyor. Aynı markanın farklı rengi bile farklı davranıyor.
Orca Slicer'da
Orca'da bu hazır bir menü, model aramaya gerek yok.
- Kalibrasyon (Calibration) → Sıcaklık (Temperature).
- Filament tipini seç, başlangıç ve bitiş sıcaklığını gir.
- Dilimle ve bas.
Orca kuleyi üretiyor, her bölüme sıcaklık değişim komutunu kendisi yerleştiriyor. Çıkan değeri kendi filament profiline girmek için profil oluşturma yazısına bak. Bambu Studio'da aynı test Geliştirici modu (Develop mode) ile açılan menüde duruyor; aşağıda anlatıyorum.
İkisi aynı bilgisayarda yan yana durabiliyor, dosyalar karşılıklı açılıyor. Orca'nın Bambu Studio'dan farklarını Orca Slicer yazısında karşılaştırdım.
Bambu Studio'da elle
Bambu yazıcı seçiliyken Bambu Studio'da hazır sıcaklık testi görünmüyor; menüdeki test yalnız üçüncü parti bir yazıcı seçiliyken ya da Geliştirici modu açıkken çıkıyor. En kısa yol bu modu açmak: Tercihler (Preferences) penceresinde Diğer (Other) sekmesindeki Geliştirici modu kutusunu işaretleyince Kalibrasyon menüsü geliyor, Sıcaklık orada. Geliştirici modu istemiyorsan iki elle yol var.
Hazır model + G-code düzenleme. Printables ya da Thingiverse'ten bir sıcaklık kulesi modeli indiriyorsun, dilimliyorsun, sonra dilimlenmiş dosyanın içine katman bazlı sıcaklık komutu ekliyorsun.
Dilimlenmiş .gcode.3mf aslında bir zip arşivi. 7-Zip gibi bir programla açıp (çıkarmadan) Metadata klasöründeki .gcode dosyasını düzenliyorsun. Katman işaretlerini bulup altlarına sıcaklık komutu yazıyorsun:
;LAYER:40
M104 S215
M104 nozzle sıcaklığını ayarlıyor ve beklemiyor: kule için doğru komut bu, çünkü baskının durmasını istemiyorsun. Aynı komutu tek bir katmanda kullanmak istersen katmanda sıcaklık değiştirme yazısına bak.
Katman değişimi G-code'u. İşlem ayarlarındaki Katman değiştirme G-kodu (Layer change G-code) alanına koşullu bir ifade yazmak da mümkün ama söz dizimi hataya açık ve elle düzenlemeden daha zahmetli.
Kuleyi okumak
Baskı bittikten sonra bölümleri sırayla inceliyorsun. Bakılacak belirtiler:
| Belirti | Ne söyler |
|---|---|
| İp bırakma (stringing) | Sıcaklık yüksek |
| Katmanlar arası zayıflık, kolay kırılma | Sıcaklık düşük |
| Köprülerde sarkma | Sıcaklık yüksek |
| Yüzeyde mat, pürüzlü doku | Sıcaklık düşük |
| Köşelerde şişme | Sıcaklık yüksek |
En iyi bölüm genelde ipin kaybolduğu ama katmanların hâlâ iyi kaynadığı yer. İkisi çakışmıyorsa katman yapışmasını tercih et: biraz ip temizlenebiliyor, zayıf parça düzeltilemiyor.
Kuleyi elle kırmayı dene. Her bölümü bükerek hangisinin daha tok olduğuna bak. Görsel inceleme tek başına yanıltıcı.
Ne zaman basmalı
Her makarada değil. Şu durumlarda anlamlı:
- Yeni bir markaya geçtiğinde
- Yeni bir malzeme tipine geçtiğinde (PLA'dan PETG'ye)
- Aynı markada belirgin sorun yaşadığında
- Özel bir filamentte (ipeksi, cam elyaflı, ahşap dolgulu), örneğin naylon (PA) filamentte
Tanıdık bir markanın tanıdık bir renginde varsayılan profil genelde yeterli.
Yazıcının her baskı öncesi kendi yaptığı kalibrasyonlar ayrı bir konu; hangisinin kapatılabileceğini o yazıda anlattım.
Diğer kalibrasyon testleri
Sıcaklık tek başına yetmiyor. Orca wiki'sinin önerdiği sıra:
- Sıcaklık kulesi: nozzle sıcaklığı
- Maksimum hacimsel hız (Max volumetric speed): malzemenin taşıyabileceği en yüksek akış
- Basınç avansı (pressure advance): köşelerdeki şişme ve boşluk
- Akış hızı (flow rate): duvar kalınlığı doğru mu
- Geri çekme (retraction): ip bırakma
Sıra önemli: sıcaklık yanlışsa diğer testlerin sonucu da yanlış çıkıyor. Hepsi Orca'nın Kalibrasyon menüsünde hazır; Bambu Studio'da Geliştirici modu açıkken menüde, basınç avansı ve akış hızı ayrıca Kalibrasyon sekmesinde. Sekmedeki testlerin sonuçlarının nereye kaydedildiği ve Orca'nın ne zaman gerektiği filament kalibrasyonu yazısında.