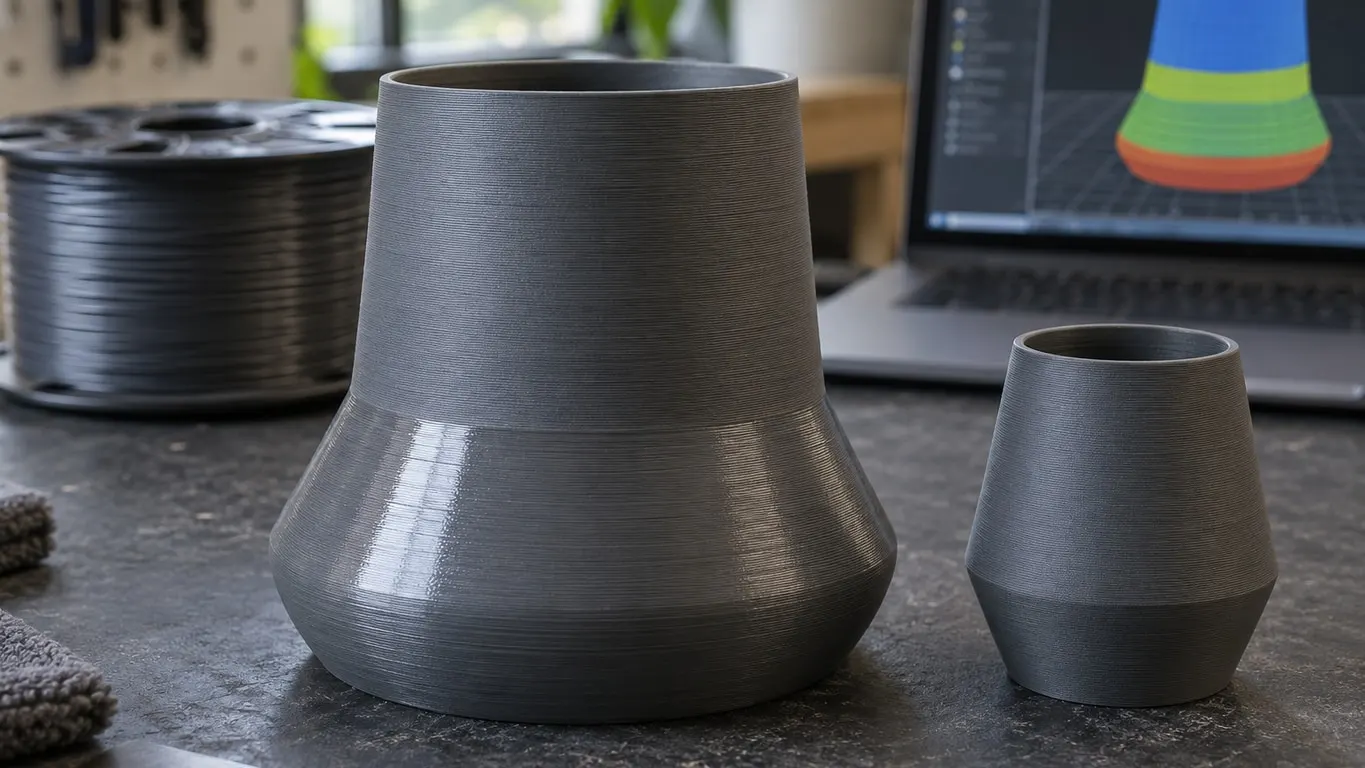
Mat PLA'nın bir bölgesi parlak, parlak bir PLA'nın bir bölgesi donuk çıkıyorsa önce dilimleyicide o bölgenin dış duvar hızına bak. Bambu Lab'in ipek filament kılavuzuna göre dış duvar hızı modelin bir yerinde hızlanıp bir yerinde yavaşlıyorsa aynı parça bazı bölgelerde daha parlak, bazılarında daha donuk görünüyor. Yavaş ve sıcak basılan yüzey parlaklığa, hızlı basılan yüzey matlığa çekiyor. Çözüm ya hızı tek tip yapmak ya da hızlı bölgede de plastiğin yeterince erimesini sağlamak.
Kısa yol:
- Dilimle, Preview'da Color Scheme listesinden Speed'i seç; parlaklığın değiştiği katmanda dış duvarın rengi de değişiyor mu, bak.
- Değişim eğik bir yüzeyin düz duvara döndüğü yerdeyse işlem profilinde Outer wall hızını sarkma hızlarına yaklaştır.
- Parlak kısım modelin küçük ya da ince üst bölümüyse filament ayarlarının Cooling sekmesinde Don't slow down outer walls kutusunu aç.
- Hızı düşürmek istemiyorsan nozzle sıcaklığını filamentin aralığı içinde yükseltip kısa bir deneme bas.
- Makara uzun süre açıkta kaldıysa ayarlara dokunmadan önce kurut.
Hangi yön parlak, hangi yön mat
Yön iki bağımsız kaynakta aynı çıkıyor. Bambu Lab'in PLA Silk kılavuzu düşük dış duvar hızının malzemeye düzleşmek için zaman verdiğini, aşırı hızın yüzeydeki mikroskobik pürüzü artırıp ışığı dağıttığını ve parlaklığı zayıflattığını yazıyor. Aynı kılavuza göre biraz daha yüksek sıcaklık malzemenin tam erimesine ve düzgün akmasına yardım ediyor.
İkinci kaynak Protoplant'ın (Proto-pasta) Mayıs 2024 tarihli yazısı. Firma kendi HFPLA, HTPLA ve PLA'sının yüksek akış ve düşük sıcaklıkta bir miktar mat çıkabildiğini yazıyor. Aynı yazıda bir Bambu P1S'te akış alttan üste 2'den 24 mm³/s'ye 2'şer artırılarak basılan kulelerde parlaklık yükseklikle değişiyor; mat filamentleri cMatte'yi 200 ve 240 °C'de karşılaştırınca sıcaklığın düşük akışlarda parlaklığı artırdığı görülüyor. cMatte 240 °C'de bile düşük akışta HFPLA'dan daha az parlak kalıyor; mat filamentte de yön aynı.
Sıcaklığın yüzeyi mata çektiği de söyleniyor; bunu destekleyen üretici verisi bulunamadı. Hızlı bölgede eriyiğin soğuk kaldığı açıklaması makul ama ölçülmemiş.
Mayıs 2023 tarihli bir vaka bunun tersten görünüşü: eSun PLA Pro, 0,4 mm nozzle, 220 °C. 45° sarkma 90 mm/s, düz dikey duvarlar 172 mm/s ile basılmış; parlak PLA dikey duvarda matlaşmış. Nozzle bir test bloğunda 230 °C'ye çıkarılınca fark kapanmış. Tek filament, tek yazıcı; reçete değil.
Preview'da geçişi bulmak
Dikey kaydırıcıyla parlaklık sınırının olduğu katmana in, Speed şemasında dış duvarın rengini o katmanın altıyla ve üstüyle karşılaştır. Şemanın başlığı Speed (mm/s). Bambu'nun kılavuzu da dış duvarda birden hızlanan ya da yavaşlayan bölümleri burada aramanı öneriyor.
Flow şeması aynı farkı plastik hacmine çeviriyor, başlığı Volumetric flow rate (mm³/s). Hat genişliği ve katman yüksekliği farkını da içeriyor. Hesabın kendisi akış yazısında var; Bambu'nun X1C 0.20mm Standard profiliyle sonuç şöyle:
| Duvar | Hız | Akış (0,42 mm × 0,2 mm × hız) |
|---|---|---|
| Dış duvar | 200 mm/s | 16,8 mm³/s |
| Hat genişliğinin %25-50'si sarkan duvar | 50 mm/s | 4,2 mm³/s |
| %50-75'i sarkan duvar | 30 mm/s | 2,52 mm³/s |
Aynı yüzeyde dört kattan fazla akış farkı. Preview bu değerleri biraz düşük gösterir (200 mm/s'de yaklaşık 15,1 mm³/s), çünkü Bambu Studio hattın kesitini köşeleri yuvarlatılmış dikdörtgen sayıyor; oran değişmiyor. Renk sınırda değişmiyorsa sebep büyük ihtimalle hız değil; son bölüme geç.
Hızı kendiliğinden değiştiren iki fren
Varsayılan ayarlarla da Bambu Studio dış duvarı iki durumda yavaşlatıyor.
Sarkma yavaşlatması. İşlem profilinin Speed sekmesindeki Slow down for overhang varsayılan olarak açık; hızlar yukarıdaki tablodaki gibi sarkma derecesine göre düşüyor. Parlaklık eğimin düz duvara döndüğü katmanda değişiyorsa sebep bu. Bir yol Outer wall hızını düşürüp iki bölgeyi birbirine yaklaştırmak. Bambu'nun ipek kılavuzu dış duvar için 40-60 mm/s öneriyor, ilk deneme 50 mm/s. Öteki yol sarkma yavaşlatmasını kapatmak: hız eşitleniyor ama sarkan kısım kötü basılabilir, dik sarkmada bunu deneme baskısıyla gör.
Katman süresi freni. Filament ayarlarındaki Slow printing down for better layer cooling, katman Max fan speed threshold satırındaki Layer time'dan kısa sürdüğünde katmanı yavaşlatıyor. Bambu PLA Matte'nin X1C profilinde bu süre 4, A1 profilinde 6 saniye. Model yukarıda inceliyorsa üst katmanlar bu sürenin altına düşüp yavaşlayabilir, yavaşlayan dış duvar da daha parlak çıkabilir. Frenin mantığı katman süresi yazısında anlatılıyor.
Parlaklık için önemli olan aynı gruptaki Don't slow down outer walls. Açıkken dış duvar katman süresini tutturmak için yavaşlatılmıyor. 2.3.0 sürüm notu kutuyu Silk ve parlak malzemelerde yüzey tutarlılığı için tanıtıyor. Kutu gelişmiş modda görünüyor, Slow printing down for better layer cooling kapalıyken pasifleşiyor. Bambu'nun kılavuzu ayrıca tercihlerde Develop mode'u açıp aynı yerde Cooling slowdown logic'i Consistent surface yapmayı öneriyor. Bu seçenek yalnız Develop mode açıkken görünüyor, 2.5.0 sürüm notunda deneysel olarak geçiyor; ipucuna göre yavaşlatmayı önce dolguya ve iç duvarlara veriyor, dış duvarın hızını koruyor.
Bu kutu sarkma yavaşlatmasına dokunmuyor. Katmandan katmana hız geçişi için Quality sekmesinin Advanced grubunda Smoothing wall speed along Z(experimental) de var; ipucu dış duvar hızını Z yönünde yumuşattığını, baskı süresini uzattığını, vazo modunda çalışmadığını söylüyor. Parlaklığa etkisi belgelenmiş değil. 2.0.0 sürüm notu ayarı, hızın büyük değiştiği bölgelerde yüzey düzensizliğini azaltmak için tanıtıyor.
Sıcaklık ve akış sınırı
Hızı düşürmek baskıyı uzatıyorsa öteki yol hızlı bölgede de plastiğin yetişmesini sağlamak. Bambu PLA Matte profili X1C, P1S ve H2D'de 0,4 mm nozzle için 220 °C kullanıyor. Yeni sıcaklığı bulmak için aynı hızda bir sıcaklık kulesi bas, bölümlerin parlaklığını karşılaştır. Isıyı yalnız sorunlu yükseklikten sonra artırmak istiyorsan yol katmanda sıcaklık yazısında.
Filament ayarlarının Volumetric speed limitation grubundaki Max volumetric speed her hattın akışına tavan koyuyor; hız ayarı ne derse desin o akışı aşan hat basılmıyor. Bambu PLA Matte'de değer X1C ve P1S profillerinde standart hotend için 22, High Flow için 29 mm³/s; H2D 0,4 mm profilinde standart nozzle için 25 mm³/s. Bu sayı plastiğin eritilip itilebildiği sınır, parlaklığın sabit kaldığı sınır değil. Değeri düşürmek hızlı duvarları frenleyip hızlı ile yavaş arasındaki farkı daraltıyor; parlaklığın hangi akışta döndüğünü filamentine göre ancak deneme gösterir.
Bambu yazıcı seçiliyken üst menüdeki Calibration menüsü yalnız Develop mode açıkken görünüyor; Calibration sekmesinde bu test yok. More... altındaki Max flowrate testi vazo modunda, akışı yükseldikçe artan tek duvarlı bir kule basıyor; parlaklığın döndüğü yüksekliği de orada görebilirsin. Bambu profilleri High Flow hotend'e daha yüksek akış sınırı veriyor; parlaklığa etkisi belgelenmiş değil.
Hız değişmiyorsa
Preview'da dış duvarın hızı parlaklık sınırında sabitse şunlara bak:
- Nem. Bambu'nun kılavuzuna göre nemli filament ipliklenme ve düzensiz parlaklık gibi yüzey sorunları çıkarabiliyor. Kılavuzdaki kurutma değeri fırında 55 °C, 8 saat.
- Fan. Fan hızı katman süresine göre Min fan speed threshold ile Max fan speed threshold arasında değişiyor. Fan Speed şemasında sınırda değişiyorsa not al; parlaklığa etkisi belgelenmiş değil.
- Yüzeyin eğimi. Kılavuza göre yatık basılan eğri yüzeyde katman çizgisi belirginleşiyor, parlaklık azalıyor; eğim değişimi tek başına ışığı farklı yansıtabilir.
- Parçanın tamamı parlaksa. Protoplant'ın testinde düşük akış ve yüksek sıcaklık parlaklığı artırıyor; sıcaklığın profilin 220 °C'sinin üstünde, dış duvar hızının çok düşük olup olmadığına bak.