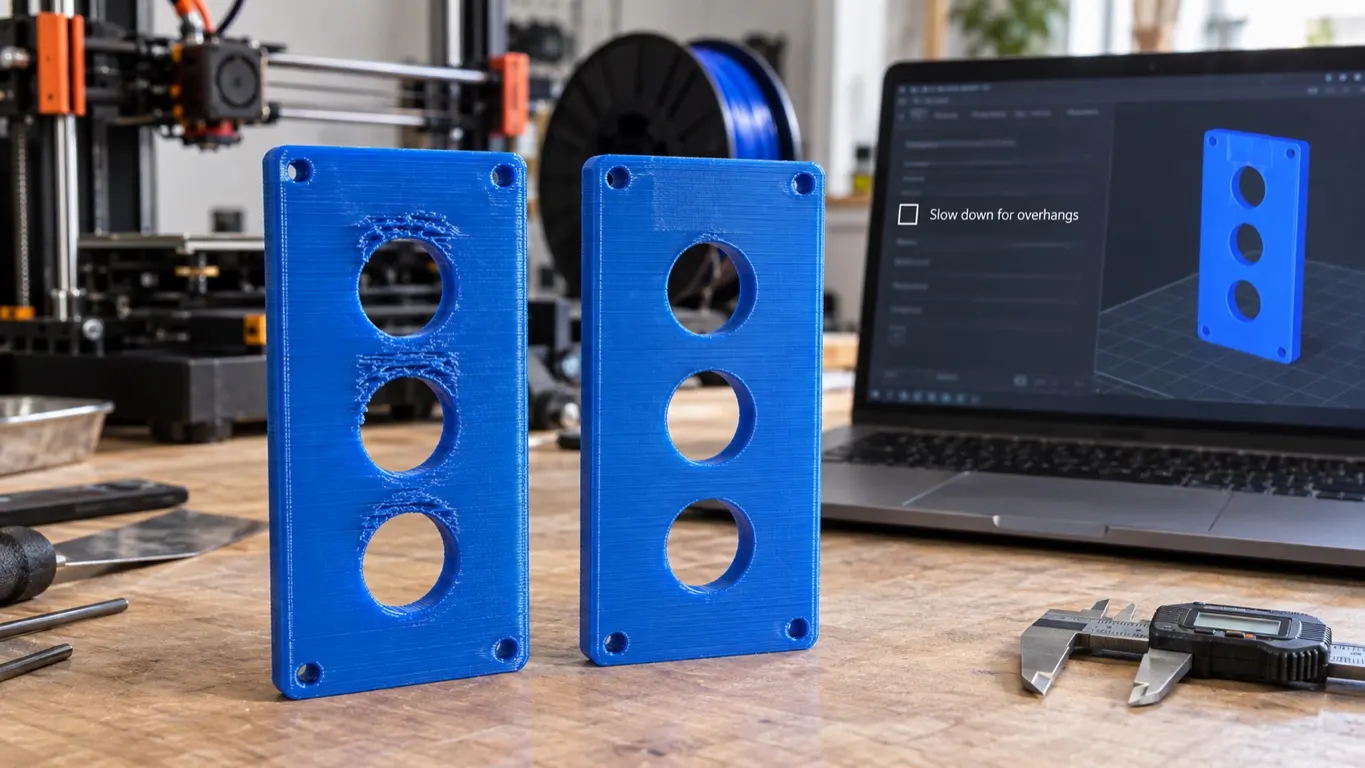
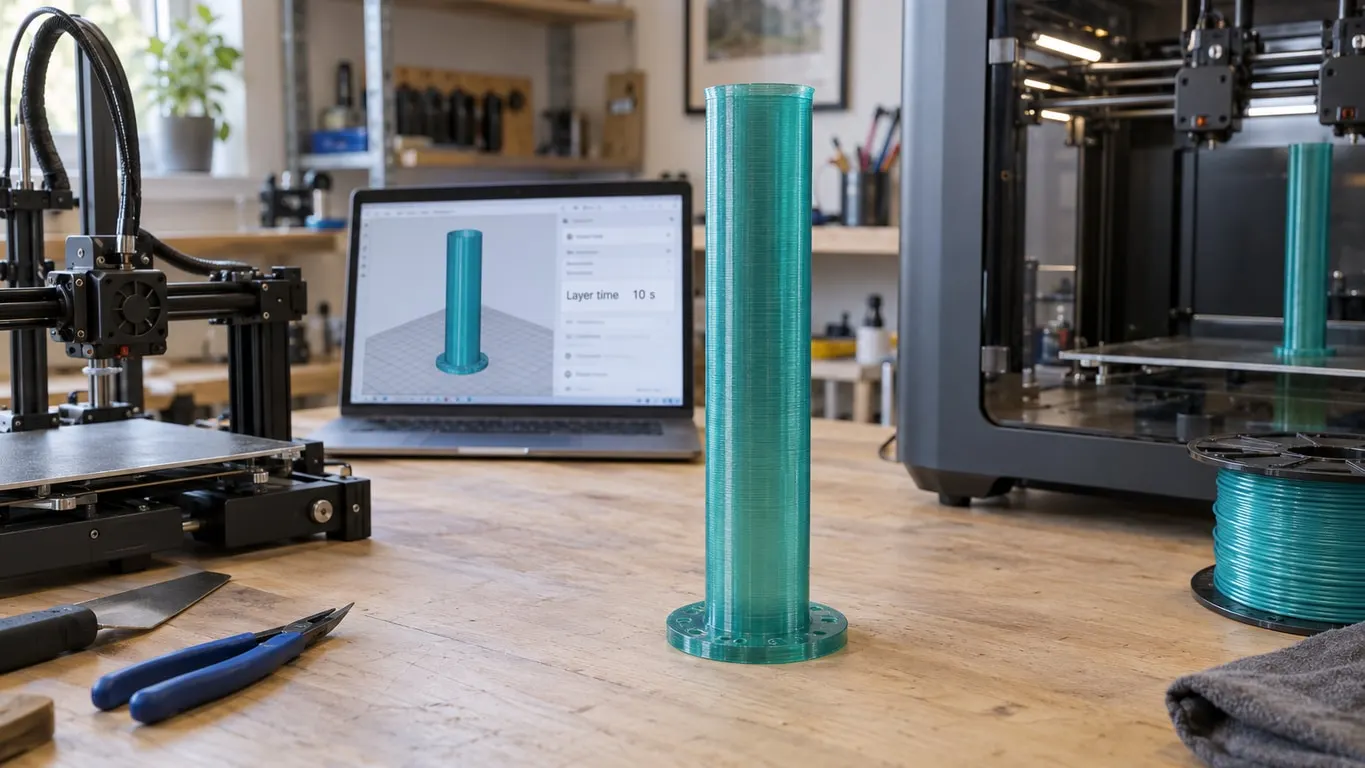
H2D'de dilimlediğin PETG parça A1'den uzun süre gösteriyorsa önce yazıcıya değil filament profiline bak. Bambu PETG HF'nin H2D profili her katmanın en az 10 saniye sürmesini istiyor, A1 profili 7 saniye. İnce duvarlı, uzun bir parçada katmanlar bu sürenin altında bittiği için Bambu Studio duvarları ve dolguyu yavaşlatıyor. Bu frenin düğmesi filament ayarlarının Cooling sekmesindeki Slow printing down for better layer cooling kutusu.
Kısa yol:
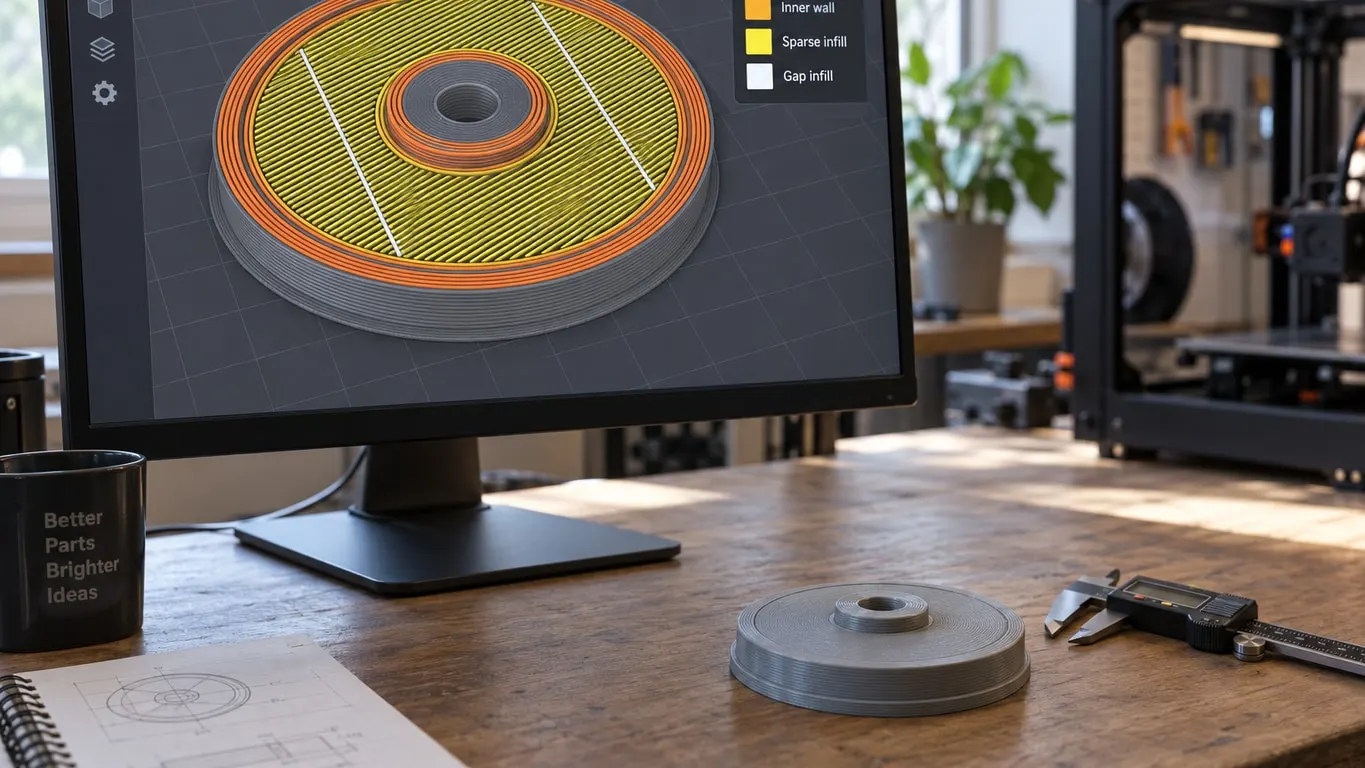
- Dilimledikten sonra Preview'da Color Scheme listesinden Line Type'ı seç; her hat türünün süresi ve yüzdesi orada. Lejantın nasıl okunduğu Preview yazısında var.
- Aynı listeden Layer Time'a geç. Katmanların çoğu aynı değerde, PETG HF'nin H2D profilinde 10 saniye civarında toplanıyorsa fren devrede.
- Sol paneldeki filament satırının yanındaki düğmeye tıkla, Edit'i seç, Cooling sekmesine geç.
- Slow printing down for better layer cooling kutusunu kaldır ya da Max fan speed threshold satırındaki Layer time'ı düşür; yeniden dilimle, süreyi karşılaştır.
- Asıl parçadan önce kısa bir deneme bas. Kalite düşüyorsa ayarı geri aç.
Süre farkı nereden geliyor
Örnek vaka Mayıs 2025 tarihli, Bambu Studio 2.0.3.54 ile: aynı parça, PETG, 0,4 mm nozzle, iki yazıcıda da 0.20 Standard işlem profili. Dilimleyici H2D için A1'den 40 dakika, yani yüzde 24 daha uzun süre veriyor. Parça bir duvar kablo geçişi; duvarı ince, boyu uzun.
Süre dökümünde fark duvar ve dolguda. Gezinme tersine H2D'de kısa: A1 toplam sürenin yüzde 31'ini travel'a harcıyor, H2D yüzde 13'ünü. İşlem profilinde H2D'yi hızlandırması gereken değerler var, yani beklenen sonuç bunun tersi.
Düğüm filament profilinde çözülüyor. Aynı parça PLA Basic ile dilimlendiğinde H2D daha hızlı çıkıyor. PETG HF profilinde Slow printing down for better layer cooling kapatılınca H2D'nin tahmini süresi 3 sa 26 dk'dan 1 sa 51 dk'ya iniyor, A1'in önüne geçiyor.
PETG HF profilinde H2D ile A1 farkı
Bambu Studio'nun profil dosyalarında Bambu PETG HF'nin iki varyantı şöyle (H2D için 0,4 mm nozzle dosyası):
| Ayar | H2D | A1 |
|---|---|---|
| Nozzle temperature | 245 °C | 240 °C |
| Layer time (Max fan speed threshold) | 10 s | 7 s |
| Min print speed | 20 mm/s | 10 mm/s |
| Layer time (Min fan speed threshold) | 20 s | 15 s |
| Fan hızı, en az ve en çok | %20 ve %40 | %30 ve %50 |
| Slow printing down for better layer cooling | Açık | Açık |
Vakadaki 2.0.3.54 sürümünün dosyalarında da değerler bunlar. Bugünkü kararlı sürüm 2.8.2'de sıcaklık ve katman süreleri yerinde; yalnız H2D'nin en yüksek fan hızı 2.3.0'da %40'tan %30'a inmiş.
Gözden kaçan ayrıntı şu: 10 saniye ve 20 mm/s H2D'ye özgü değil. X1C ve P1S'in PETG HF profilinde de aynı değerler duruyor; farklı olan A1'in profili. P1S'te eşik aynı olduğu için H2D ile P1S arasındaki bir farkı bu ayar açıklamıyor. PLA Basic'te tablo tersine dönüyor: H2D profili 4 saniye, A1 profili 6 saniye istiyor. PLA'da H2D'nin önde çıkması bununla uyumlu.
Hacimsel akış da sebep değil. Bugünkü profilde H2D'nin PETG HF sınırı standart nozzle için 25 mm³/s, A1'inki 18 mm³/s. Akış sınırının süreyi ne zaman belirlediği akış yazısında anlatılıyor.
Ayar ne yapıyor, kapatınca ne değişiyor
Bambu wiki'sine göre mantık şöyle: fan en yüksek eşiğe çıkmış ama katman yine Max fan speed threshold satırındaki Layer time'dan kısa sürüyorsa, dilimleyici baskı hızını katman o süreye ulaşana kadar düşürüyor. Min print speed'e inince duruyor; katman hâlâ kısaysa da daha yavaş basmıyor. Kutu kapalıyken Min print speed satırı pasifleşiyor.
Buradan çıkan sonuç: fren yalnız bu süreden kısa biten katmanlarda çalışıyor. Geniş bir parçada katmanlar zaten 10 saniyeden uzun sürdüğü için ayar bir şey değiştirmiyor. İnce duvarlı uzun parçada neredeyse her katman eşiğin altında kalıyor; süre farkı buradan büyüyor.
Kapatmanın bedeli soğuma. Wiki ayarın en çok sivri uçlarda ve küçük detaylarda işe yaradığını söylüyor. PETG'de bir de öteki yön var: PLA her soğutmayı kaldırırken PETG fazla soğutulursa katman bağı zayıflıyor. Hangisinin baskın olduğunu kısa bir deneme gösterir.
Ara yol da var. 2.3.0'dan beri aynı grupta Don't slow down outer walls duruyor, gelişmiş modda görünüyor. Açıkken dış duvar, katman süresini tutturmak için yavaşlatılmıyor. Parlak filamentte ton farkını ve dış yüzeyde Z bandına benzeyen izleri önlemek için konmuş.
Bu kutuyu Speed bölümündeki sarkma yavaşlatmasıyla karıştırma. O ayar sarkan duvarları yavaşlatıyor, işlem profilinde duruyor ve PETG sarkma yazısında ayrıca anlatılıyor.
İşlem profilindeki farklar
0.20 Standard'da iki yazıcının farkı birkaç satır. Vakadaki karşılaştırmayla profil dosyaları aynı değerleri veriyor; 2.8.2'de standart nozzle için de değişmemişler:
| Ayar | H2D | A1 |
|---|---|---|
| Sparse infill hızı | 350 mm/s | 270 mm/s |
| Travel hızı | 1000 mm/s | 700 mm/s |
| Normal printing ivmesi | 8000 mm/s² | 6000 mm/s² |
| Elephant foot compensation | 0,15 mm | 0,075 mm |
| Smooth coefficient | 4 | 80 |
Duvar hızları, duvar sayısı, dolgu deseni ve yoğunluğu, çizgi genişlikleri ikisinde aynı. Smooth coefficient Quality sekmesinin Advanced grubunda; ipucuna göre sayı küçüldükçe hız geçiş yolu uzuyor, 0 uygulanmıyor demek. Elephant foot compensation yalnız ilk katmanı içeri çekiyor.
Hız ve ivme farklarının hepsi H2D lehine. Vakada süreyi uzatan bunlar değil, filament profili. 2.3.0'da H2D'nin High Flow nozzle sütununda duvar hızları yükseldi (dış duvar 200'den 500 mm/s'ye); standart nozzle değerleri yerinde kaldı.
Öteki yavaşlık sebepleri
Kalanların bir kısmı profil dosyalarında görünüyor, bir kısmı tek bir karşılaştırmanın gözlemi:
- İnce katman profilleri. H2D'nin 0.12mm Fine ve 0.08mm Extra Fine profilleri belirgin yavaş: dış duvar 60, iç duvar 120, seyrek dolgu 100 mm/s, ivme 4000 mm/s². A1'in 0.12mm Fine profilinde aynı satırlar 200, 350, 430 mm/s ve 6000 mm/s². H2D'nin 0.16mm Standard profili ise 0.20 ile aynı hızları kullanıyor; 0.12'de büyük olan farkın 0.16'da kapanması bununla uyumlu. 0.12 değerleri 2.0.2'den 2.8.2'ye aynı.
- İvme. H2D'nin 0.20 Standard profili 8000 mm/s² kullanıyor, P1S'in kullandığı X1C profili 10000. H2D'nin makine profilindeki X ve Y ivme sınırı 2.1.1'e kadar 16000'di, 2.2.0'dan beri 20000. Speed sekmesinin Acceleration grubundaki Normal printing değerini yükseltebilirsin; kaliteye etkisini deneme baskısı gösterir.
- Hazırlık. H2D'nin baskı öncesi hazırlığının 10 dakikaya yakın, P1S'inkinin 6 dakika sürdüğü gözlemi var. Preview'daki Prepare time satırı dilimleyicinin hazırlık için tahmin ettiği süreyi Model printing time'dan ayrı gösteriyor; gerçek hazırlıkla birebir örtüşmeyebilir.
- Renk değişimi. Tek bir karşılaştırmada az değişimli baskıda P1S önde; değişim yüzü geçince H2D belirgin öne çıkmış (24 saate karşı 16 saat). Genelleme için yetmez.
- Ağır kafa. Sık duyulan bir açıklama ama dayanağı yok. Dilimleyicinin tahmini kafanın ağırlığını bilmiyor, profildeki hız ve ivmelerle hesaplıyor; tahmindeki fark bu yüzden profilden geliyor.
- Profil güncellemesi. Eylül 2025 başında, bir profil güncellemesinden sonra H2D'nin daha hızlı bastığı bildirildi. PETG HF'nin katman süresi ve en düşük hızı 2.0.2'den 2.8.2'ye hiç değişmedi; hızlanma bu frenden gelmiyor, neyin değiştiği doğrulanamadı.
Baskı başladıktan sonra hızı yazıcının ekranından ya da Bambu Studio'nun Device sekmesinden Sport ya da Ludicrous moduna çıkarabilirsin; modların farkı baskı hızı yazısında. Sonuç iyiyse dilimleyicideki hızları ona göre yükseltirsin.