Bambu Studio'da baskı hızını değiştirmek istiyorsan önce baskının başlayıp başlamadığına bak, çünkü üç ayrı yol var ve her biri farklı anda işe yarıyor. Kısaca: baskıdan önce profil ya da ayrıntılı ayarlar, baskı sırasında yazıcının ekranındaki hız modu.
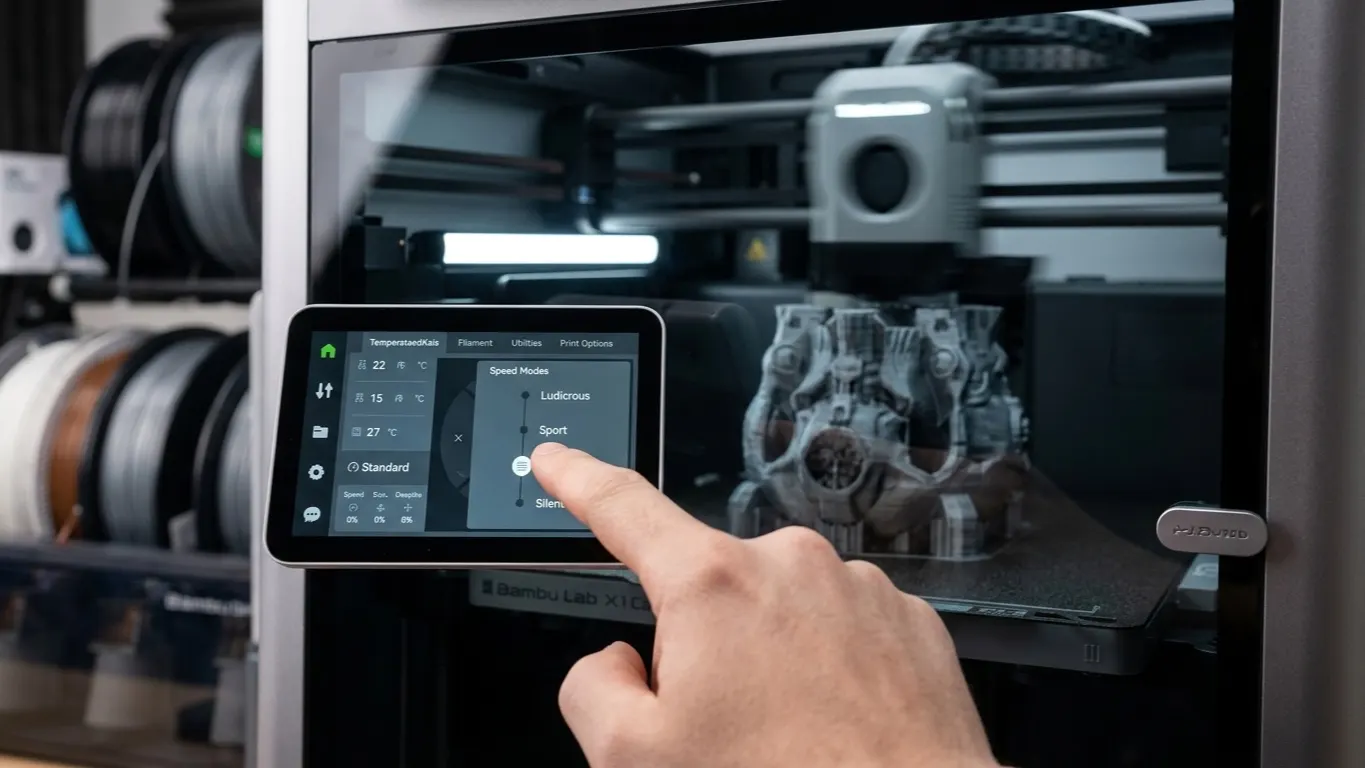
- Baskı sürüyorsa yazıcının ekranında ya da Bambu Handy'de hız göstergesine dokun, dört moddan birini seç.
- Henüz dilimlemediysen sağ panelde işlem profilini değiştir.
- Daha ince ayar gerekiyorsa Hazırla (Prepare) sekmesinde Hız (Speed) başlığı altındaki hızları tek tek düzenle.
1. Baskı sırasında: hız modu
Baskı başladıktan sonra hızı değiştirmenin yolu bu. Yazıcının ekranında, Bambu Handy uygulamasında ya da Bambu Studio'nun Cihaz (Device) sekmesinde hız göstergesine dokunuyorsun ve dört mod arasından seçiyorsun:
| Mod | Etki |
|---|---|
| Silent | Standard'dan yavaş, daha sessiz |
| Standard | Varsayılan, %100 |
| Sport | Standard'dan hızlı |
| Ludicrous | En hızlı mod |
Bu modlar dilimlenmiş G-code'daki hızları bir çarpanla ölçekliyor. Yani baskıyı yeniden dilimlemene gerek yok, anında etkili oluyor.
Kullanışlı olduğu durum: baskı başladı, ilk katmanlarda titreşim ya da ses fazla geldi, Silent'a düşürüyorsun. Ya da uzun bir baskıda acele var, Sport'a çıkarıyorsun.
Ludicrous'u görünür yüzeyli bir parçada önce kısa bir baskıda dene. Kaliteye etkisini dilimleyici göstermiyor, baskının kendisi gösteriyor.
Silent'ın bir artısı daha olabilir: bir ölçüme göre katman yapışması Standard moddan daha yüksek çıkıyor; ayrıntısı hacimsel hız ve parça dayanımı yazısında.
2. Baskı öncesi: profil seçmek
Sağ paneldeki işlem profili hızı da belirliyor, ama isimlerden tahmin edeceğin gibi değil:
| Profil | Katman | İç duvar / seyrek dolgu (X1C, A1) |
|---|---|---|
| 0.08mm Extra Fine | 0,08 mm | 350 / 450 mm/s |
| 0.12mm Fine | 0,12 mm | 350 / 430 mm/s |
| 0.20mm Standard | 0,20 mm | 300 / 270 mm/s |
| 0.28mm Extra Draft | 0,28 mm | 200 / 200 mm/s |
Dış duvar dördünde de 200 mm/s. İnce profiller mm/s olarak yavaş değil; süre katman sayısı yüzünden uzuyor. H2D istisna: onun 0.08 ve 0.12 profilleri dış duvarı 60, dolguyu 100 mm/s basıyor. H2D'nin PETG HF'de neden A1'den yavaş dilimlediği ve katman soğutma freninin ne zaman kapatılabileceği H2D yavaşlık yazısında.
Profil değiştirmek yalnız hızı değil katman yüksekliğini de değiştiriyor ve baskı süresine asıl etkiyi bu yapıyor. Hazır profillerin nereden geldiği ve nasıl seçildiği MakerWorld profilleri yazısında. 0,28'e geçmek 0,20'ye göre süreyi belirgin kısaltıyor çünkü katman sayısı düşüyor.
3. Ayrıntılı hız ayarları
Hazırla sekmesinde işlem ayarlarına girip Hız başlığı altında her hareket tipinin hızı ayrı ayarlanıyor:
| Ayar | Ne için |
|---|---|
| İlk katman hızı (Initial layer speed) | İlk katman: yapışma için düşük tutulur |
| Dış duvar (Outer wall) | Görünen dış yüzey: kalite burada belli olur |
| İç duvar (Inner wall) | İç duvarlar: hızlı olabilir |
| Seyrek dolgu (Sparse infill) | Dolgu: en hızlı basılabilen kısım |
| Hareket (Travel) | Travel: kaliteyi etkilemez, yüksek olabilir |
Doğru yaklaşım her şeyi birden yükseltmek değil. Dış duvarı yavaş, dolguyu hızlı tutmak hem süreyi kısaltıyor hem görünen yüzeyi koruyor.
İlk katman hızına dokunma. Varsayılan zaten düşük ve sebebi var: ilk katman yapışmazsa gerisi boşa gidiyor.
Hızı artırmak her zaman süreyi kısaltmıyor
Ayardaki sayıyı büyütmek, yazıcının o hızda basacağı anlamına gelmiyor. Gerçek sınır hotend'in eritebildiği plastik miktarı; o sınıra dayandıktan sonra hız ayarı bir şey değiştirmiyor. Hesabı akış yazısında var.
Süreyi asıl kısaltan şeyler sırayla:
- Katman yüksekliğini artırmak
- Nozzle çapını büyütmek
- Dolgu oranını düşürmek
- Tablayı doldurup çok parçayı tek seferde basmak
- Hız sayısını yükseltmek
Sonuncusu listede en altta çünkü en az etkili olan o.