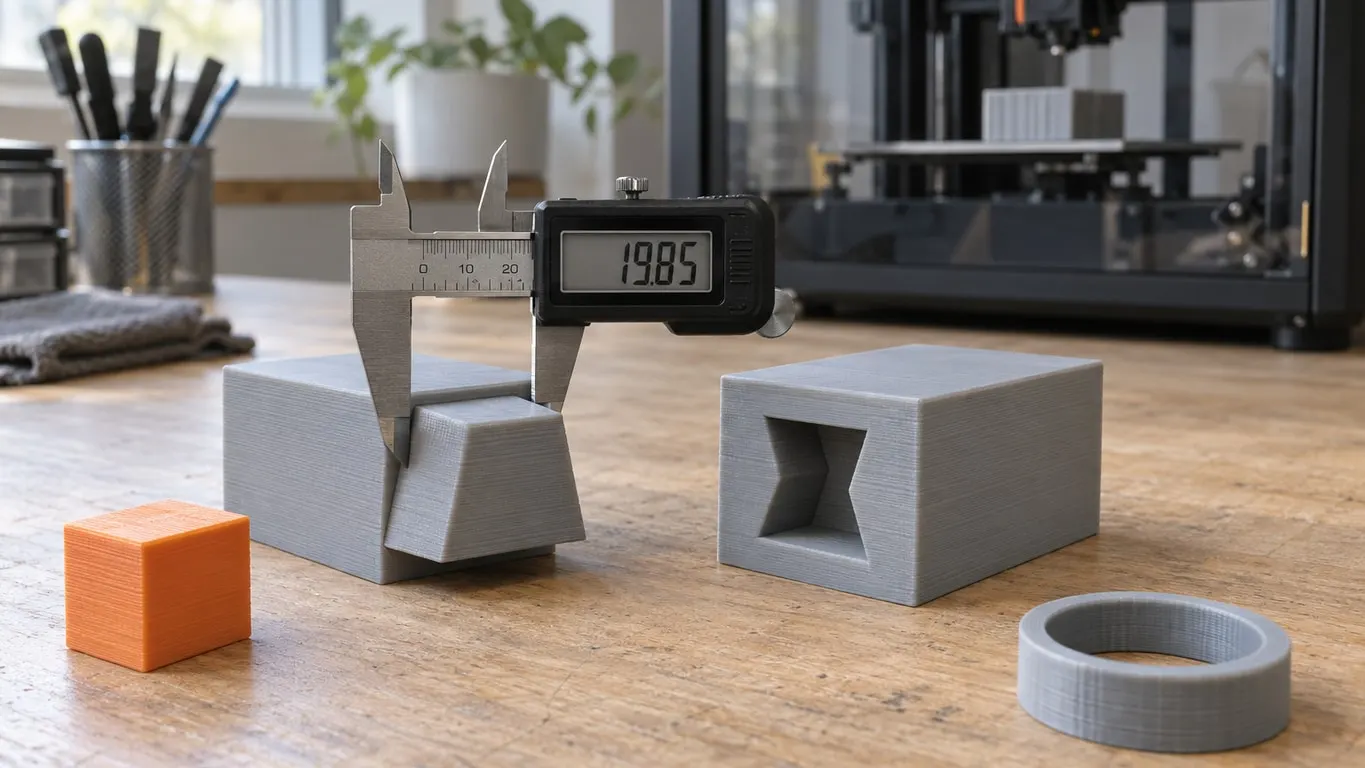
Kırlangıç kuyruğu gibi geçmeli bir parçanın erkek tarafı dar çıkıyor, dişi tarafta boşluk kalıyorsa bakman gereken ayar X-Y contour compensation. Hemen üstündeki X-Y hole compensation bu işe yaramıyor: parçanın kenarına açılan bir yuva katmanda delik değil, dış konturun parçası sayılıyor. Kontur telafisine pozitif değer girdiğinde parçanın dış çevresi her kenarda o kadar dışarı çıkıyor. Parçanın her ölçüsü aynı oranda küçükse, özellikle ABS ve PC'de, sorun kenar değil malzemenin soğurken büzülmesi; onun için filament presetinde Shrinkage var.
Kısa yol:
- Geçmenin iki parçası tek nesne olarak geldiyse nesneye sağ tıkla, Split altından To objects ile ayır.
- Dar çıkan parçaya sağ tıkla, Edit Process Settings seç; Process paneli Objects moduna geçiyor.
- Quality sekmesinde, Precision grubunda X-Y contour compensation satırına küçük bir pozitif değer gir. Satır yalnız Advance anahtarı açıkken görünüyor; Auto circle contour-hole compensation açıksa gri kalıyor ve değeri sıfırlanıyor.
- 3 mm yüksekliğinde bir test parçası bas, kumpasla ölç, değeri 0,1 mm'lik adımlarla düzelt.
- Bütün ölçüler aynı oranda küçükse kontura dokunma, filamentin Shrinkage değerine geç.
Kontur ve delik telafisi hangi kenara işliyor
İki ayar da process presetinin Quality sekmesinde, Precision grubunda alt alta duruyor. İkisi de gelişmiş seviyede, varsayılanları 0. Bambu'nun hazır process profillerinin hiçbiri bu değerleri değiştirmiyor: bütün yazıcı ve nozzle profilleri ortak tabandan 0 alıyor. Yani profilde senden habersiz bir telafi yok.
İpucu metnine göre kontur telafisi nesnenin konturunu XY düzleminde girilen değer kadar büyütüyor ya da küçültüyor; pozitif değer büyütüyor, negatif değer küçültüyor. Delik telafisinde de pozitif değer deliği büyütüyor. Değer milimetre cinsinden her kenara ayrı uygulanıyor, bu yüzden bir genişlik ya da çap girilen değerin iki katı kadar değişiyor: 0,15 mm girersen 20 mm'lik dil 20,3 mm oluyor.
Neyin kontur, neyin delik sayılacağına katman katman karar veriliyor. Delik telafisi yalnız katmanda dört yanı kapalı boşluklara işliyor. Bambu wiki'si yanında açıklık olan bir modelde o katmanlarda delik oluşmadığını, yalnız kontur telafisinin uygulandığını yazıyor; böyle bir modele delik telafisi verirsen deliğin olduğu yerde belirgin bir katman ayrılması görünebiliyor. Kırlangıç yuvası parçanın kenarına açıldığı için kesitte bir girinti, yani konturun parçası. Hem erkek dil hem dişi yuva bu yüzden aynı ayardan etkileniyor.
Geçmeli parçada iki yüz birlikte değişir
Kontur telafisi dış çevreyi her yönde dışarı itiyor. Dilde bu gerçekten dışarı demek; yuvada ise yuvanın duvarları da konturun parçası olduğu için boşluğun içine doğru ilerliyor. İki parçayı aynı process ayarıyla basarsan dil girilen değerin iki katı kadar genişliyor, yuva iki katı kadar daralıyor. Aradaki toplam boşluk dört katı kadar azalıyor:
| Kontur telafisi | Dil genişliği | Yuva genişliği | Toplam boşluk |
|---|---|---|---|
| 0,05 mm | +0,10 mm | -0,10 mm | -0,20 mm |
| 0,10 mm | +0,20 mm | -0,20 mm | -0,40 mm |
| 0,15 mm | +0,30 mm | -0,30 mm | -0,60 mm |
Yalnız erkek taraf dar çıkıyorsa değeri genel ayara değil o nesneye ver. Nesneye sağ tıklayıp Edit Process Settings seçtiğinde Process panelinin üstündeki anahtar Global'den Objects'e geçiyor; burada değiştirdiğin değer yalnız seçili nesnede kalıyor. Bu ayar nesne düzeyinde tutuluyor, parça düzeyinde değil. Dil ile yuva aynı nesnenin iki parçasıysa ikisine ayrı değer veremezsin; önce Split menüsündeki To objects ile ayır. Bunun tersi, yani ayrı nesneleri tek nesnede toplamak parça birleştirme yazısında.
Aynı nesnenin içindeki dar aralıklara dikkat et. Telafiden sonra katmandaki adalar birleştiriliyor; aralarındaki boşluk girilen değerin iki katından darsa kapanıyor. Geçmenin iki yarısı aynı nesnede birbirine takılı duruyorsa ve her yandaki aralık 0,3 mm'den darsa, 0,15 mm'lik telafi ikisini tek parça hâline getirir. Nesne birden fazla filamentle renk boyanmışsa kontur ve delik telafisi uygulanmıyor, program bunu bir uyarıyla söylüyor; fuzzy skin boyanmış nesne için de benzer bir uyarı çıkıyor.
Değeri bulmak: ölç, farkı ikiye böl
Bir vakada sorunu 0,15 mm çözdü; bu reçete değil, değer yazıcıya, filamente ve profile göre değişiyor. Kendi değerini ölç:
- Son parçada kullanacağın process ve filamentle 3 mm yüksekliğinde test parçaları bas.
- Kumpası ilk katmana dayama. X1 ve P1 serisi profillerde Elephant foot compensation 0,15 mm, A1'de 0,075 mm, A1 mini'de 0; ilk katmanın konturu bu kadar içeri çekiliyor. Raft varsa bu telafi uygulanmıyor, 1 mm'nin üstündeki değeri program sıfırlıyor.
- Dış ölçünün tasarımdan farkını bul, yarısını kontur telafisine yaz; fark iki kenara bölünüyor.
- Kumpasın yoksa geçmeyi deneyerek ilerle: dil gevşekse 0,1 mm artır, girmiyorsa 0,1 mm azalt.
Bambu wiki'si aynı yöntemi elde hazır bir referansla anlatıyor. MakerWorld'deki bir test modelini orijinal Bambu makarasının 55 mm'lik göbeğine oturtuyorsun; boşluksuz oturmalı, içinden düşmemeli. Kumpasla ölçtüysen (55 - ölçülen) / 2 doğrudan kontur telafisine girecek değer. Basılmış makara bu iş için olmaz, ölçüsü güvenilir değil. Delik tarafını wiki M3-M6 vidalarla kalibre ediyor; delik telafisinin akıştan nasıl ayrıldığı flow ratio ve ölçü yazısında, burada konu dış kontur.
Bulduğun değeri process presetine yeni bir adla kaydet; wiki de bunu ayrı bir hassas geçme profili olarak saklamayı öneriyor. Kaydettiğin presetin nerede durduğu ve neden bazen görünmediği preset yazısında.
ABS ve PC'de büzülme: Shrinkage
Soğuyan plastik küçülüyor ve bu küçülme parçanın boyuyla orantılı. Her kenara sabit milimetre ekleyen kontur telafisi bunu karşılamıyor; ölçek gerekiyor. Bir eSun ABS+ makarasında kalibre edilmiş K değeri, akış ve yavaş soğumayla bile 36 mm'lik küp 35,82 mm çıktı: yaklaşık %0,5 büzülme.
Bambu Studio'da bunun ayarı 1.10.0'dan beri filament presetinde: Filament sekmesi, Basic information grubu, Shrinkage satırı, gelişmiş seviyede. Değer ölçülenin tasarlanana oranı: 35,82 / 36 x %100 = %99,5. Program parçayı XY'de bu oranın tersiyle büyütüyor; 36 mm'lik küp dilimleyicide yaklaşık 36,18 mm'ye çıkıyor, soğuyunca 36 mm'ye inmesi bekleniyor. Varsayılan %100 ve Bambu'nun hiçbir filament profili bunu değiştirmiyor; ABS ve PC profilleri de %100 ile geliyor.
Ayarı kullanmadan önce sınırlarını bil:
- Yalnız XY'ye işliyor. Bambu Studio'da Z için büzülme ayarı yok. OrcaSlicer'da XY büzülmesi 1.5.0'dan (Mart 2023), ayrı Shrinkage (Z) satırı 2.2.0 beta'dan (Eylül 2024) beri var.
- Değer filamente ait; projedeki her filament için ayrı girilir.
- Bambu wiki'si Shrinkage'ın delikleri değiştirmediğini yazıyor. Kodda ise ölçek katmanın bütün kesitine, delikler dahil uygulanıyor; %99,5'te 6 mm'lik delik yaklaşık 0,03 mm büyüyor.
- Önce ölçek, sonra kontur telafisi uygulanıyor; milimetre değeri ölçekten etkilenmiyor. Wiki de önce Shrinkage'ı ayarlayıp sonra X-Y telafisiyle ince ayar yapmayı öneriyor.
2.5.3'ten (Nisan 2026) beri büzülmesi yüksek sayılan bir filamentle dilimlerken dilimleme bildiriminin ipucu alanında bir not çıkıyor: geçmenin bozulabileceğini söylüyor ve büzülme kalibrasyonu için wiki'ye yönlendiriyor. 2.7.0'dan beri bu not her dilimlemede değil, günlük ipucu olarak geliyor. Liste filament kimliğine bakıyor; Bambu ve Generic ABS, ASA, PC profilleri, PC FR, PETG Basic, PETG HF, PETG Translucent, PLA Silk+ ve bazı karbon ya da cam elyaf katkılı filamentler içinde.
Tek bir parçayı büyütmen yetiyorsa filament presetine dokunmadan nesneyi ölçekle; yolu ölçekleme yazısında. Fark şu: Shrinkage o filamentle basılan her nesneye işliyor, ölçek yalnız seçtiğin nesneye.