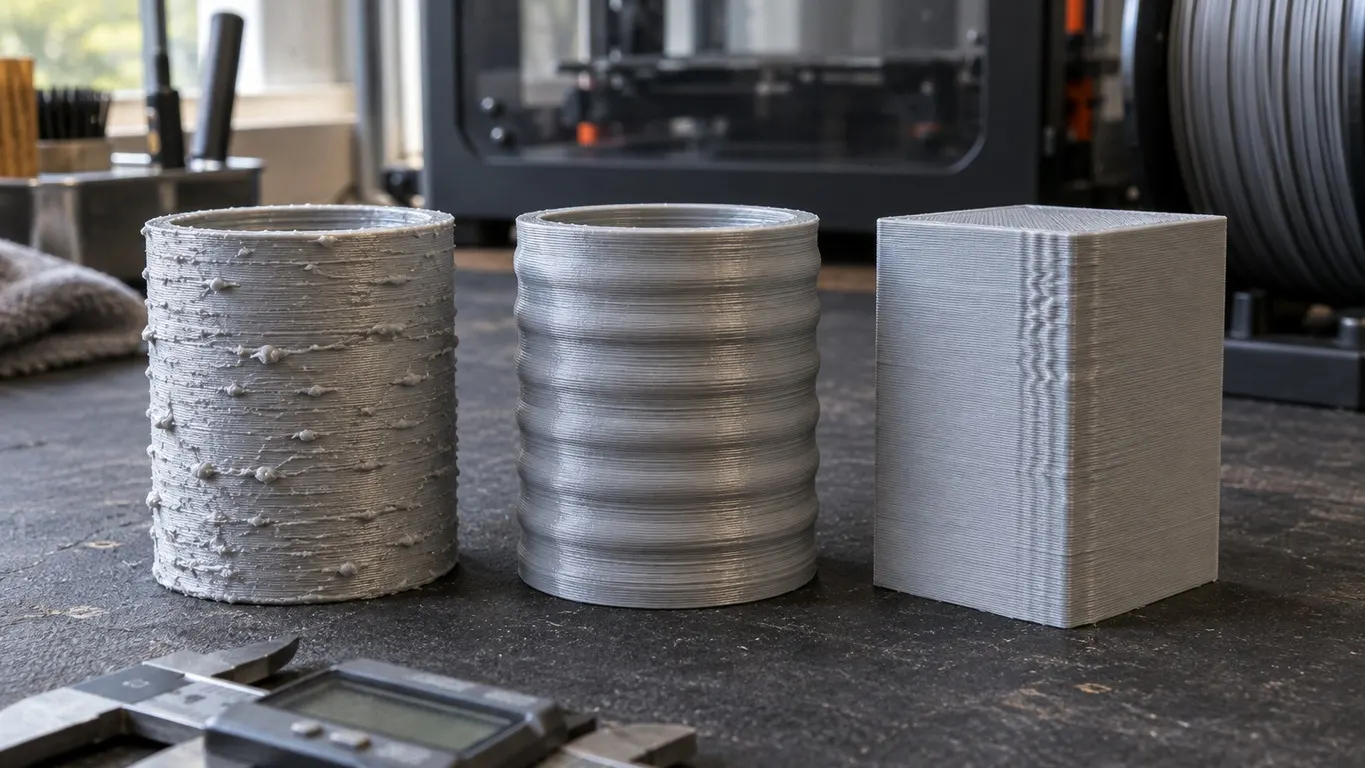
Parçanın yüzeyinde bir iz var ve ayar değiştirmeye başlamadan önce o izin hangi iz olduğunu bilmen gerekiyor. Bambu Lab forumundaki üç ayrı konu üç ayrı kusuru anlatıyor: dik duvarları kaba çıkan bir P1S, katmanları bantlaşan bir A1 mini, köşelerden sonra dalgalanan bir P1S. Üçünün sebebi de başka yerde çıktı; üçü de aynı ölçüde çözülmedi.
Üç iz, üç ayrı yer
| Kusur | Yüzeyde nasıl görünüyor | Nerede yoğunlaşıyor | Forumda ilk bakılan yer |
|---|---|---|---|
| Pütürlü, kaba yüzey | Dik duvarlar kaba ve kesik kesik, üst yüzey tümsekli; yandan bakınca katmanlar şişmiş | Bütün dik yüzeylerde; konuda kısa test ve bir saatlik baskı düzgün, sonraki baskıda kusur geri geliyor | Parça soğutma fanı, sonra hotend'in ısı yolu |
| Z bantlaşma (Z wobble) | Düzenli aralıklı yatay bantlar, yükseklik boyunca tekrar eden bir ritim | Z ekseni boyunca; belli bir yükseklikten sonra belirginleşiyor | Dilimleyici ayarı; donanım tarafı açık kaldı |
| Ringing (hayalet iz) | Keskin köşenin hemen ardından yankı gibi sönerek tekrar eden dalgalar | Köşelerden sonra, yatay düzlemde | Kayış gerginliği |
Üst yüzeyde düzenli ve geometrik bir desen, yani dolgunun yukarı kopyalanmış hâli görünüyorsa bu tablodaki hiçbiri değil. O ayrı bir kusur ve dört ayarla çözülüyor, dolgu izi yazısında yazdım. Buradaki pütür düzensiz ve dik duvarlarda da var.
Pütürlü yüzey: fan gerçekten dönüyor mu
Ocak 2025 tarihli konuyu açan kişinin üç P1S ve bir A1 mini'si var. Biri yılbaşı yoğunluğunda bozulmaya başlamış; o yazıcının toplam 1.403 saati var. Tam bakım yapmış, kayış gerdirmeyi iki kez tekrarlamış, filament tüpünde aşınma aramış. Kusur markadan bağımsız: Amolen ve Polymaker Silk PLA'da da, Bambu Basic PLA'da da, PETG'de de aynı. Kendi cümlesiyle:
Dik duran her şey kesik kesik ve kaba. Üst yüzeyler pürüzlü ve tümsekli.
İlk iki yanıt aynı yeri gösteriyor: parça soğutma fanı. İkinci yanıt kontrolü de tarif ediyor, uygulamadan parça fanını aç ve kafadaki fanın döndüğünü gözünle gör. Dönmüyormuş.
Sonrası konunun en işe yarar kısmı, çünkü kişi fanı değil arızayı izlemiş. Bozuk yazıcının fanı çalışan bir yazıcıda dönmüyor; çalışan iki yazıcının fanı bozuk yazıcıda dönmüyor; ama o iki fan kendi makinelerinde ve birbirlerinin makinesinde sorunsuz. Yani hem fan hem de fanın bağlandığı taraf bozuk. Cevap veren kullanıcı ekstruder arayüz kartını tahmin ediyor ve P1 serisi için yedek parça bağlantısı veriyor.
Parça soğutma fanı ile hotend fanı ayrı iki fan: hotend değişim kılavuzu hotend fanını hotend grubunun parçası olarak sayıyor, kafanın ön kapağındakini ise "toolhead fan" diye anıyor. P1 dönemsel bakım listesi haftada bir toz kontrolü isterken adıyla saydığı iki fan yardımcı fan ile hotend fanı; kafadaki parça soğutma fanının ayrı bir değişim kılavuzu yok, ön gövde grubuyla birlikte geliyor. Forumdaki "toolhead fan" parça soğutma fanı, çünkü tarif edilen kontrol uygulamadan açılıp kapatılan fanla yapılıyor. Soğutmanın sarkan yüzeylerde ne yaptığını sarkma yazısında anlattım; buradaki mesele fanın yüzdesi değil, dönüp dönmediği.
Kabul edilen cevap bir soru: termal macun
Fan bir süre sonra kendiliğinden çalışmaya başlıyor. Kısa test baskısı ve bir saatlik baskı düzgün çıkıyor, sıradaki baskıda kusur geri geliyor; kişi o baskının ne kadar sürdüğünü yazmıyor, yalnız yandan bakınca milföy hamuruna benzediğini söylüyor. Kabul edilen cevap bir soru, yanında topluluk tarafından yazılmış bir termal macun yazısına bağlantı:
Hotend'indeki termal macunu kontrol ettin mi? Ya o ya da kısmi bir nozzle tıkanması var.
Bunu bakım talimatı gibi okumamak gerekiyor. Bambu'nun P1 serisi bakım kılavuzundaki dönemsel iş listesinde karbon çubuklar ayda bir, Z vidaları üç ayda bir, fanlar haftada bir geçiyor; termal macun o listede yok. Macun yalnız hotend değişim kılavuzlarında var: montajda "yeni termal macun sür" adımı olarak, bir de macun sertleşmişse seramik ısıtıcıyla termistörün kolay sökülemeyeceği, alkolle yumuşatılması gerektiği notunda. Öneri makul ama üreticinin belgelediği bir periyodik bakım değil.
Sonuç kısmen iyi. Kişi hotend'i söktüğünde seramik parçanın sıkıştığını, macunun tamamen pişmiş olduğunu yazıyor; yeni hotend ve yeni macunla baskı belirgin düzeliyor. Ama aynı mesajda katman izlerinin sürdüğünü, kenarların dişli göründüğünü ve katmanların eşit olmadığını da söylüyor. Konunun son sözü "tam kalibrasyon işe yarayabilir" ve konu iki gün sonra otomatik kapanıyor. Aynı konudaki bir P1P kullanıcısı hiçbir çözüm bulamadığını yazmış.
Z bantlaşma: çözülen tek vaka bir dilimleyici ayarı
Nisan 2025 tarihli ikinci konuda A1 mini bir süredir bantlanıyor; kişi yazıcının 509 saatte olduğunu yazıyor. Denenenler sıcaklık ve akış kalibrasyonu, düşük hız, farklı filamentler, yağlama, kayış gerdirme. Sıcaklık tarafını kendin denemek istersen yolu sıcaklık kulesi yazısında.
Paylaştığı ayarlar dikkat çekici: geri çekme 0,8 mm, geri çekme hızı 30, Z hop 0,4 mm, Z hop tipi Auto. Bambu Studio deposundaki ortak makine profilinde bu dört değer birebir aynı duruyor, yani kişi fabrika ayarındaydı.
Konuda üç iddia daha var ve hepsi aynı ağırlıkta değil:
- Bir kullanıcı ekstruder motorunun ısınmasını suçluyor: günün ilk baskıları kusursuz, sürekli basıldıkça kötüleşiyor, motora el değdirilemiyor. Destek çözememiş, gönderdikleri model düzgün basılmış. Kanıtlanmadı.
- Bir kullanıcı bozuk microSD kartı suçluyor. Aynı konuda başka bir kullanıcı class 10 kartla hiçbir fark olmadığını yazıyor, yani iddia konunun içinde çürütülüyor.
- Bir kullanıcı sorunu 0,2 mm nozzle'la yaşadığını, aynı modeli 0,4 mm ile bastığında sorun kalmadığını yazıyor.
Kabul edilen cevap Ağustos 2025'te, konuyu açan kişinin kendisinden geliyor: Z hop tipini Auto'dan Normal'a almak. Aynı öneri konuda üç ay önce görülmüştü. Mayıs 2025'te başka bir kullanıcı iki gün arayla iki şey yazmış: önce Others → G-code output → Reduce infill retraction kutusunu kapatmak, sonra Z hop tipini Auto'dan Normal'a almak.
Z Hop Type nerede duruyor
Kabul edilen cevaba hemen ardından itiraz geliyor: Z hop bir filament ayarı, oysa aranan şey yazıcı tarafında bir çözümdü. Bambu Studio kaynağına bakınca iki taraf da kısmen haklı. Konunun içinde de bir işaret vardı: üç ay önceki tavsiyeyi yazan kullanıcı ayarı "printer setting" diye anmıştı.
Ayarın anahtarı z_hop_types, ekranda Z Hop Type, seçenekleri Auto, Normal, Slope ve Spiral. Arayüzde Printer settings → Extruder → Retraction grubunda, Z hop yüksekliği ile üst ve alt sınır değerlerinin hemen altında, geri çekme hızının hemen üstünde duruyor. Filament tarafında ayrı bir anahtar var: Filament settings → Setting Overrides → Retraction altında aynı ayar, yanındaki kutuyu işaretlediğinde yazıcı değerini eziyor. G-code üretilirken okunan değer bu ikisinin sonucu. Yani temel ayar yazıcıda, isteğe bağlı üzerine yazma filamentte.
İki seçenek arasındaki fark da kaynakta görünüyor. Auto her gezinme için ayrı karar veriyor: yol bir overhang'in üstünden geçiyorsa spiral kalkış, geçmiyorsa eğimli kalkış. Eğimli kalkışta Z yüksekliği gezinme boyunca yayılıyor, yani nozzle hemen yukarı çıkmıyor. Normal düz yukarı kalkıyor, sonra yer değiştiriyor. Bantlaşmanın sebebi bu farkın kendisi miydi, konuda kimse ölçmedi; iki kullanıcı işe yaradığını yazdı, elimizdeki kadarı bu.
Reduce infill retraction için bir de sürüm notu gerekiyor. 2025'te bu bir onay kutusuydu ve Bambu'nun ortak süreç profilinde açık geliyordu. Bambu Studio 2.6.0 ile (Nisan 2026) üç seçenekli bir listeye dönüştü: Disabled, Auto, Enabled. Profillerde artık Auto var, yani kutuyu değil listeyi Disabled yapıyorsun. Ayarın belgelenmiş amacı dolgu içindeki gezinmelerde geri çekmeyi atlamak, yani sızıntı ve süre ile ilgili; katman düzgünlüğüyle bağı forumda bildirilmiş bir gözlem.
Ringing: kayış kendi kendini geriyor
Kasım 2024 tarihli üçüncü konuda P1S sahibi titreşim ayaklarını takmış, dahili kalibrasyonu çalıştırmış, ringing sürüyor. Orca ile 300 mm/s gezinme, 250 mm/s baskı ve 10.000 mm/s² ivme kullanıyor.
İlk yanıt kayış gerginliğini gösterip Bambu wiki'sinin belt tension sayfasını veriyor. Soru asıl burada ilginçleşiyor: videoda kişi yalnız kafayı gezdirip vidaları sıkıyor, kayışı elle germek gerekmiyor mu? Kabul edilen cevap hayır diyor:
Yaylı bir mekanizması var, kendi kendini doğru gerginliğe sıkıyor. Vidaları gevşettiğinde kayışı yay geriyor. Sen ekseni hareket ettirerek yalnız yardımcı oluyorsun.
Bu iddianın wiki'de karşılığı var. Sayfa X1 ve P1 serisi için geçerli, yani konudaki P1S'i kapsıyor. Adımlar şöyle: yazıcıyı kapat, gerdiricinin dört vidasını gevşet ama sökme, kafayı birkaç kez ileri geri gezdir, en arkaya götür, vidaları tekrar sık. Sayfanın kendi cümlesiyle gerdiricideki yay sistemi kayışı doğru gerginliğe getiriyor. Aynı sayfa fazla sıkmanın zarar verdiğini ve daha iyi sonuç vermediğini uyarıyor, karbon çubukların aynı anda temizlenmesini ve işlem bitince kalibrasyonun tekrarlanmasını istiyor. Konudaki bir kullanıcının kafayı tam hareket aralığında gezdirme alışkanlığı da buna aykırı değil: wiki Y eksenini ileri geri hareket ettirmenin kayışları eşit gerdiğini yazıyor.
Titreşim ayakları tarafı forum görüşü olarak kalıyor: bir kullanıcı ayakların baskıdaki izleri gerçekten azaltmadığını, yalnız yazıcıyı sessizleştirdiğini yazıyor. Konuda kimse 250 mm/s ve 10.000 mm/s² sayılarına dokunmuyor. Hızın gerçekte nerede sınırlandığı ayrı bir konu ve akış yazısında duruyor.
Neyin çözüldüğü, neyin çözülmediği
Üç konunun hiçbiri temiz bir "çözüldü" ile kapanmıyor. Pütürlü yüzeyde hotend ve macun değişimi büyük fark yaratıyor ama katman izleri ve dişli kenarlar kalıyor. Z bantlaşmada kabul edilen cevap bir kullanıcının sorununu bitiriyor, diğerlerininkini bitirmiyor. Ringing'de yordam doğrulanıyor ama soruyu soran kişi sonucu bildirmeden konu kapanıyor.
Yine de sıralanabilir bir şey var. Önce izin hangi iz olduğunu tabloya bakarak ayır. Pütürse fanın döndüğünü gözünle gör, sonra kusurun yalnız uzun baskıda mı geri geldiğine bak; geliyorsa aranan şey ayar değil ısı yolu. Bantsa bedelsiz olanla başla: Z hop tipini Normal yap, tek başına dene. Dalgaysa wiki'deki kayış yordamını uygula, yazıcı kapalıyken, fazla sıkmadan, sonunda kalibrasyonu tekrarlayarak. Aynı anda beş şey değiştirirsen hangisinin işe yaradığını forumdaki kullanıcılar kadar bile bilemezsin.