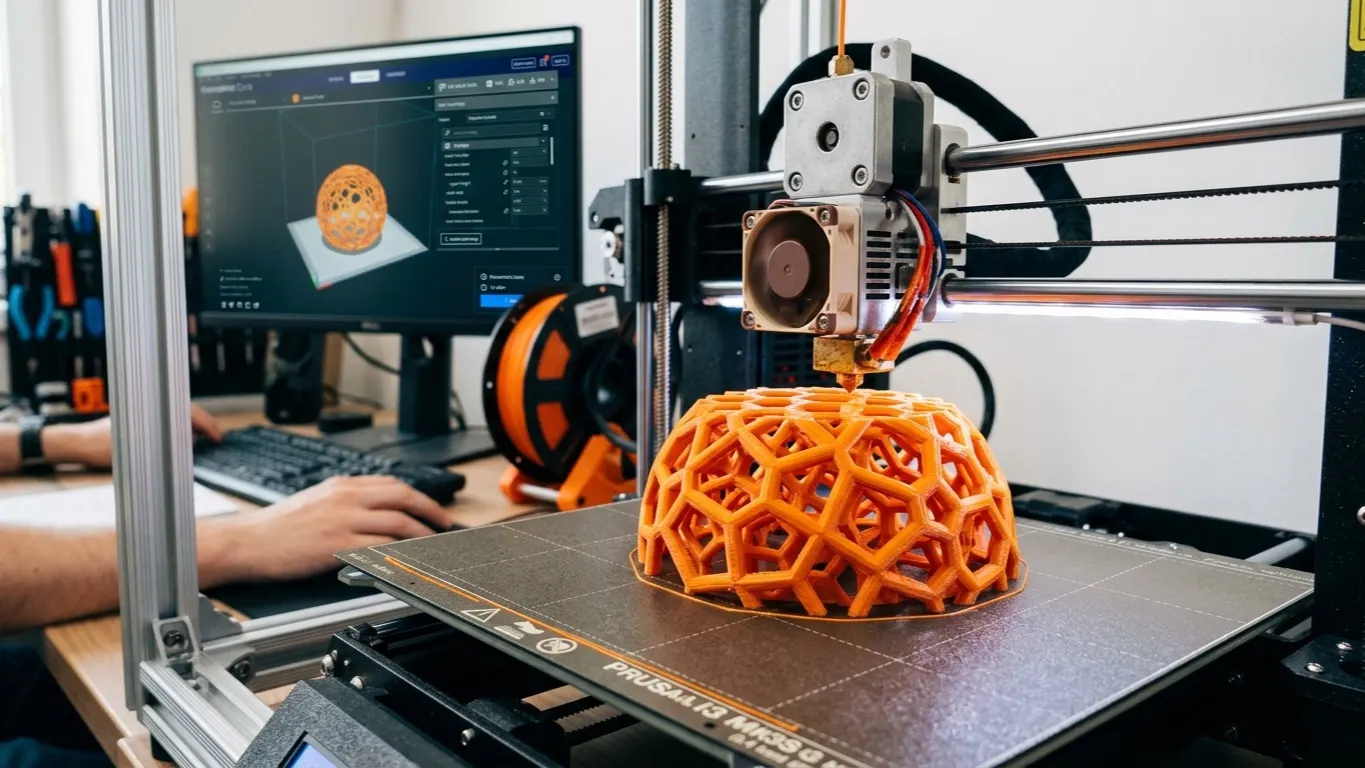
Cura, 3D modeli yazıcının anlayacağı komutlara çeviren ücretsiz bir dilimleme programı. UltiMaker geliştiriyor, açık kaynak, Windows ve macOS'ta çalışıyor. İndirdiğin STL dosyası tek başına basılamaz; Cura onu katman katman bir yol haritasına çeviriyor ve yazıcının okuduğu G-code dosyasını üretiyor.
Aşağıda kurulum, yazıcını tanıtma, gerçekten önemli olan altı ayar ve ilk baskının nasıl alındığı var.
Dilimleme ne demek
Yazıcı bir modeli görmüyor. Gördüğü şey şu: "şuraya git, bu hızda git, şu kadar plastik bas, şimdi 0,2 mm yüksel." Bu komut listesine G-code deniyor.
Dilimleyici modeli yatay dilimlere ayırıyor, her dilim için nozzle'ın izleyeceği yolu çiziyor ve bunu komutlara çeviriyor. Cura tek seçenek değil; hangi durumda hangi programın gerektiğini 3D yazıcı programları yazısında karşılaştırdım. Aynı model, aynı yazıcı, farklı dilimleyici ayarı: tamamen farklı sonuç verir. Baskı kalitesinin büyük kısmı burada belirleniyor.
Ürettiği dosyanın içine bakmak istersen G-code nedir yazısında satır satır anlattım.
Kurulum
ultimaker.com/software/ultimaker-cura adresinden indiriliyor. Ücretsiz, hesap açmak zorunlu değil; açılışta hesap isterse atlayabilirsin.
Kurulum sırasında sorulan dosya ilişkilendirmelerini (STL, OBJ, 3MF) kabul et; sonradan modele çift tıklayınca doğrudan Cura'da açılır.
Arayüz Türkçeye çevrilmiş durumda: Preferences → Configure Cura → General → Language. Ama çevirinin bazı yerleri yanıltıcı, İngilizce kalmakta fayda var. Rehberlerin ve forumların hepsi İngilizce terimle yazıyor.
Yazıcını tanıt
İlk açılışta yazıcı seçmen isteniyor. Listede kendi modelin varsa seç, yoksa Add a non-networked printer → Custom → Custom FFF Printer.
Elle tanıtıyorsan bilmen gereken beş sayı var:
| Alan | Ne yazılır |
|---|---|
| X / Y / Z (Build plate) | Tablanın ölçüleri, mm |
| Nozzle size | Nozzle çapı, genelde 0,4 mm |
| Filament diameter | 1,75 mm (çoğu masaüstü yazıcı) |
| Start G-code | Yazıcının ısınma ve homing komutları |
| End G-code | Baskı sonu komutları |
Start ve End G-code'u kendin yazmıyorsun; yazıcının üreticisi yayınlıyor ya da topluluk profillerinde bulunuyor. Yanlış girilirse yazıcı ısınmadan basmaya başlar veya baskı sonunda motorlar açık kalır.
Nozzle çapını yanlış girmek en sık yapılan hata. 0,4 yazıp 0,6 nozzle takılıysa Cura eksik plastik hesaplar, duvarlar boşluklu çıkar.
Gerçekten önemli altı ayar
Cura'da yüzlerce ayar var. Başlangıçta Recommended modunda kalabilirsin; aşağıdakiler Custom modda görünüyor ve baskı kalitesinin çoğunu bunlar belirliyor.
Katman yüksekliği (Layer Height)
Her dilimin kalınlığı. 0,4 mm nozzle için:
| Değer | Sonuç |
|---|---|
| 0,12 mm | İnce detay, uzun süre |
| 0,20 mm | Varsayılan, çoğu iş için doğru |
| 0,28 mm | Hızlı, katmanlar belirgin |
Kaba kural: nozzle çapının yarısını geçme. 0,4 nozzle'da 0,3 üstü katman yapışma sorunu çıkarır.
Duvar sayısı (Wall Line Count)
Parçanın dış kabuğunun kaç hattan oluştuğu. Varsayılan 2-3. Sağlamlık isteyen bir parçada duvarı artırmak, dolguyu artırmaktan daha etkili: hem daha sağlam olur hem daha az plastik gider.
Dolgu (Infill Density)
İç doluluk yüzdesi. Dekoratif parçada %10, kullanılan bir parçada %20-25, mekanik yük taşıyan parçada %40 üstü.
%100 dolgu neredeyse hiçbir zaman doğru cevap değil: süreyi ve plastiği katlıyor, sağlamlığı orantılı artırmıyor.
Dolgu deseni (Infill Pattern) de önemli. Gyroid her yönde eşit dayanım verir ve hızlı basar; Grid varsayılan ve yeterli; Triangles yatay yüklerde daha iyi.
Sıcaklık (Printing Temperature)
Filament makarasının etiketinde yazan aralığı kullan. Kabaca:
| Malzeme | Nozzle | Tabla |
|---|---|---|
| PLA | 200-215 °C | 55-60 °C |
| PETG | 230-245 °C | 75-85 °C |
| ABS / ASA | 240-260 °C | 95-110 °C |
Aynı malzemenin farklı markaları farklı davranıyor. Doğru sıcaklığı bulmanın yolu sıcaklık kulesi basmak: tek parçada birden çok sıcaklığı deneyen bir test.
Destek (Support)
Havada kalan yüzeyler için geçici iskele. Support Overhang Angle varsayılan 45°: dikeyden 45 dereceden fazla eğilen yüzeylere destek konur.
Destek her zaman gerekmiyor. Parçayı döndürerek sarkan yüzeyi azaltmak, destek koymaktan daha iyi sonuç verir: destek söküldüğü yerde iz bırakıyor. Sarkan yüzeylerin neden bozuk çıktığını ve desteksiz çözme yollarını overhang yazısında ayrıntılı yazdım.
Tabla yapışması (Build Plate Adhesion)
Skirt parçanın etrafına birkaç tur atar, nozzle'ı hazırlar, yapışmaya katkısı yok. Brim parçanın tabanına yaka ekler, küçük tabanlı parçalarda kalkmayı engeller. Raft parçanın altına tam bir platform basar, çok gerekmedikçe kullanılmıyor: plastik harcıyor ve alt yüzeyi bozuyor.
İlk baskı
- Modeli sürükleyip Cura'ya bırak.
- Parçayı tablada konumlandır. Döndürmek için R, ölçeklemek için S.
- Sağ üstten profil seç: Standard Quality, %20 dolgu, destek kapalı.
- Sağ altta Slice'a bas.
- Preview sekmesine geç. Katman katman gez, kaydırıcıyı aşağı yukarı sürükle. Bu adım atlanmamalı: destek nereye konmuş, ilk katman tam mı, havada kalan yer var mı hepsi burada görünüyor.
- Save to Disk ile G-code'u SD karta ya da USB'ye yaz.
Süre ve filament tahmini sağ altta çıkıyor. Filament fiyatını Preferences → Materials altında girersen maliyet de görünür.
Sık yapılan üç hata
Preview'a bakmadan basmak. Dilimleyici bir hata yaptıysa üç saat sonra değil, üç saniyede görürsün.
Profili beğenmeyip her ayarı kurcalamak. Cura'nın varsayılanları iyi. Sorun çıkınca tek seferde tek ayar değiştir, sonucu gör, sonra ikinciye geç. Aynı anda beş ayar değiştirirsen hangisinin işe yaradığını bilemezsin.
Yanlış malzeme profili. PETG'yi PLA profiliyle basmak tıkanma, sarkma ve yapışmama getiriyor. Malzeme seçimi sağ üstteki filament kutusundan yapılıyor.