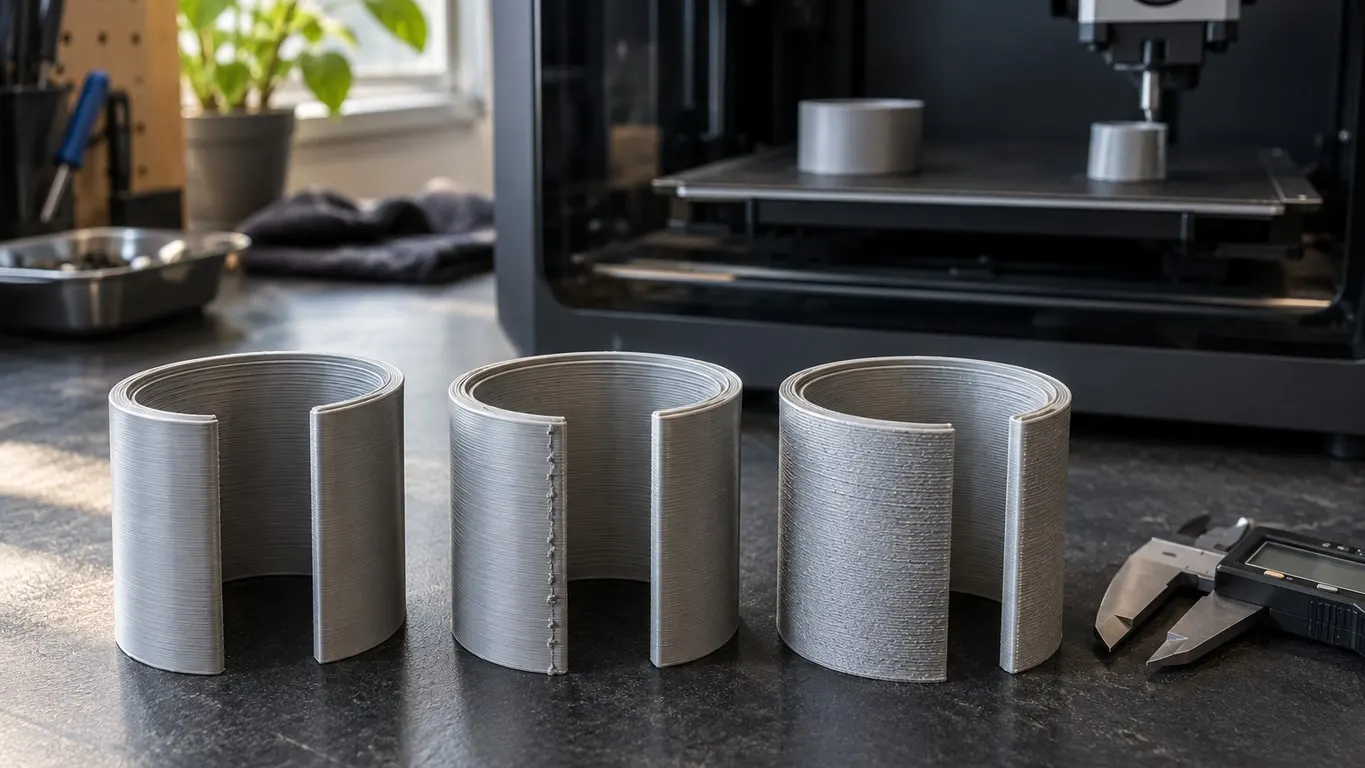
Bambu Studio'da duvarların sırası Order of walls ayarında ve Bambu'nun hazır işlem profillerinin hepsi inner/outer ile geliyor: dış duvar en son basılıyor. Dış duvarı öne almak (outer/inner) yüzey izlerini azaltabiliyor ama dikişi belirginleştirebiliyor; dikiş boyunca yeni kusur çıkarsa bakılacak yer geri çekme ve Z hop ayarları. Nesnelerin sırası ise ayrı: listede sürükleyerek sıralama yalnız Print sequence By object iken çalışıyor.
Kısa yol:
- İşlem ayarları panelinin üstündeki Advance anahtarını aç, Quality sekmesinde Advanced grubuna in, Order of walls satırını bul.
- Sarkan yüzey varsa inner/outer'da kal; dış yüzey öncelikliyse outer/inner dene.
- Dikiş boyunca iz çıkıyorsa Travel distance threshold ile Z Hop Type değerlerine bak (PETG'de Z Hop Type'ı filamentin Setting Overrides sayfasında değiştir); her denemede tek ayar değiştir.
- Nesne sırası için Print sequence değerini By object yap, sonra nesneleri soldaki listede sürükle.
Üç seçenek, tek varsayılan
| Arayüzdeki ad | Basılma sırası | Bambu wiki'sine göre |
|---|---|---|
| inner/outer | En içteki duvardan dışa, dış duvar en son | Sarkan yüzeyde en iyisi: dış duvar iç duvara tutunuyor |
| outer/inner | Önce dış duvar, sonra içe doğru | Dış duvar önce soğuyup katılaşıyor, içteki hatların itmesinden doğan izler azalıyor; dikiş belirginleşebiliyor |
| inner wall/outer wall/inner wall | İç duvarlar dışa doğru, sonra dış duvar, en son dış duvara bitişik iç duvar | İç duvarlarla dış duvar arasında boşluk kalıyor, büzülmenin yüzeye etkisi azalıyor |
Wiki'nin uyarısı: son iki seçenekte sarkan bölgede dış duvarın iki yanı da boşta, sarkma kalitesi düşüyor.
Sürüm notlarına göre inner/outer/inner 1.5.0 ile (Mart 2023) geldi; 2.3.0'dan (Ekim 2025) beri sıra Modifier ve Height range modifier ile parçanın yalnız bir bölgesinde de değiştirilebiliyor. Aralık eklemek ikinci aralık yazısında.
Inner/Outer/Inner kaç duvarla işe yarıyor
İki duvarlı profilde bu seçenek outer/inner'dan farksız. Classic'te tek iç duvar dış duvara bitişik olan, o da dış duvardan sonra basılıyor. Arachne üç duvarın altında yeniden sıralamayı hiç yapmıyor ve ilk katman dışında dış duvarı önce basıyor.
Hazır profillerde duvar üreticisi Classic, Wall loops ortak profilde 2; 0,2 mm nozzle profillerinde 4, 0,20 mm Strength profillerinde 6. Farkı görmek için Strength sekmesinde Wall loops'u en az 3 yap.
Dikiş çizgisi boyunca iz çıkıyorsa
Belirti şöyle: A1, kurutulmuş PETG, 0,16 mm High Quality profili ve 50 mm/s dış duvar hızıyla outer/inner'a geçince yüzey belirgin düzeliyor ama dikiş çizgisini izleyen yeni kusurlar çıkıyor; nozzle dikişten sonra yüzeyi sürtüyor gibi. Kusur çıktığında Travel distance threshold 1 mm'den 2 mm'ye çıkarılmış durumda; eşiği 1 mm'ye geri almak ve scarf dikişi Contour yapmak fark etmiyor, inner/outer'a dönmek sürtmeyi azaltıyor ama bitirmiyor.
Dikişte çok az sürtme bırakan şey, inner/outer'a dönüldükten sonra aşağıdaki tablonun son sütunundaki beş değerin birlikte uygulanması oldu; outer/inner'da denenip denenmediği bilinmiyor. Tek yazıcıda çalışmış bir liste bu; beşi aynı anda değiştiği için hangisinin işi gördüğü de bilinmiyor. Genel çözüm değil, tek tek denenecek adaylar.
Gezinme Travel distance threshold'dan kısaysa geri çekme yapılmıyor; Z hop geri çekmeyle geldiği için nozzle da kalkmıyor. Eşiği aşıp dış duvardan ayrılan gezinmede ise geri çekme her zaman var. outer/inner'da dış duvar bitince nozzle hemen yanındaki iç duvara geçiyor; bu kısa gezinmenin geri çekmesiz yapılması sürtmenin olası açıklaması, ölçülmüş değil. Eşiği yükseltmek bu açıdan ters yönde çalışıyor.
Auto ile Normal kalkışın farkı ve ayarın yazıcıyla filament arasında paylaşımı katman izi yazısında var.
Beş ayarın bugünkü yeri ve hazır değeri
| Ayar | Yer | Hazır profil | Vakadaki değer |
|---|---|---|---|
| Z Hop Type | Printer settings > Extruder > Retraction; filamentte Setting Overrides | Yazıcıda Auto; Bambu PETG Basic'in A1 profili Spiral'e eziyor | Normal |
| Travel distance threshold | Printer settings > Extruder > Retraction | A1 (her nozzle), A1 mini, P1S, X1C: 1 mm; A1 mini, P1S ve X1C'nin 0,6 mm nozzle profilinde 3 mm | 0 |
| Reduce infill retraction | Process > Others > G-code output | Auto | Kapalı |
| Scarf seam type | Filament > Filament scarf seam settings | None | Scarf yok |
| Seam position | Process > Quality > Seam | Aligned | Back |
PETG'de iki satır sürpriz çıkarıyor. Bambu PETG Basic'in A1 profili Z Hop Type'ı filamentte Spiral'e eziyor (2024'te bu ezme yoktu, Ekim 2025'te eklendi); yazıcıdaki değeri Normal yapmak sonucu değiştirmiyor, değişikliği filamentin Setting Overrides sayfasında yap. Reduce infill retraction 2.5.3'ten (14 Nisan 2026) beri Disabled, Auto ve Enabled seçenekli bir liste. Auto filamentin Metal stickiness değerine bakıyor; Bambu'nun bütün PETG profillerinde değer High, yani Auto PETG'de dolgu içinde de geri çekiyor ve Disabled ile aynı davranıyor. Bambu PLA Basic'te değer None; Auto bunu Low sayıp geri çekmeyi atlıyor.
Scarf satırında yapacak bir şey kalmamış olabilir: ayarlar 1.10.0 ile (Kasım 2024) filamente taşındı, 1.10.1 ile varsayılanda kapatıldı ve Bambu'nun bütün filament profillerinde Scarf seam type None. Quality'deki Seam grubunda filament değerini ezen Override filament scarf seam setting kutusu da varsayılanda kapalı. Seam position seçenekleri ve dikiş boyama vida deliği yazısında.
Nesnelerin baskı sırasını seçmek
Önce Print sequence'e bak: hazır profillerde By layer. Ayarın yeri ve plaka dişlisindeki değerin genel ayarı ezmesi Add Pause yazısında.
Nesne listesinde sürükleme yalnız plakanın geçerli sırası By object iken başlıyor; By layer'da sürükleme hata mesajı olmadan reddediliyor. Sürükleme tek nesneyle ve yalnız aynı plaka içinde çalışıyor. 2.5.3'ten beri By object açılınca sıra numaraları kendiliğinden görünüyor; View menüsündeki Show Labels by Object onları açıp kapatıyor.
By layer'da nesne sırası seçilemiyor; plaka penceresindeki First layer filament sequence ve Other layer filament sequence filament sırası. Bir nesnenin parçalarını sürüklemek her modda çalışıyor ama 1.7.4 sürüm notuna göre bu, iç içe parçaların kesilme sırası.
By object'in mesafe ve yükseklik sınırı
By object'te Bambu Studio boşluğu ve yükseklikleri denetliyor; wiki'ye göre nesneler arası yatay mesafe ekstruder açıklık yarıçapından büyük olmalı. Hazır profil değerleri:
| Yazıcı (0,4 mm nozzle) | Nesneler arası mesafe | Önce basılanın sınırı (çubuk) | Kapak | Basılabilir yükseklik |
|---|---|---|---|---|
| A1 | 73 mm | 25 mm | 256 mm | 256 mm |
| A1 mini | 73 mm | 25 mm | 180 mm | 180 mm |
| P1S, X1C | 68 mm | 34 mm | 90 mm | 250 mm |
Sıra bu denetimi de değiştiriyor: Y yönünde aynı hizadaki iki nesneden uzununu ikisinden sonra basarsan çubuk sınırı yalnız kısa olana uygulanıyor. Uzun olan plakanın son nesnesiyse basılabilir yüksekliğe kadar çıkabiliyor; ondan sonra Y'de çakışmayan başka nesneler basılıyorsa sınırı kapak yüksekliği. Bütün nesneler nozzle ucunun yüksekliğinden (A1'de 4,76 mm, P1S ve X1C'de 4,2 mm) kısaysa mesafe denetimi çok daha küçük bir değerle yapılıyor.