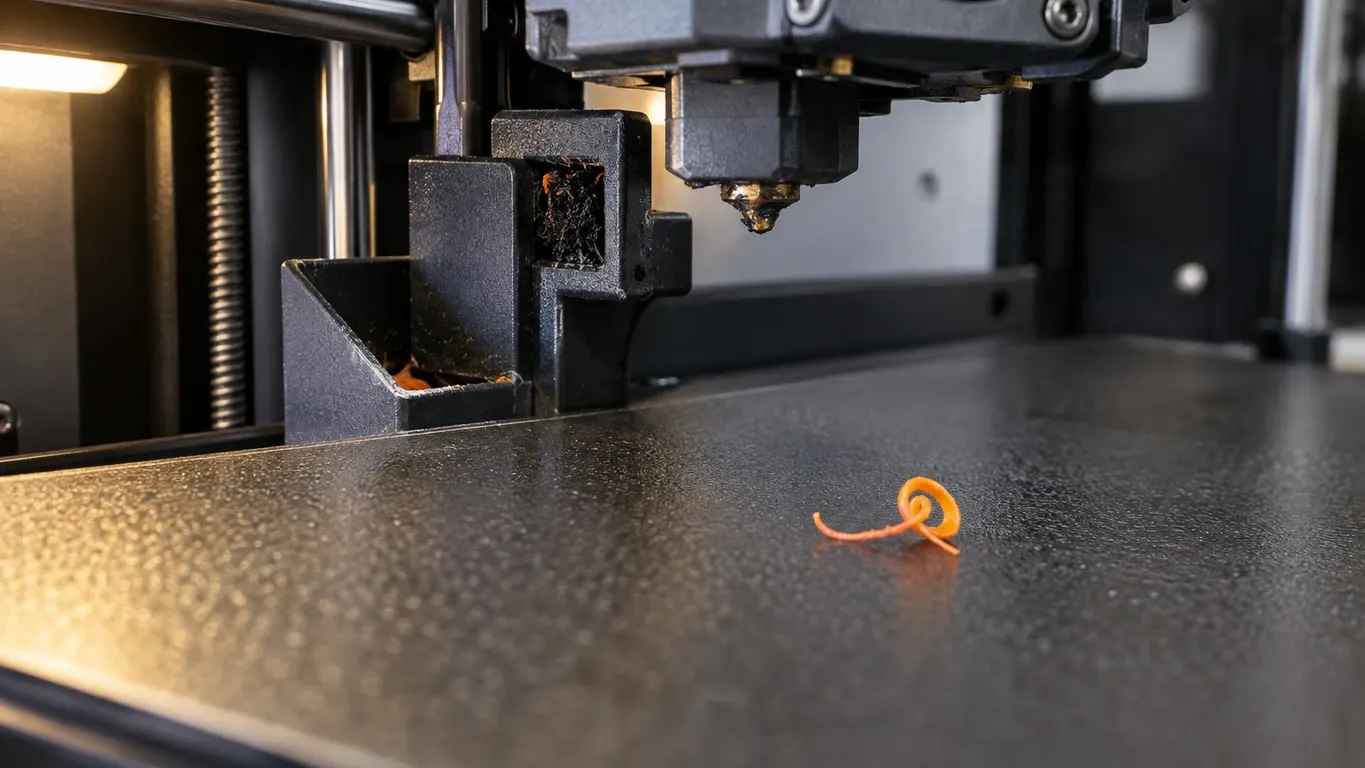
Baskı başlarken nozzle'dan tablaya bir parça eski filament düşüyor, bazen de ilk katmanın içine sürülüyorsa bakılacak ilk yer wiper'ın kendisi değil, bitiş G-code'u. Bambu yazıcıların hepsi başlangıçta nozzle'ı siliyor; modeller ve profil sürümleri arasındaki fark, önceki baskı biterken nozzle'ın silinip silinmediği. Düşen parçanın oradan geldiğini Bambu söylemiyor, ama bakılacak ilk yer bu. P2S'te 'ağzı sil' yorumlu G150.1 hazır profilin bitiş koduna ancak Nisan 2026'da girdi; P1S'in 2023, X1C'nin 2024 tarihli bitiş kodunda zaten var. İkinci adres wiper donanımı, üçüncüsü nozzle çevresinde ve silikon çorabın altında biriken plastik.
Kısa yol:
- Yazıcı ayarlarında Makine G-kodu (Machine gcode) sayfasını aç, Makine bitiş G-kodu (Machine end G-code) alanının ikinci satırındaki tarihe bak. P2S'te 2026/04/01 ve sonrası tarihli metin silme komutunu içeriyor.
- Tarih eskiyse Bambu Studio'yu güncelle. Kendi preset'inde bu alanı değiştirdiysen alan senin metninle kalıyor, güncelleme oraya işlemiyor.
- Wiper'ı gözle kontrol et: X1'de deformasyon ve çatlak, A1'de hasarlı silikon kıllar ve bükülmüş metal wiper, P2S'te nozzle'ın pede değip değmediği.
- Nozzle'ın dış yüzeyini ve çevresini sıcakken temizle; Bambu'nun yöntemi nemli, ısıya dayanıklı sünger.
- Hâlâ düşüyorsa bitiş G-code'una silme eklemek ya da üçüncü parti wiper kalıyor; ikisi de resmi değil.
Yazıcı zaten siliyor: hangi modelde ne var
Hazır makine profillerinin başlangıç G-code'u her modelde nozzle'ı siliyor: X1 ve P1'de arka kenardaki wiper'dan, A1 ve A1 mini'de tablanın ön kenarındaki wiper'dan geçen G1 hareketleri, ardından nozzle'ın arkadaki çeliğe bastırılıp 140 °C'ye soğutulması; P2S ve H2D'de "filamentin tablaya yapışmasını önlemek için ağzı sil" yorumlu G150.1 ile sıcaklık parametreli bir G150 T. Tablanın ön kenarına basılan çizgiler ayrı konu, onlar kalibrasyon çizgisi yazısında. Asıl soru bitişte ne olduğu. Ekim 2026'daki profillerde (0,4 mm nozzle):
| Yazıcı | Bitişte silme | Bitiş kodunun tarihi |
|---|---|---|
| X1 Carbon, P1S | Filament AMS'e çekilmeden önce ve sonra Y265'te X65'ten X100'e birer silme | X1C 2024/05/28, P1S 2023/04/28 |
| A1 | Filament çekilirken sol dışta X-28,5 ile X-48,2 arasında üç geçiş; satırda silme yorumu yok, aynı X'e start kodu "wipe and shake" diyor | 2026/05/13 |
| A1 mini | X0, X-13, X0 üç hareket; sonuncusu "wipe" yorumlu | 2026/05/13 |
| P2S | Filament çekildikten sonra G150.1 F8000, ardından G150.3 | 2026/05/18 |
| H2D | Her iki nozzle için G150.2, ardından G150.3; G150.1 yok | 2026/07/29 |
X1, P1 ve A1'de silme düz G1 hareketleri, nozzle'ın nereye gittiği satırdan okunuyor; satırların anlamı G-code yazısında. P2S ve H2D'de iş firmware'e devredilmiş: G150 ailesi tek satırlık komutlar, hareketi yazıcı üretiyor. Ne yaptıklarını profildeki yorumlardan ötesiyle söyleyemem: G150.1 "ağzı sil", G150.3 "sıcaklığı beklemek için çöp kutusuna git"; G150.2'nin yorumu yok.
P2S: G150.1 bitiş koduna Nisan 2026'da girdi
P2S'in 2025/11/03 tarihli bitiş kodu filamenti AMS'e çekiyor, G150.2 ve G150.3 çalıştırıyor, G150.1 hiç geçmiyor; G150.2'nin ne yaptığı belgeli olmadığından eski kodun hiç silmediğini söyleyemem. Aynı durum Ocak (2026/01/05) ve Mart (2026/03/13) tarihli metinlerde de sürüyor. 2026/04/01 tarihli metinde filament çekildikten sonra G150.1 F8000, ardından G150.3 geliyor; bu metin Bambu Studio'nun GitHub deposuna 13 Nisan 2026 tarihli, 15 Nisan'da depoya işlenen bir profil senkronizasyonuyla girdi, bugünkü 2026/05/18 tarihli metin de aynı. Baskı başında tablaya düşen filament şikâyetleri eski bitiş kodunun dönemine denk geliyor; Bambu bu değişikliği o sorunla ilişkilendiren bir metin yayımlamadı, dolayısıyla "yeni kod çözer" diyemem, yalnız ilk kontrol bu diyebilirim.
Kontrol yeri yazıcı ayarlarındaki Makine G-kodu sayfası; sayfanın yeri ve metni değiştirmeden önce yedek almak kalibrasyonu kapatma yazısında. Kendi preset'inde Makine bitiş G-kodu alanına dokunduysan sonraki sürümler o alanı değiştirmiyor; yeni metin için sistem preset'ine dönüp kendi değişikliklerini yeniden yapman gerekiyor.
Bitiş koduna kendin silme eklemek
Denenen yol şu: başlangıç kodundaki G150.1 satırını bitiş koduna, filament AMS'e çekildikten sonraki yere kopyalamak, arkasına G150.3 eklemek; başlangıca da iplikleri uçurmak için fan komutu (M106 P1 S255) koymak. Bu düzenleme yalnız P2S'te ve tek elden denendi; Bambu'nun belgelediği bir yöntem değil. G150 firmware'in kendi hareketi olduğu için komutun hangi konumda, hangi Z'de çağrıldığı önemli; yanlış yerde çağrılan hareketin parçaya ya da wiper tertibatına çarpma riski var. Güncel P2S profili aynı şeyi zaten yapıyor; X1, P1 ve A1'in bitiş kodunda silme zaten var. Fan fikrinin Bambu'da karşılığı var: P2S'in başlangıç kodu akış kalibrasyonu açıkken, kalibrasyondan sonra parça fanını beş saniye tam hızda çalıştırıp kapatıyor. Baskının ortasında her N katmanda bir silmenin belgeli bir yolu yok; G150'nin parçanın üstünden nereye gideceği de belgeli değil.
Wiper donanımı: modele göre kontrol
Bambu wiki'de wiper her modelde ayrı parça ve ayrı sayfa:
| Yazıcı | Parça | Wiki'ye göre değiştirme ölçütü |
|---|---|---|
| X1 serisi | Atık oluğunun kenarına tek vidayla bağlı esnek wiper | Deforme olmuş ya da çatlamışsa |
| A1 | Tabladaki silikon kıllı wiper ile metal wiper, silikon parça çift taraflı bantla | Kıllar hasarlı, metal bükülmüş, başlangıçta yetersiz silme, tesviyede uca yapışan filament |
| A1 mini | Aynı iki parça, ikişer vidayla; silikon olan tablanın altından sökülüyor | A1 ile aynı |
| A1 serisi purge wiper'ı | Oluktaki metal kanat | Nozzle ucuna yaklaşık 3 mm boşluk kalmalı |
| P2S | Tablanın arkasındaki çelik silme plakası ile silikon pedli purge wiper'ı tertibatı | 0300-4016 hatasında plakanın cıvataları ve çökük olup olmadığı kontrol edilip ekrandan ReCalibrate; ped nozzle'a değmiyorsa Z kalibrasyonu |
| H2D | Purge wiper'ı üstündeki silikon ped | Ped fazla yüksekse nozzle'a çarpıyor; turuncu tutucuya tam oturmalı |
P2S için wiki'nin purge konumu (purge position) kalibrasyon sayfası, "purge offset ya da filament birikmesi" durumunda bakılacak yer diye açılıp üç yönde kalibrasyon anlatıyor: X için USB'den çalıştırılan ofset dosyaları, Y için oluk kapağının dört vidasını, sonra wiper'ın altındaki iki vidayı gevşetip metal wiper'ı öne itmek, Z için p2s_scrap_block.3mf adlı bloğu pedin yerine takıp tertibatı nozzle'a değene kadar yukarı itmek. Nozzle pede değmiyorsa silme olmuyor; P2S'te ilk donanım kontrolü bu. X1 için ikinci bir sayfa silme alanının temizliğini anlatıyor: pedde çatlak yoksa parmakla üstünden geçmek, silme alanı ve oluk çevresindeki kırıntıları almak. A1'de wiper değiştirdikten sonra tabla tesviyesi ve PEI plakanın yıkanması öneriliyor.
Üçüncü parti wiper'lar
MakerWorld'de X ve P serisi için A1'in wiper tasarımından uyarlanmış bir model var (The Nozzle Wiper V3.4); stok wiper'ın yerine takılıyor, G-code değişikliği gerektirmiyor. BIQU'nun P1 ve X1 için sattığı purge yükseltme kiti aynı işe talip. P2S için de MakerWorld'de bir wiper var; bazı yazıcılarda tablaya çarptığı için 1 mm kısaltılarak kullanıldığı bildiriliyor. Bambu bu parçaların hiçbirini belgelemiyor; garantiye etkisi hakkında resmi bir metin bulamadım. Takmadan önce nozzle'ın silme hareketinde nereden geçtiğini izle; parça yolun üstündeyse çarpıyor.
Nozzle çevresindeki birikme ve silikon çorap
Wiper nozzle'ın ucunu siliyor; çorabın altına, ısıtıcı bloğun arkasına giren plastiği silmiyor. Oradaki birikme ilk katmanları kazıyabiliyor ve nozzle değişimini zorlaştırıyor; soğukken çıkmayan nozzle'ın ısıtılınca çıktığı bildiriliyor. Bambu'nun temizlik yöntemi wiki'de: ısıya dayanıklı süngeri brush.3mf tutamağına tak, nemli ama damlamayacak kadar ıslat, hotend'i basılan malzemenin baskı sıcaklığına çıkar, nozzle'ın dış duvarını ve çevresini karbonlaşmış kalıntı gidene kadar sil. Çıkmayan nozzle için bildirilen yol: 250 °C'ye ısıt, bir dakika bekle, 80 °C'ye soğut, nozzle'ı kâğıt havluyla tutup çek, ılıkken neşterle temizle; tek elden gelen bir uygulama, yanık riski sende.
P2S ve H2 serisinde bir de dokunarak topaklanma tespiti var: 4, 11 ve 20. katmanlardan önce kafa tablanın arkasında nozzle'ı yüzeye değdiriyor, uç plastikle sarılıysa baskı duruyor. İşlem (Process) ayarlarının Diğerleri (Others) sayfasında, Gelişmiş (Advanced) grubundaki Kümelenme Tespitini Etkinleştir (Enable clumping detection) kutusuyla açılıyor, varsayılan kapalı. Açınca dilimleyici 20 katmanlık bir prime tower ekliyor, tablanın arka şeridi baskı alanından çıkıyor; Nesneye göre (By object) sırası ve Spiral vazo (Spiral vase) ile birlikte çalışmıyor. Wiki silikon çorap takılı değilse tespitin güvenilmez olduğunu söylüyor; çorabı çıkarıp basmak çözüm değil.
Son bir karışıklık: yazıcı ayarlarının Ekstrüder (Extruder) sayfasında, Geri çekilme (Retraction) grubundaki Geri çekerken sil (Wipe while retracting) kutusu wiper ile ilgisiz. Bambu'nun makine profillerinde açık geliyor, Silme Mesafesi (Wipe Distance) 2 mm; geri çekme sırasında nozzle son basılan yol üzerinde 2 mm geri gidiyor. Grubun yeri ve filament tarafındaki üzerine yazmanın üstünlüğü TPU ipliklenme yazısında.